WIAP Presse · Fachartikel und Pressemitteilungen · MEMV® Metall entspannen mit Vibration
Schäl- und Rollier-Anlage mit Automation. Die WIAP AG, Dulliken, stellt erneut ihre Engineering-Kompetenz unter Beweis. Mit der neuen Schäl- und Rollier-Anlage WIAP DM3S HLV lassen sich aus Rundstangen vollautomatisch fertige Gewinde herstellen, typisch M20, M27, M30 oder M36.
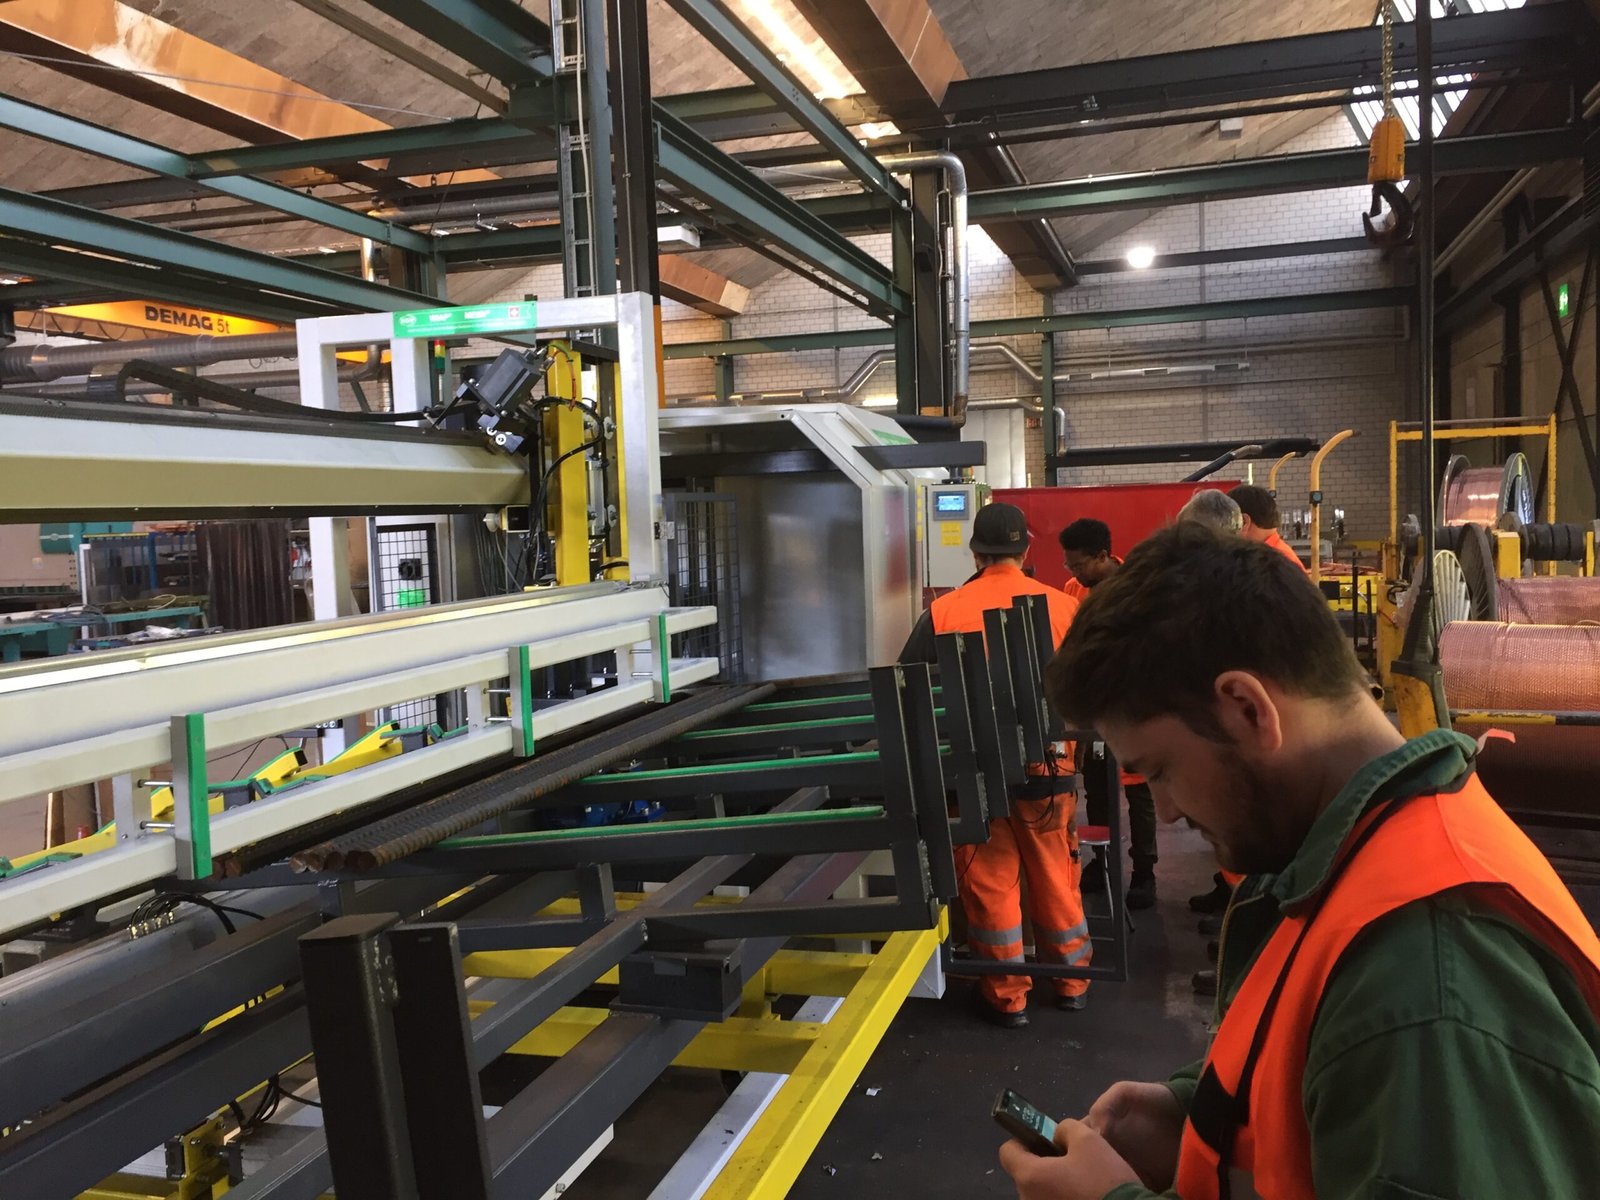
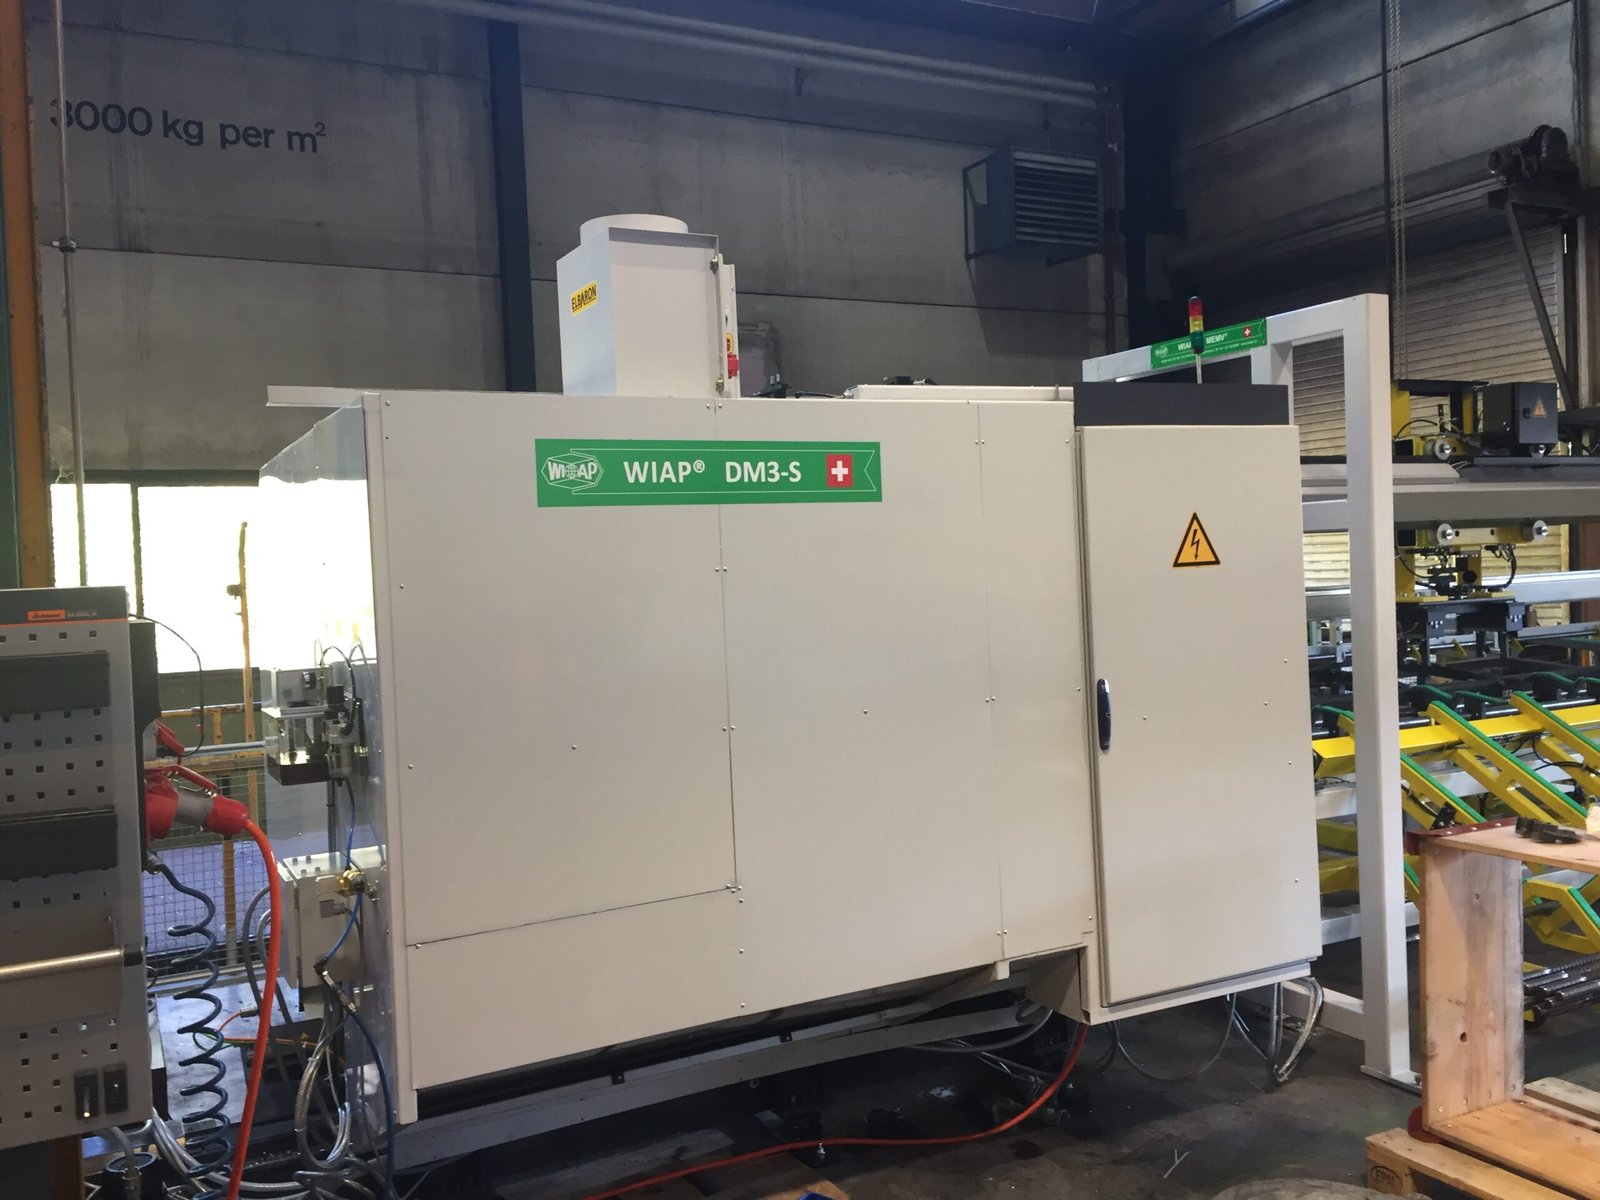
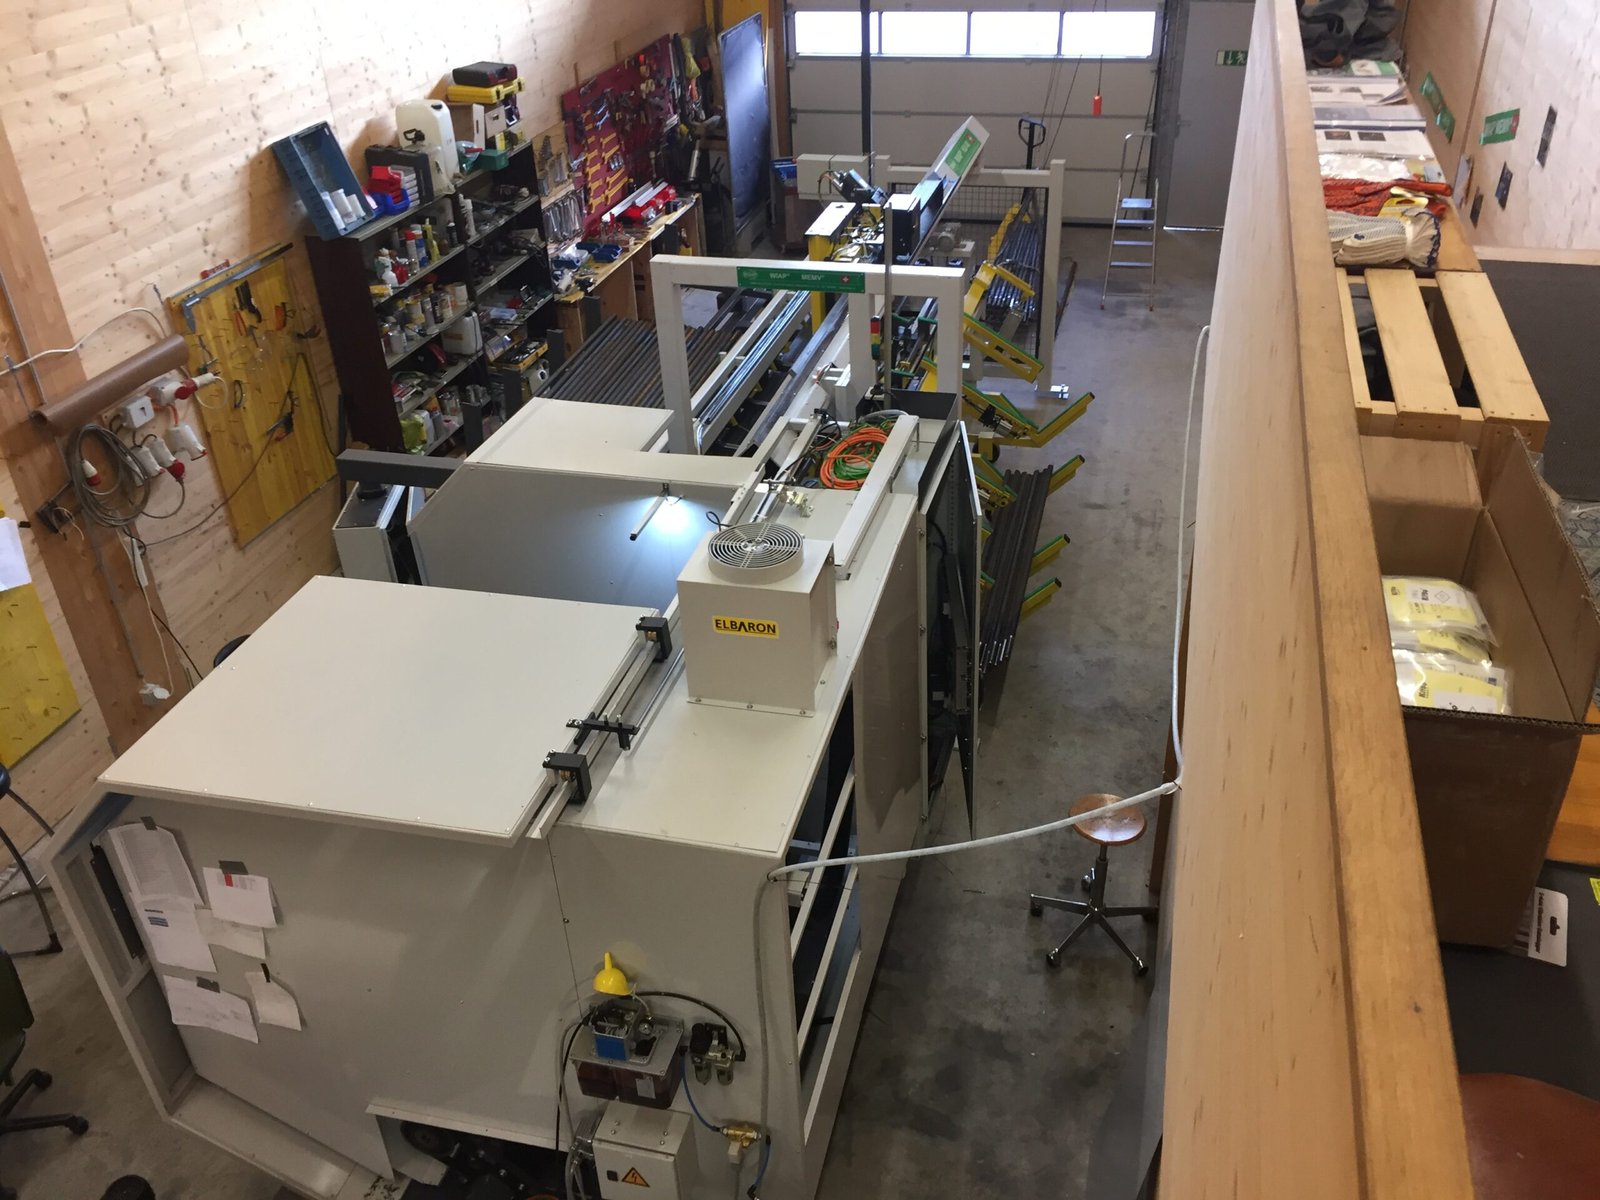
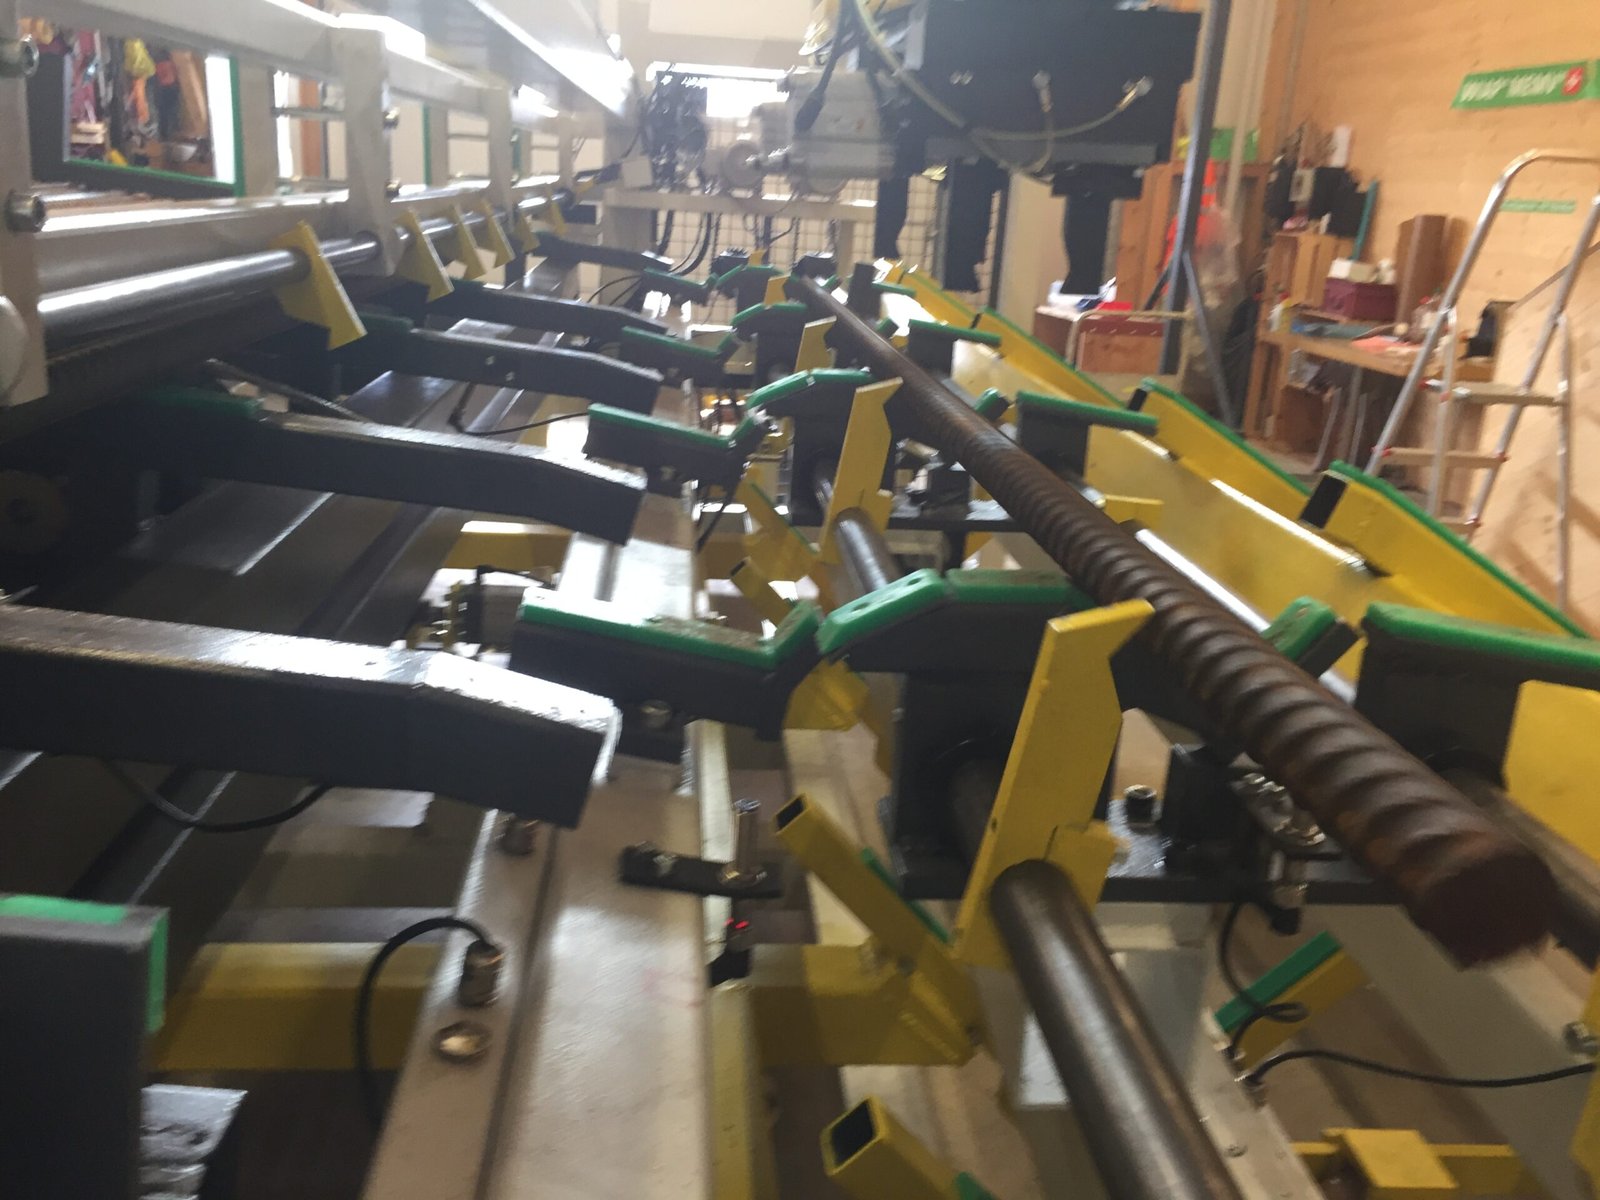
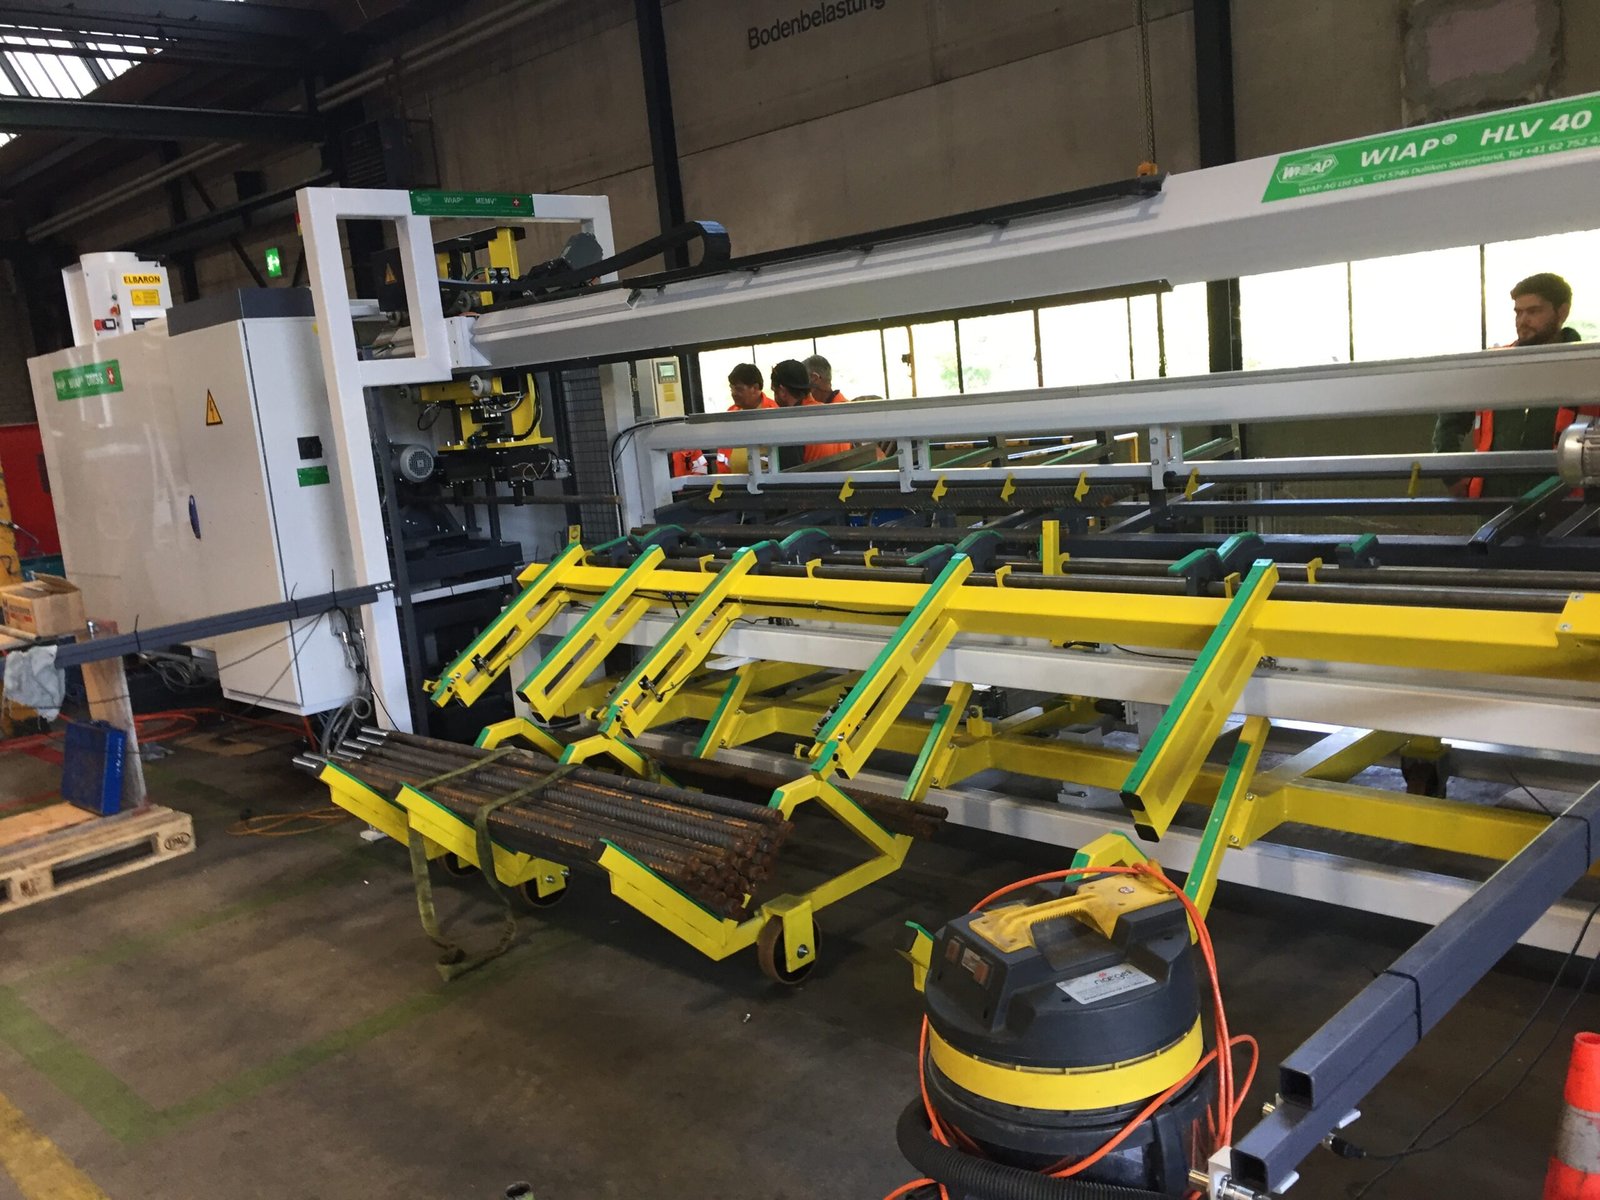
Das Rohmaterial wird üblicherweise als Bund mit mehreren Stangen angeliefert. Es gelangt zum Rohteilspeicher mit einer Kapazität bis zu 50 Stück à 40 kg. Auf der hinteren Seite steht eine Hilfsladevorrichtung (HLV) zur Verfügung. Verarbeitet werden Längen von 1,6 bis 4 m bei Durchmessern von 20 bis 40 mm. Der aufgetrennte Bund verteilt sich ohne manuellen Einsatz selbständig mithilfe einer Vibrationstechnik.
Über verschiedene Positionen inklusive Sicherheitseinrichtungen gelangt das Material als einzelne Stange automatisch in den Bearbeitungsraum. Die Werkstückhalterung übernimmt ein Planspiralfutter mit automatischem Antrieb – selbst bei unterschiedlichen Durchmessern ist kein Backenwechsel nötig. Zuerst wird geschält, zum Beispiel mit vier Schneiden und 0,17 mm Vorschub, also 0,68 mm pro Umdrehung, inklusive 20°-Fase. Danach wird das Gewinde rolliert, und das Fertigteil verlässt die Maschine wieder über die Hilfsladevorrichtung.
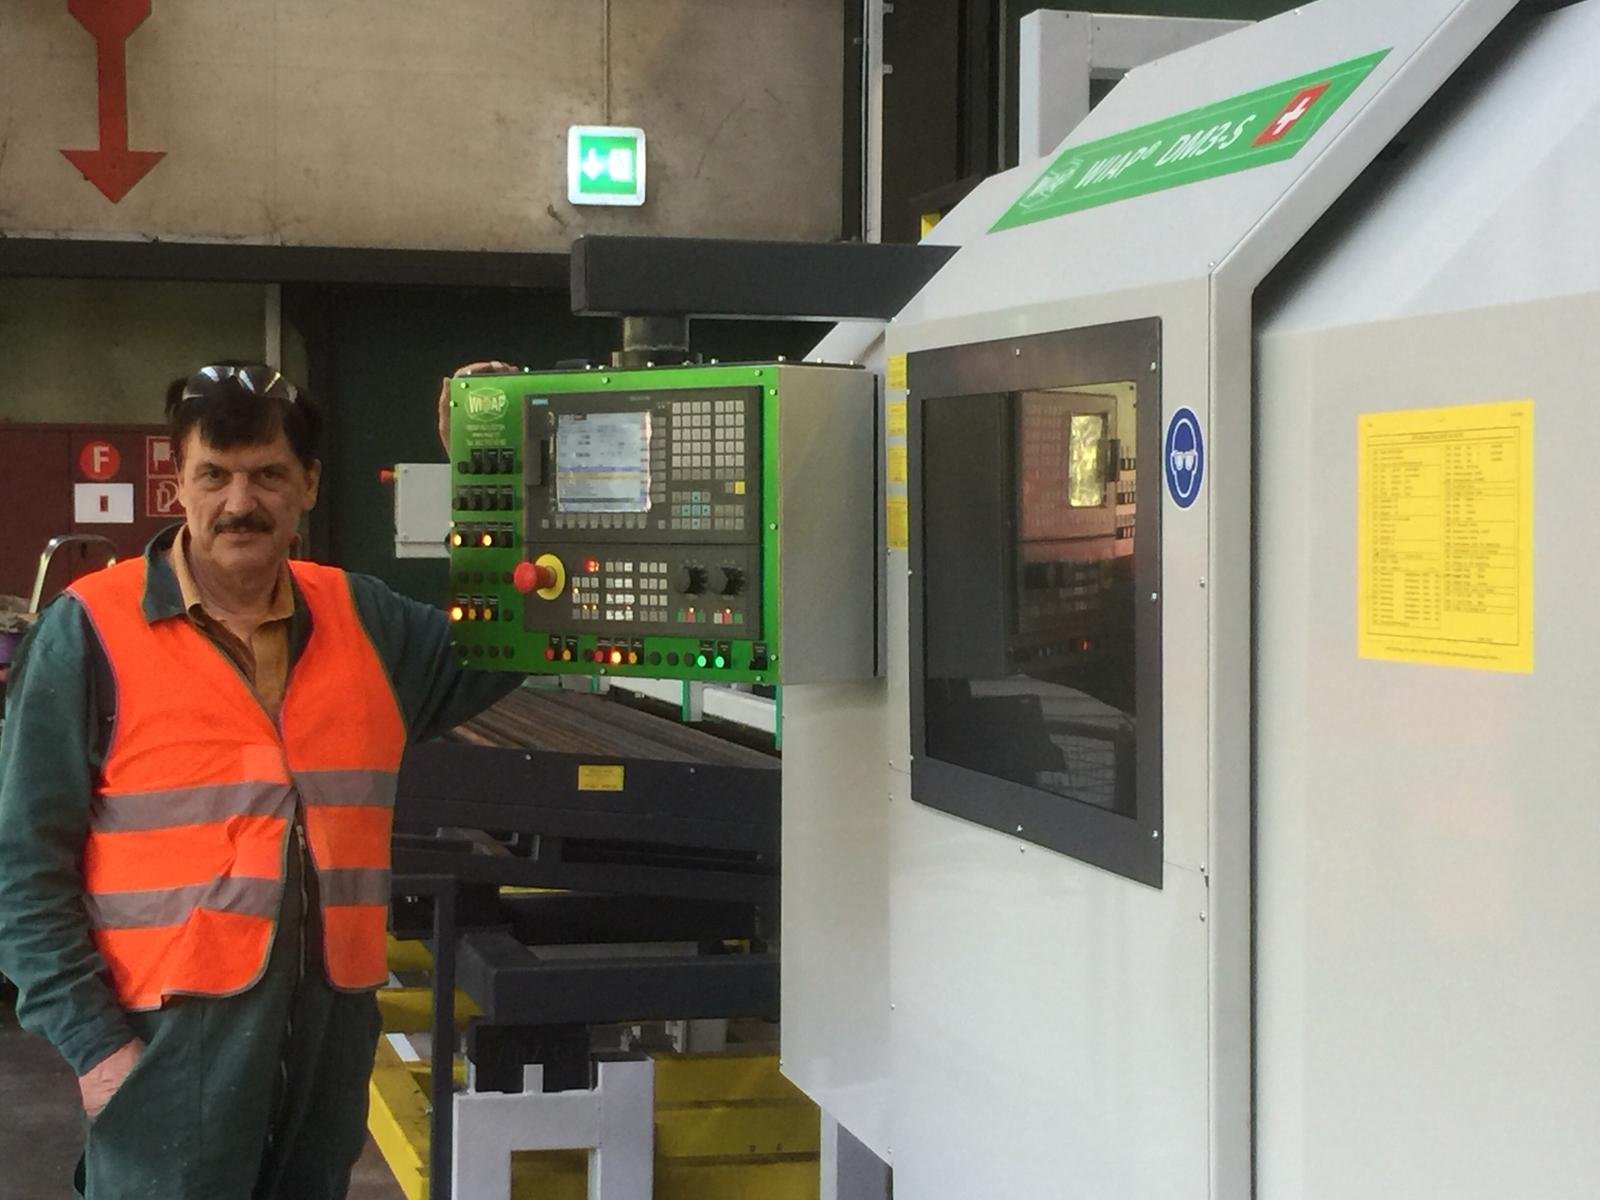
Der Programmablauf geschieht über das parametrisierte System von WIAP: Sobald die Länge des Rohteils eingegeben ist, kennen CNC-Steuerung und HLV-Lader die anzufahrenden Positionen. Die CNC-Steuerung Sinumerik von Siemens und eine automatische Werkzeugbruchüberwachung des Schäl- und Rollierkopfes sorgen für zusätzliche Sicherheit.