
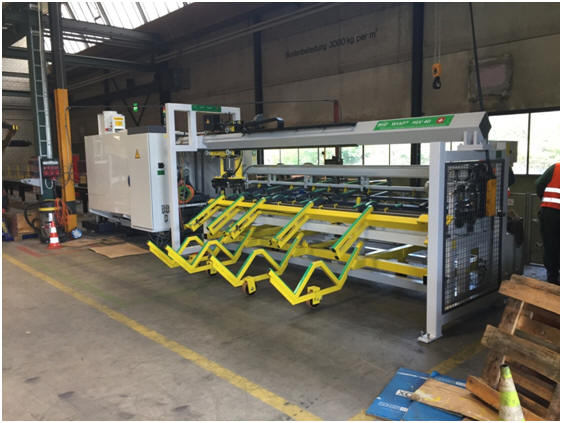
Bild 0: WIAP DM3S CNC Schäl- und Rolliermaschine mit Beladesystem- von links nach rechts
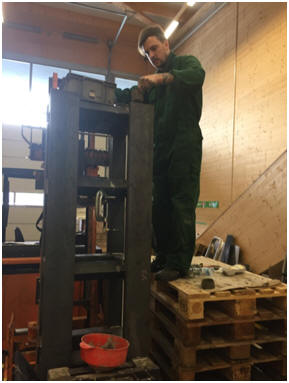
Bild 4A: Herstellung des WIAP DM3S Maschinenbettes im Hause WIAP. Das Maschinenbett der WIAP DM3S wird vollständig im Hause WIAP gefertigt. Die massiven Stahl- und Gusskomponenten werden präzise bearbeitet, um eine hohe Steifigkeit und Stabilität für den späteren Maschinenbetrieb sicherzustellen.
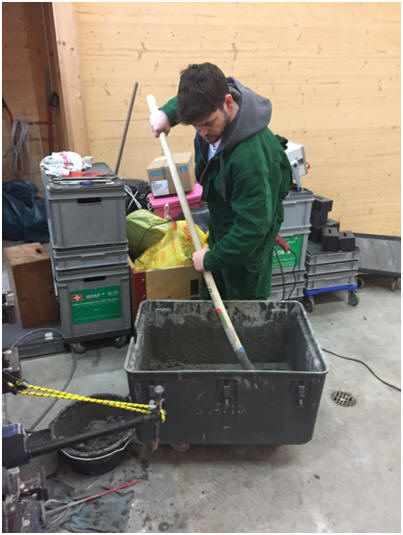
Bild 4B: Für diese Ausführung wird auch Zement benötigt. Bei dieser Bauweise kommt zusätzlich Zement zum Einsatz, um bestimmte Bereiche des Maschinenbetts zu füllen und zu verstärken. Die Kombination aus Stahlstruktur und Zementfüllung sorgt für eine erhöhte Schwingungsdämpfung und verbessert die Bearbeitungsqualität.
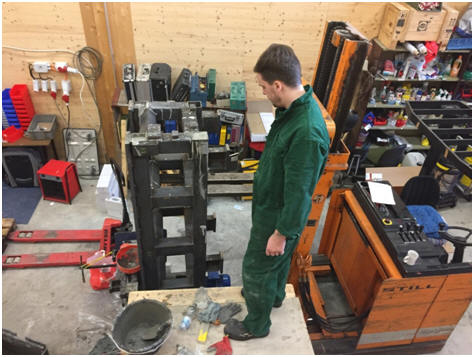
Bild 4C: Die Rohrhohlräume werden mit dem Füllstoff gefüllt Die im Maschinenbett integrierten Rohrhohlräume werden vollständig mit einem speziellen Füllstoff versehen. Dieser wird verdichtet, um Vibrationen zu minimieren und die Gesamtsteifigkeit der Konstruktion weiter zu erhöhen.
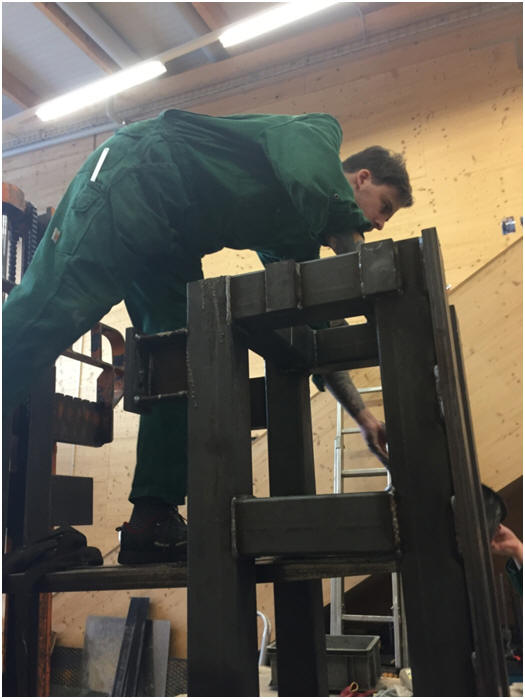
Bild 4D: Das Vibrieren in Kombination mit dem Füllen benötigt etwas Zeit, führt jedoch zu einem sehr robusten, vibrationsarmen Maschinenbett mit hoher Stabilität.
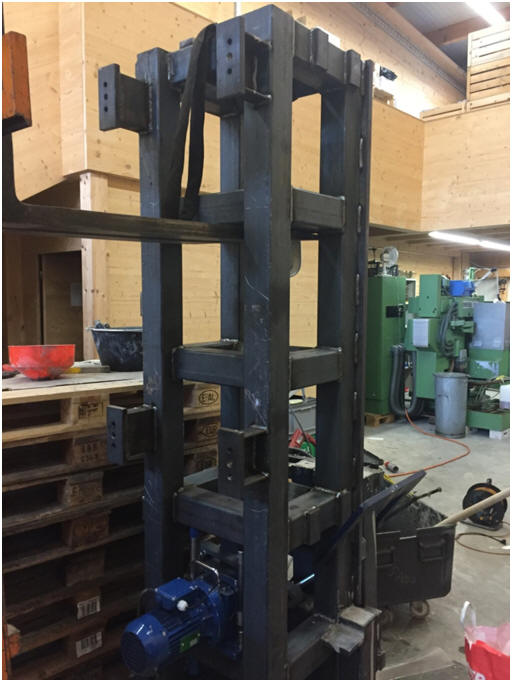
Bild 4E: Der Vibrator der WIAP-MEMV-Anlage war hier mehrere Stunden im Einsatz, um die Füllung optimal zu verdichten.
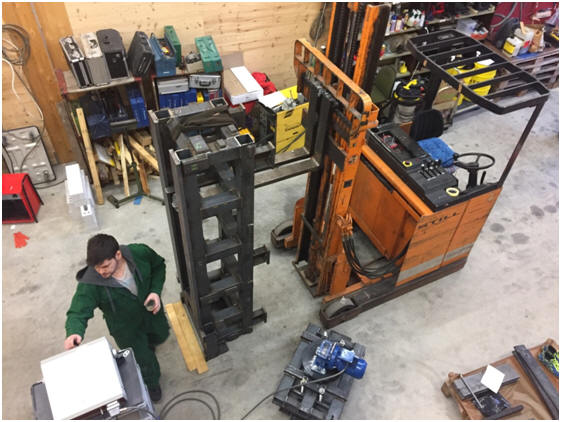
Bild 4F: Auch weitere Bauteile werden mittels MEMV-Verfahren entspannt, um innere Spannungen zuverlässig abzubauen.
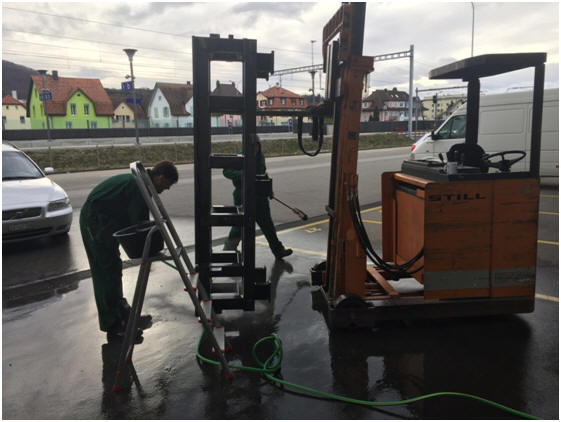
Bild 4G: Eine gründliche Reinigung nach dem Füllen erleichtert die anschliessenden Malerarbeiten und sorgt für saubere Oberflächen
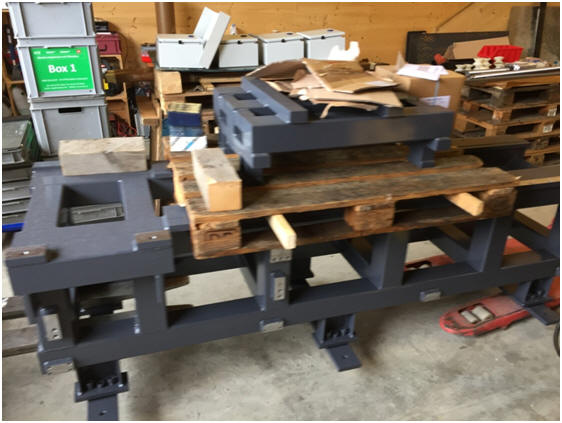
Bild 4H: Nach dem Füllen und der farblichen Behandlung gelangt das Bauteil zur externen Weiterbearbeitung.
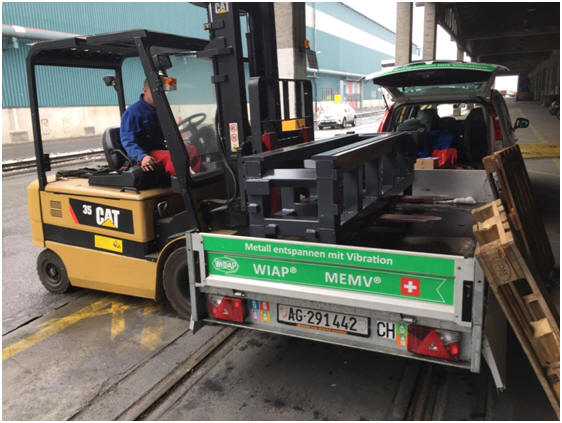
Bild 4I: Das Maschinenbett ist besonders robust und schwer ausgeführt, wodurch unerwünschte Vibrationen beim Schälen und Rollieren wirkungsvoll verhindert werden.
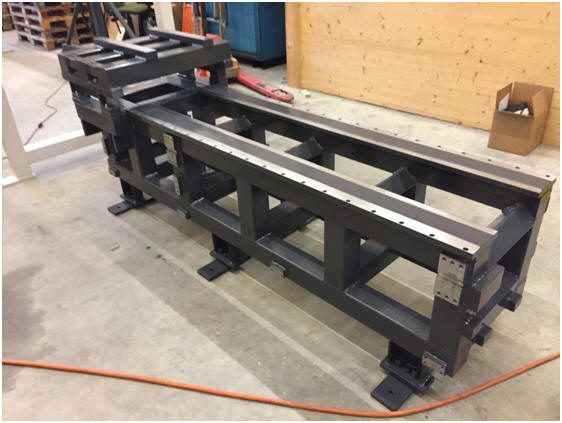
Bild 4K: Maschinenbett und Futterhalterungskonsole sind vollständig bearbeitet und bereit für die nächsten Montageschritte.
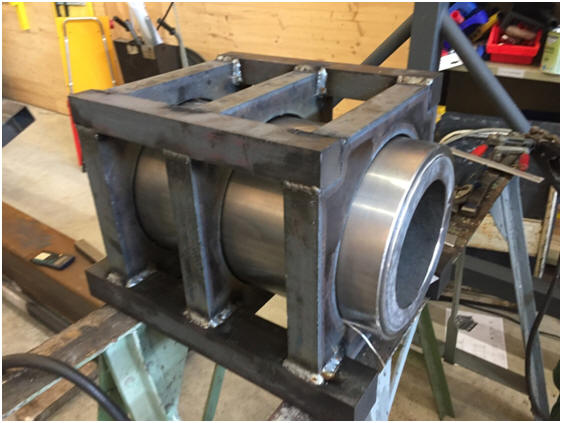
Bild 5A: Das Spindelstock-Rohr wird in einen stabilen Ummantelungsrahmen eingeschweisst.
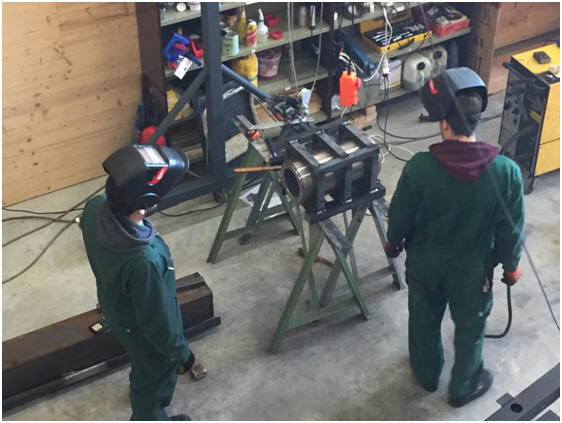
Bild 5B: Alle Bereiche werden vollständig und sauber verschweisst, um eine hohe Steifigkeit zu erreichen.
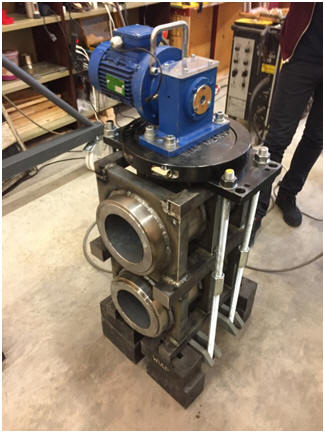
Bild 5C: Das Bauteil wird ganzheitlich mit dem MEMV-Verfahren vibrationsentspannt, damit bei der späteren mechanischen Bearbeitung kein Verzug entsteht.
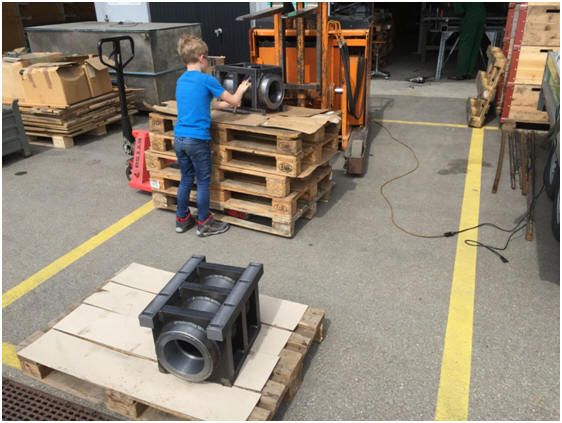
Bild 5D: Vorbereitung für die Malerei – alle Flächen werden gereinigt und für die Beschichtung vorbereitet.
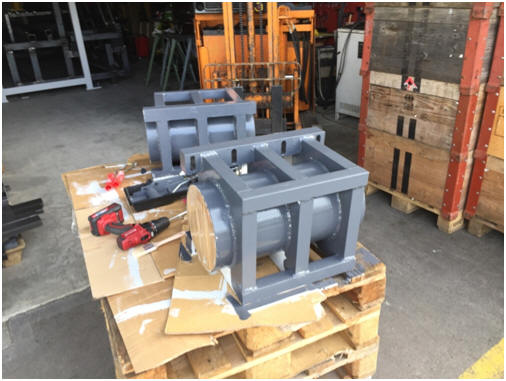
Bild 5E: Nach der Lackierung folgt die mechanische Bearbeitung. Die Flucht zwischen vorderem und hinterem Lager muss exakt stimmen, ebenso die Auflagefläche zur Bohrung, damit später weniger geschabt wird.
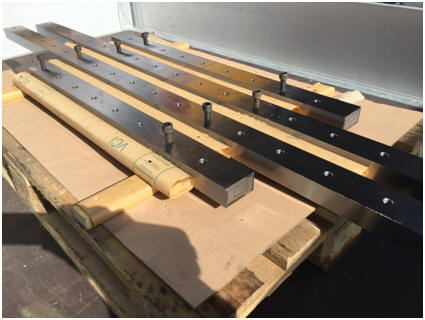
Bild 6A: Bewährtes WIAP-Führungssystem. WIAP setzt seit Jahrzehnten auf gehärtete und geschliffene CK45-Führungen mit Laufflächen bis 60 HRC. Für Anwendungen, bei denen die Führungen weniger Schmutz ausgesetzt sind, stehen alternative Systeme bereit, die eine verkürzte Montagezeit ermöglichen.
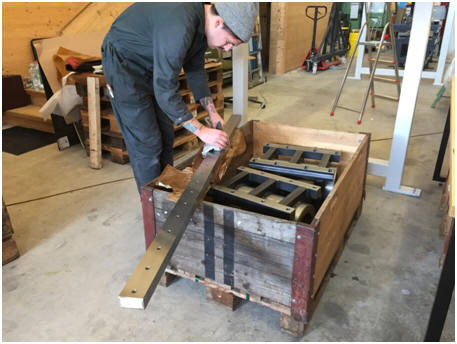
Bild 6B: Führungen in der Montagevorbereitung. Alle Führungselemente werden gereinigt, kontrolliert und für die präzise Montage vorbereitet.
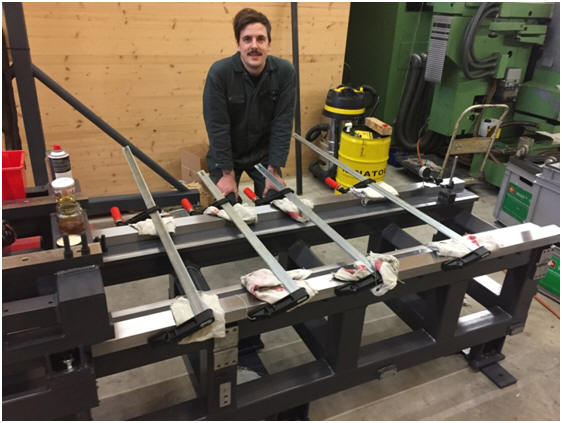
Bild 6C: Präzise Ausrichtung der Führungen. Vor dem endgültigen Anziehen der Schrauben werden die Führungen exakt an die Anschläge gezogen, um eine spielfreie und präzise Bewegung sicherzustellen.
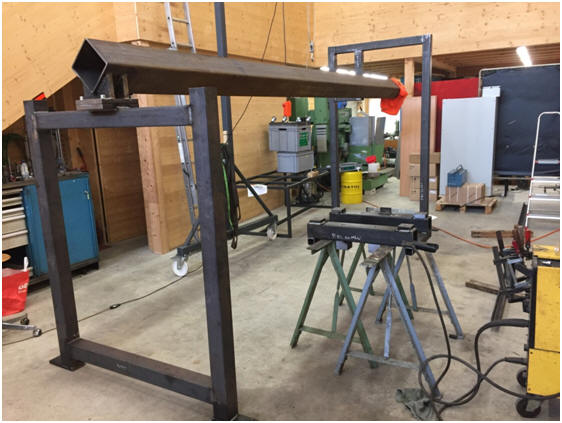
Bild 7A: Das neue WIAP-Ladersystem HLV – eine stabile und kompakte Lösung für das automatische Handling langer Stangen. HLV_Lader
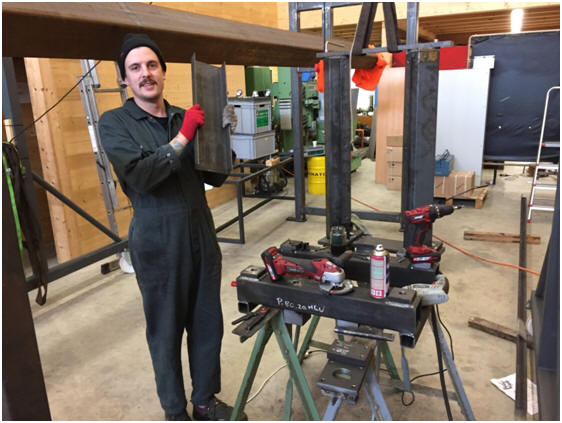
Bild 7B: Jim Widmer bei der Montage des neuen Laufwagens. Alle Komponenten werden präzise auf dem Vierkantrohr positioniert und verschraubt. Montage_Laufwagen
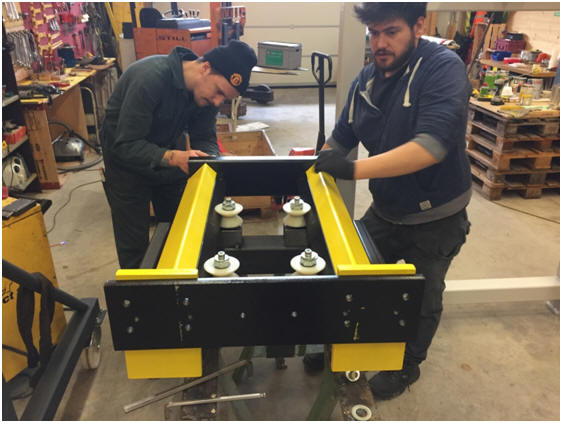
Bild 7
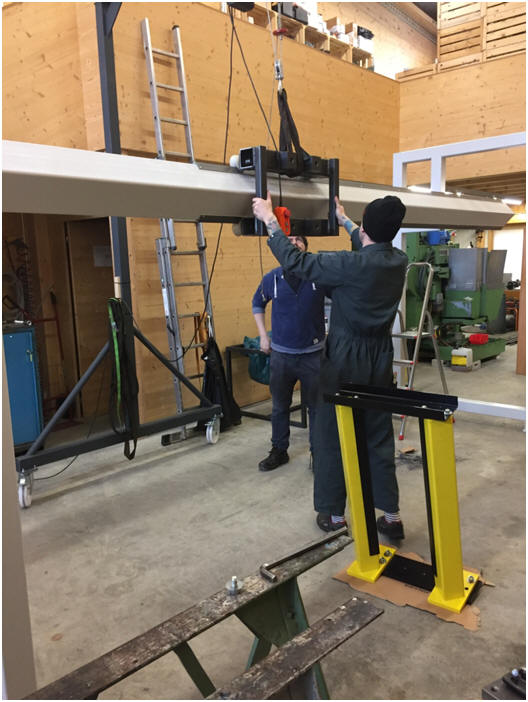
Bild 7C: Stabilität über die gesamte Länge. Die Ausrichtung muss absolut präzise sein – besonders bei Stangen bis 4 Meter, die später mit der Maschine bearbeitet werden. Stangenbearbeitung
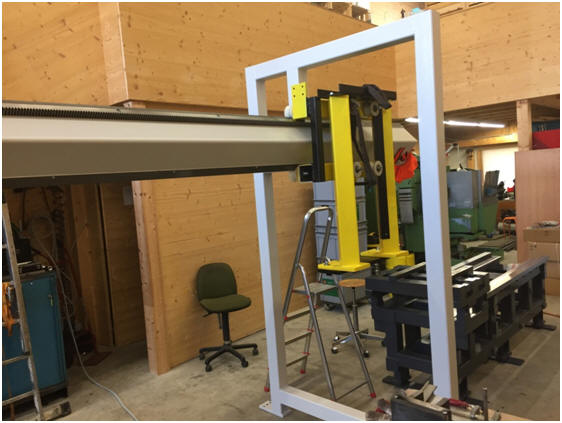
Bild 8A: Maschine und Portallader in der Montagehalle 1. Montagehalle
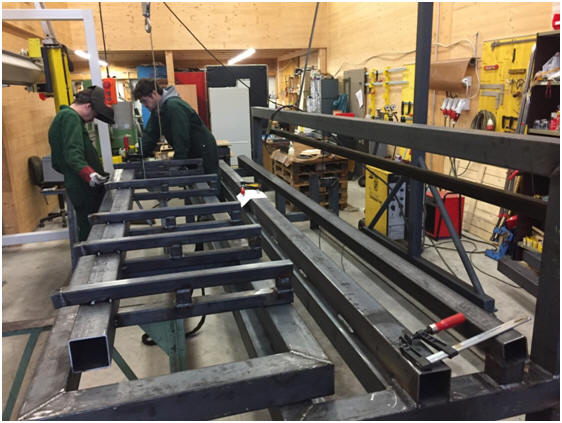
Bild 8B: Das Material-Speichersystem wird aufgebaut und für die spätere Automation vorbereitet. Material_Speicher
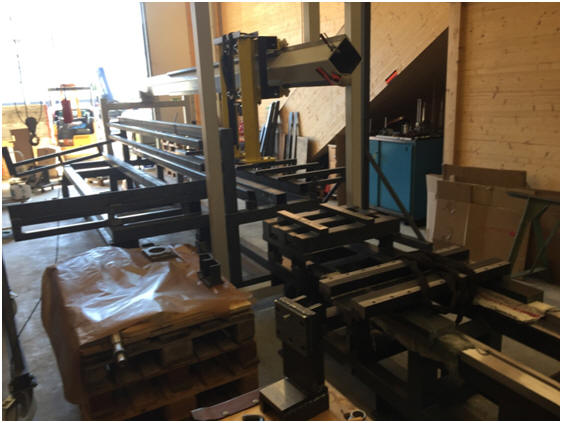
Bild 8C: Maschinenaufbau mit der Automation – beide Systeme werden exakt aufeinander abgestimmt. Automation_Aufbau
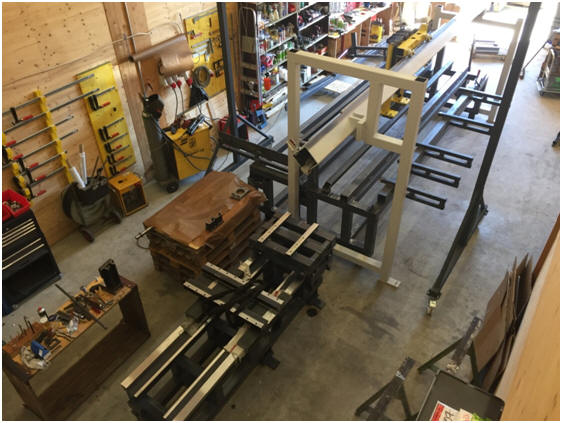
Bild 8D: Links die Maschine, rechts die Automation – die Schnittstellen werden präzise eingerichtet. Schnittstellen
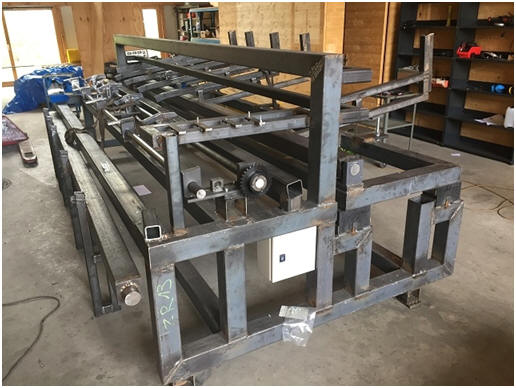
Bild 8E: Die Automation in Halle 2 während der Herstellung. Automation_Herstellung
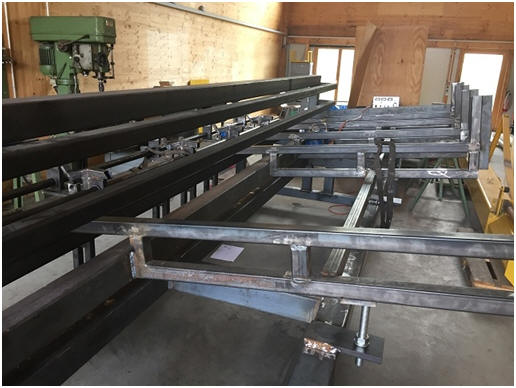
Bild 8F: Die Rohteilauflage – vorbereitet für die Aufnahme und Zuführung der Werkstücke. Rohteilauflage
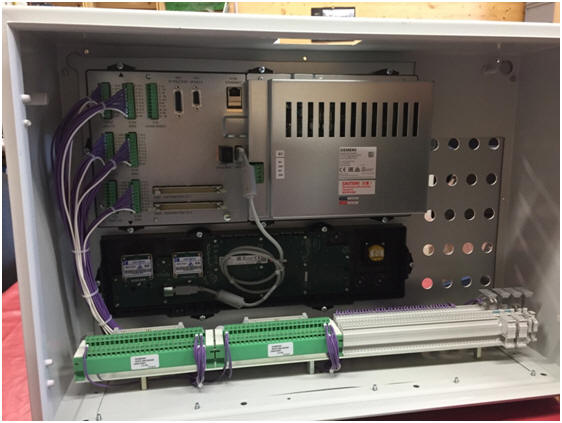
Bild 8A: CNC-Steuerung Sinumerik 808 im Aufbau – kompakte und zuverlässige Steuerungseinheit für die Maschine. Sinumerik_808
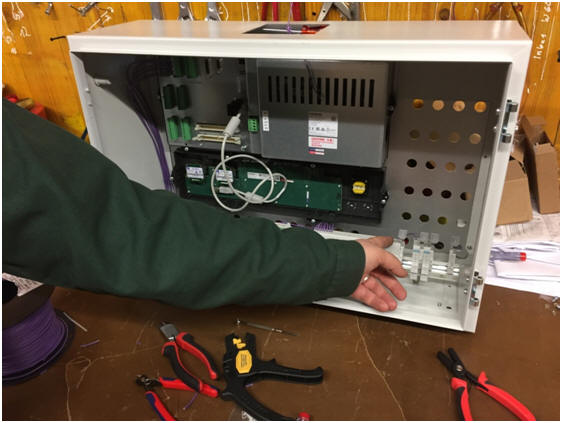
Bild 8B: Kompakte CNC-Steuerung – platzsparend, übersichtlich und für den Maschinenbetrieb optimiert. Kompakte_Steuerung
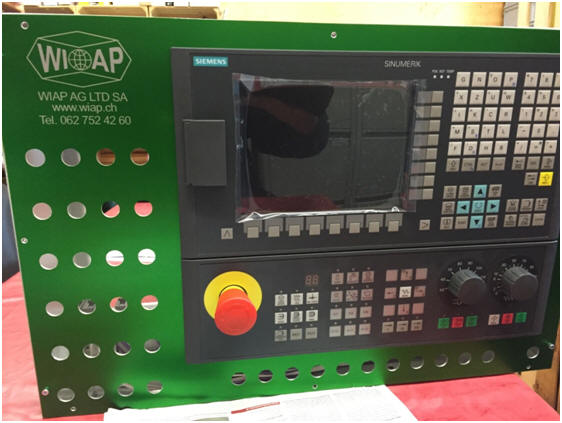
Bild 8C: Die CNC-Frontplatte nach dem WIAP-System – funktional, robust und klar strukturiert. CNC_Frontplatte
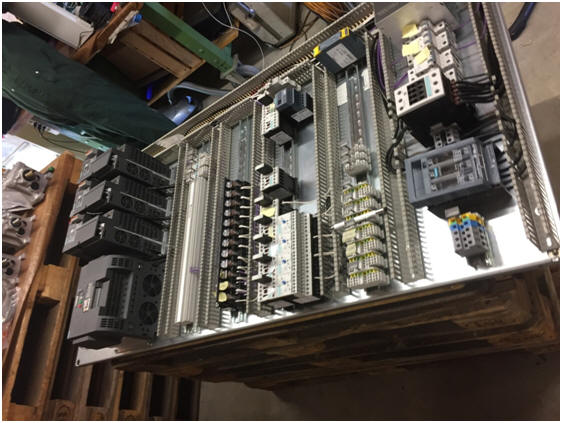
Bild 8D: Der komplette Elektroschrank wird als Maschinenbestandteil integriert und fest eingebaut. Elektroschrank
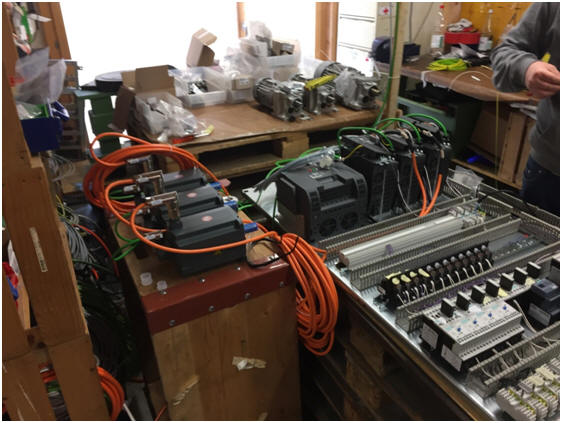
Bild 8E: Für Testzwecke wird die Ware vor der Endmontage aufgebaut und geprüft. Testaufbau
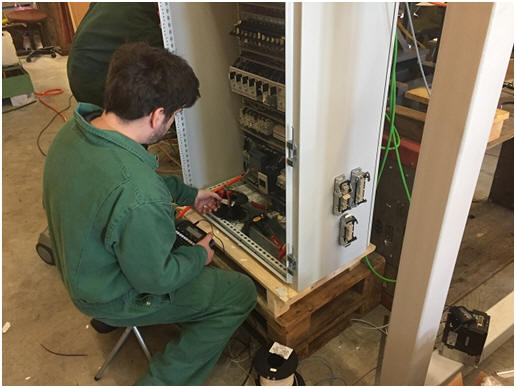
Bild 8F: Montage des Elektroschrankes an der Maschine durch Sven Widmer – präzise Ausrichtung und sichere Befestigung. Montage_Elektroschrank
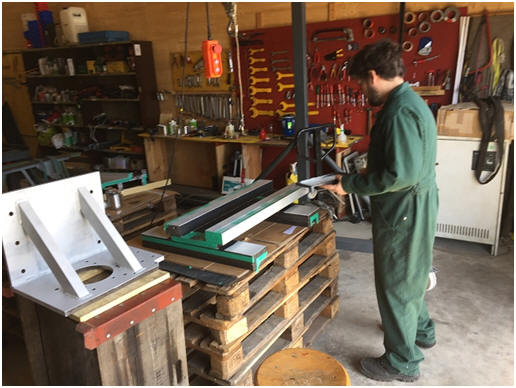
Bild 9A: Kreuzschlitten wird für die Malerei vorbereitet – alle Flächen werden gereinigt und abgedeckt. Kreuzschlitten
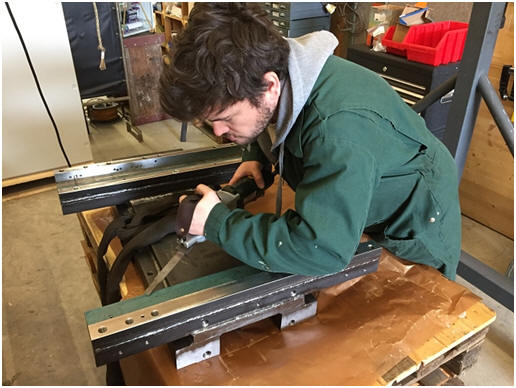
Bild 9B: Sven Widmer beim Einschaben der Z-Führung des Schlittens – präzise Handarbeit für perfekte Gleitflächen. Z_Fuehrung
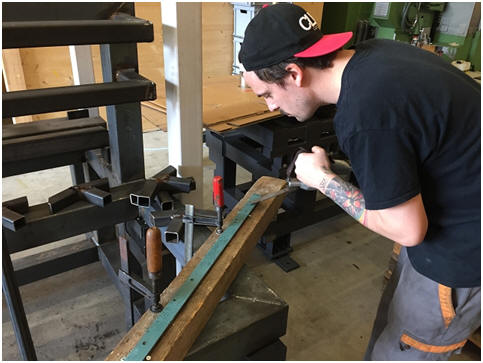
Bild 9C: Auch der lange Keil der Z-Achse muss eingeschabt werden. Ausgeführt von Jim Widmer. Z_Achse_Keil
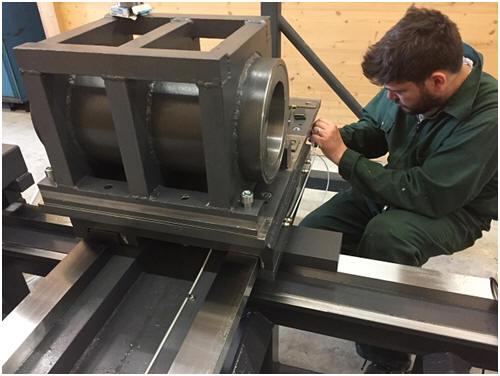
Bild 9D: Zwei Spindelstöcke werden auf dem Schlitten montiert. Das Schmiersystem sorgt für eine zuverlässige Ölzufuhr an die Führungen. Spindelstock_Montage
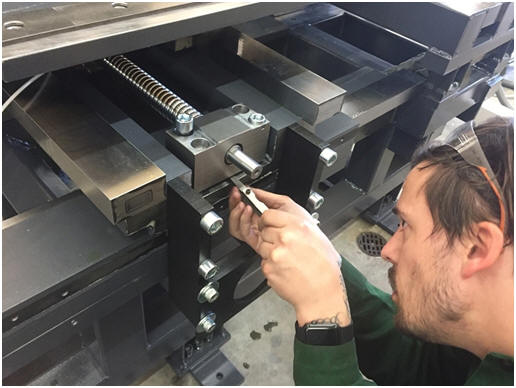
Bild 9E: Jim Widmer bei der Montage der Kugelrollspindel – präzise Ausrichtung für spielfreie Bewegung. Kugelrollspindel
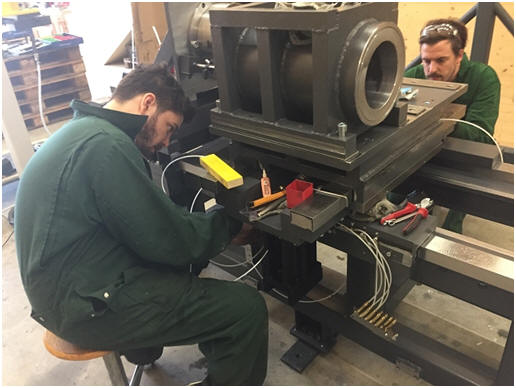
Bild 9F: Die Montage einer solchen Maschine erfordert umfangreiche Arbeit und höchste Sorgfalt. Maschinenmontage
Bild 9G: Auch die Schmierung erfordert Fingerspitzengefühl – alle Leitungen und Dosierstellen müssen exakt gesetzt werden. Schmierung.
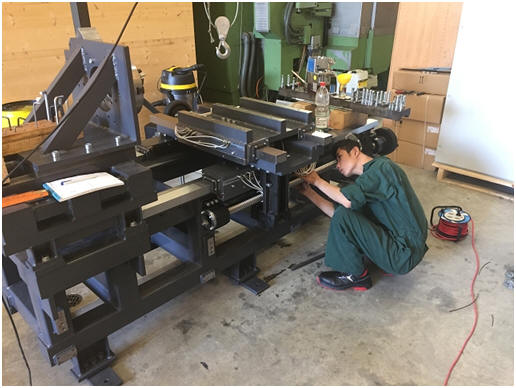
Bild 9H: Dai arbeitet ebenfalls sehr gewissenhaft an der Maschine und kontrolliert alle Montagepunkte. Montagearbeit
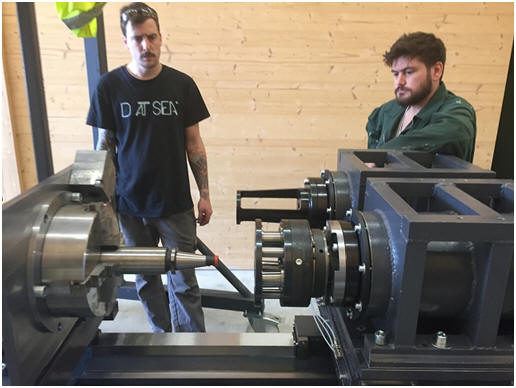
Bild 9I: Jim und Sven Widmer führen die Geometriekontrollen an den beiden Spindelstöcken durch. Geometriekontrolle
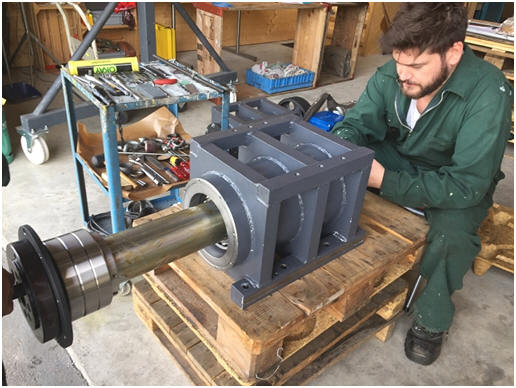
Bild 9K: Montage der Hauptspindel für den Rollierkopf. Die Spindellager werden in O-Anordnung eingesetzt – zwei auf Druck, eines auf Zug. Spindellager
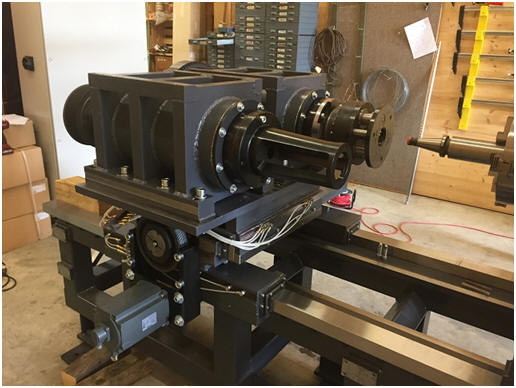
Bild 9L: Oben die beiden Spindelstöcke auf dem fahrbaren Schlitten, unten der X-Schlittenantrieb, fahrend auf dem Z-Schlitten in Längsrichtung. X_Schlitten
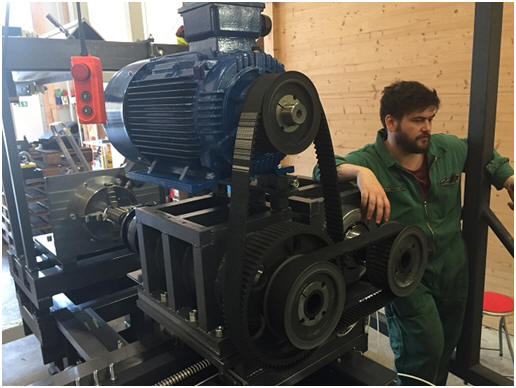
Bild 9M: Die beiden Spindeln werden über einen Zentralantrieb angetrieben. Da beide Spindeln einzeln im Einsatz sind, ist diese Lösung die einfachste und effizienteste. Zentralantrieb
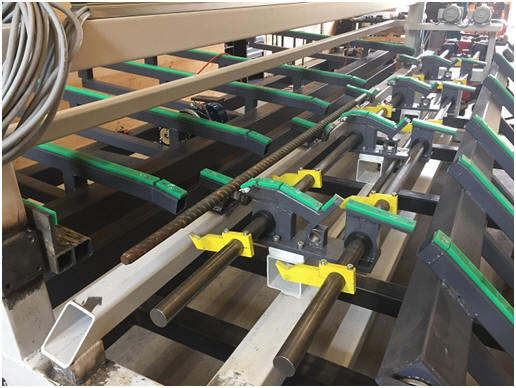
Bild 10A: Das gesamte Transportsystem mit dem Hub-/Senksystem ist sichtbar aufgebaut. Transportsystem
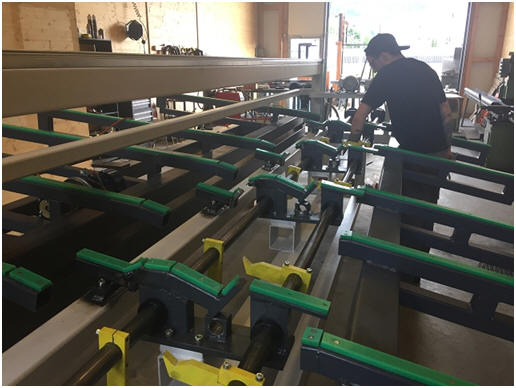
Bild 10B: Jim Widmer bei der Montagearbeiten an der Automation – präzise Ausrichtung aller Komponenten. Automation_Montage
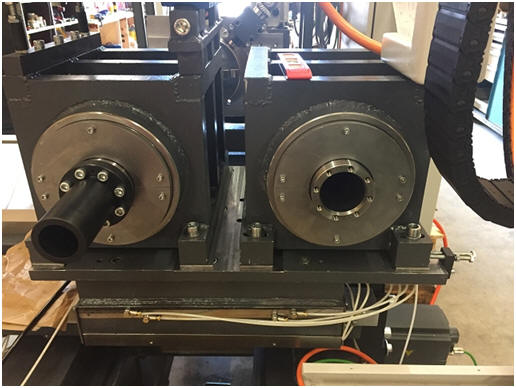
Bild 10C: Beide Spindeln von hinten sichtbar, noch ohne Riemenscheiben montiert. Spindeln
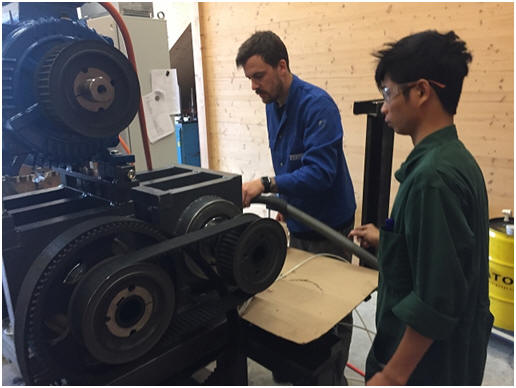
Bild 10D: Ansicht des 11-kW-Spindelmotors – kompakt, leistungsstark und direkt angebaut. Spindelmotor
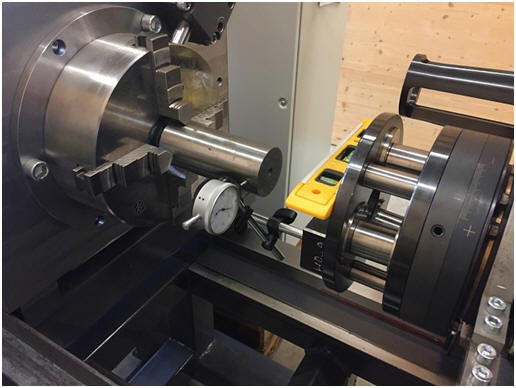
Bild 10E: Ausrichten der Zylindrizität des Rohlings zum Rollierkopf – ein entscheidender Schritt für eine präzise und gleichmässige Rollierbearbeitung. Zylindrizität
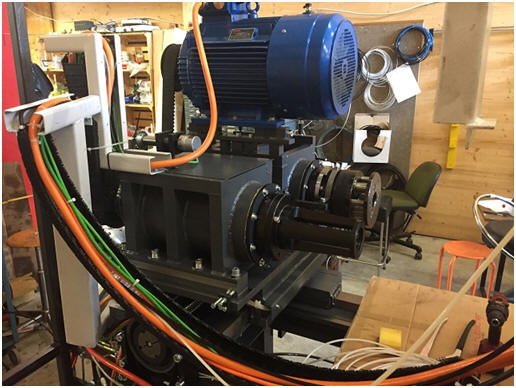
Bild 10F: Die Kabelführung war eine kleine Herausforderung, lässt sich dank der kurzen Wege jedoch gut handhaben. Kabelführung
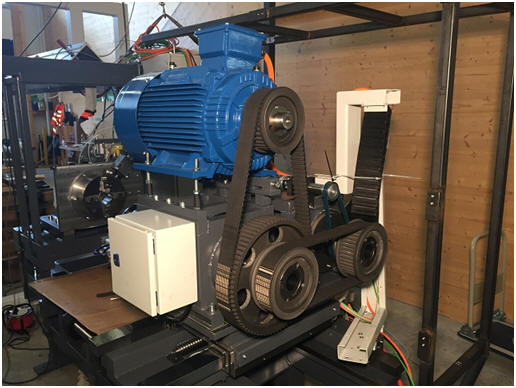
Bild 10G: Die Spindelstöcke kurz vor dem Aufbau der Verschalung – alle Komponenten sind vorbereitet. Verschalun
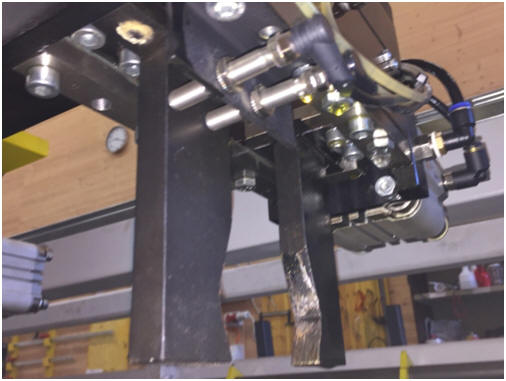
Bild 11A: Die beiden Doppelgreifer halten das 40-kg-Werkstück sicher, auch bei Energieverlust fällt es nicht heraus. Doppelgreifer
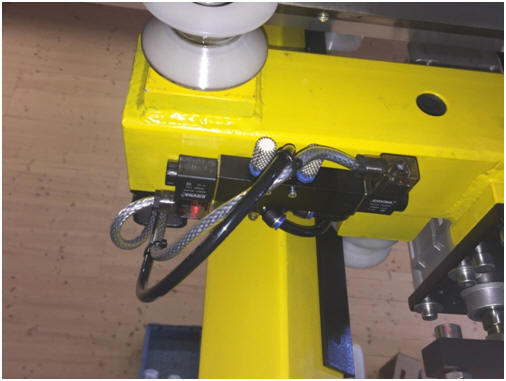
Bild 11B: Der Laufwagen läuft auf einem Vierkantrohr. Ein Verschleisswinkel schützt das Rohr zuverlässig vor Abrieb. Laufwagen
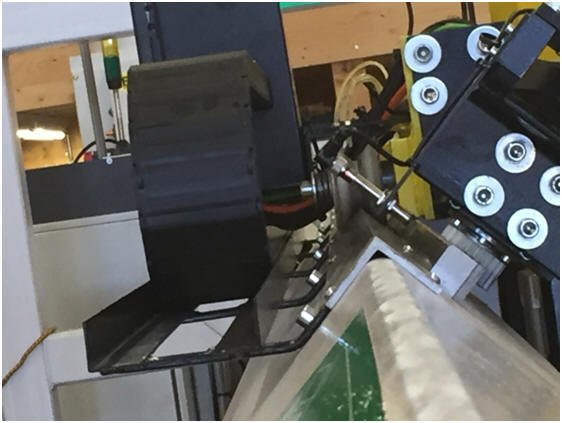
Bild 11C: Die Verschleisswinkel sind gut sichtbar. Auch nach 50 000 Teilen zeigen die Kunststoffrollen keinerlei Laufspuren – ein sehr bewährtes System. Verschleisswinkel Bild
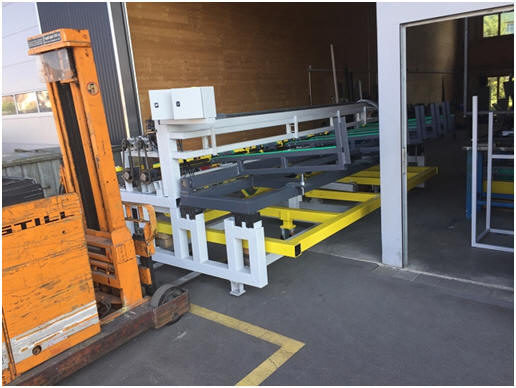
Bild 11D: Die Automation wurde in Halle 2 montiert, um speditiver arbeiten zu können und damit sich die Monteure nicht gegenseitig behindern. Automation_Montage
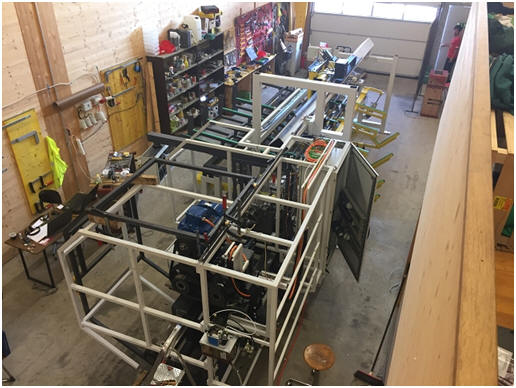
Bild 11E: Das Verschalungsgerüst ist nun an der Maschine montiert und für die weiteren Arbeiten vorbereitet. Verschalungsgeruest
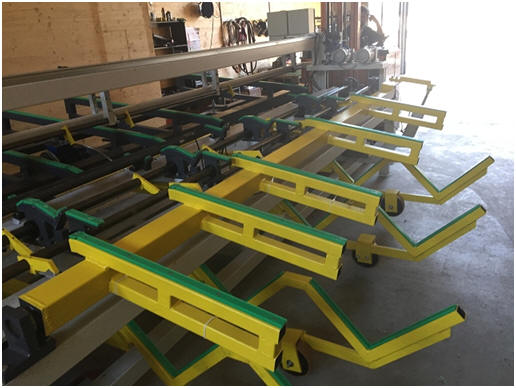
Bild 11F: Der Absenkrechen ermöglicht das kontrollierte Ablegen von Stangen zwischen 1 und 4 Metern Länge, ohne Gewindeschäden zu verursachen. Absenkrechen
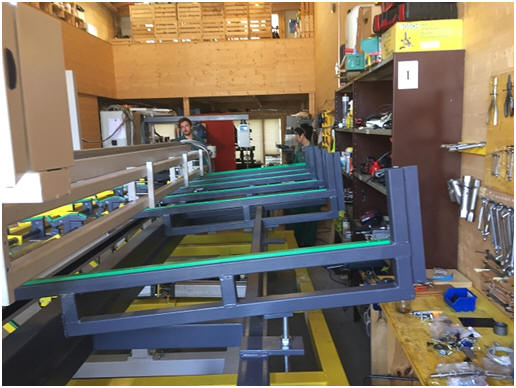
Bild 11G: Der Auflagerechen für Rohteile erlaubt die Bereitstellung von bis zu 50 Werkstücken im Bündel. Auflagerechen
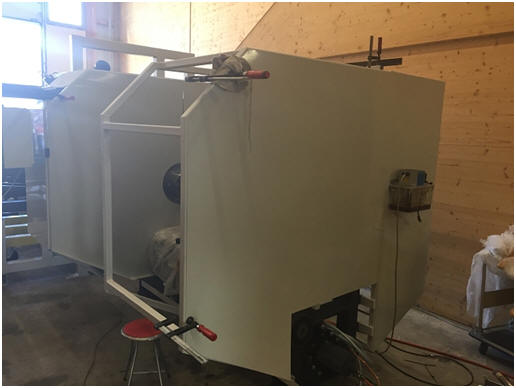
Bild 11H: Die Maschine erhält nach und nach ihre Verschalung – die Struktur wird sichtbar geschlossen. Verschalung
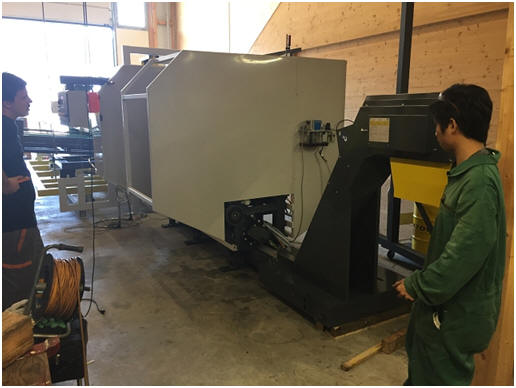
Bild 11I: Unter der gesamten Maschine verläuft ein Späneförderer mit einigen hundert Litern Wasserinhalt. Spaenefoerderer
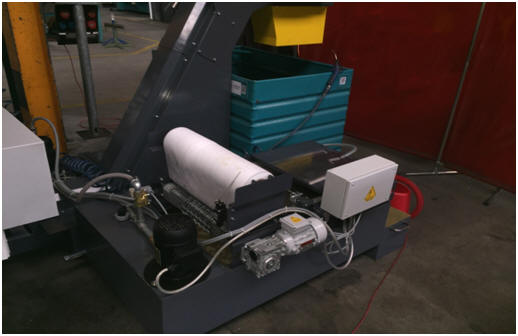
Bild 11K: Ein Bandfilter reinigt das Wasser zuverlässig. Das stark rostige Wasser der Stangen bringt viel Schmutz mit sich, daher ist eine gründliche Filtration besonders wichtig. Bandfilter
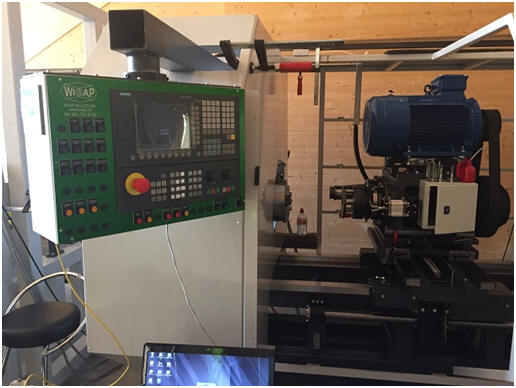
Bild 11L: Die CNC-Steuerung kann direkt an die Maschine geschoben oder für den Bediener herausgezogen werden – flexibel einsehbar und gut bedienbar aus allen Richtungen. CNC_Steuerung
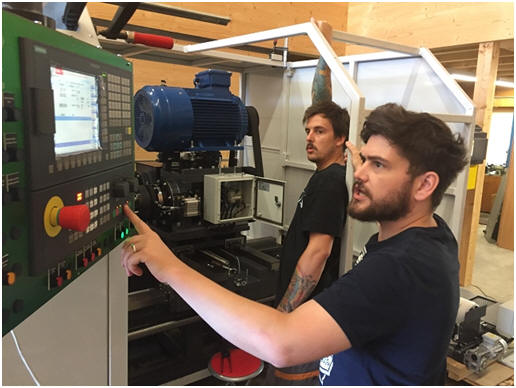
Bild 11M: Sven Widmer beim Programmieren der Sinumerik 808, daneben Jim Widmer beim Beraten. Sinumerik_Programmierung
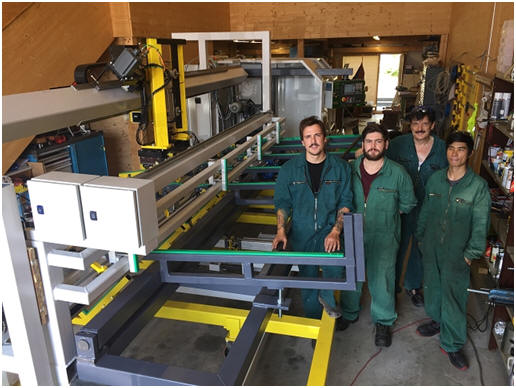
Bild 11N: Von links nach rechts: Jim Widmer, Sven Widmer, H. P. Widmer und Dai – neben der WIAP DM3S-Anlage zur Herstellung von Ankerbolzen für die SBB. DM3S_Anlage
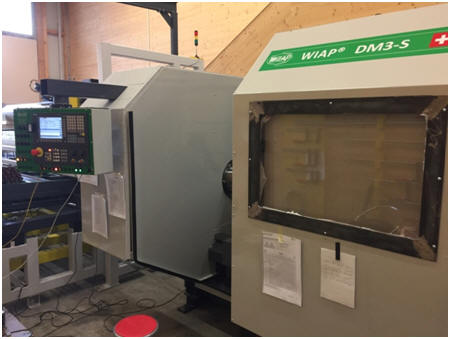
Bild 12A: Die Anlage WIAP DM3S ist bereit für die ersten Testläufe. DM3S_Testlauf
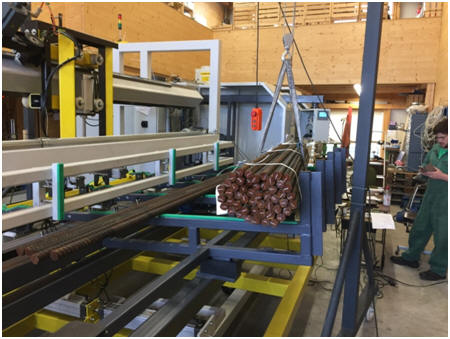
Bild 12B: Ein ganzer Bund Stangen (Ankerbolzen) wird auf den Rechen gelegt. Stangenbund
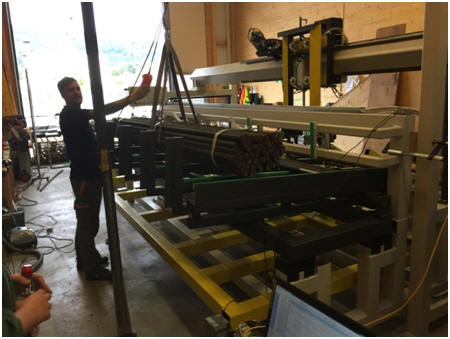
Bild 12C: 50 × 40 kg ergeben rund 2 Tonnen Ankerbolzen. Ankerbolzen_Gewicht
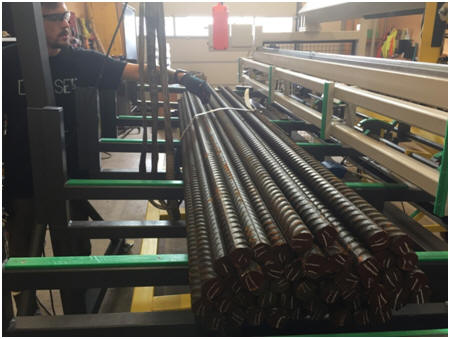
Bild 12D: Der Bund wird für die Weiterverarbeitung aufgeschnitten. Bund_aufschneiden
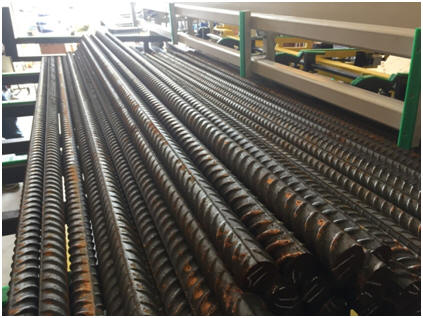
Bild 12E: Der aufgeschnittene Bund verteilt sich selbstständig. Der gummigelagerte Auflagetisch wird durch einen WIAP-Vibrator in Schwingung versetzt, sodass die Stäbe automatisch nach vorne wandern. Der Exzenter ist verstellbar, um unterschiedliche Gewichte bewegen zu können. Vibrator_Auflagetisch
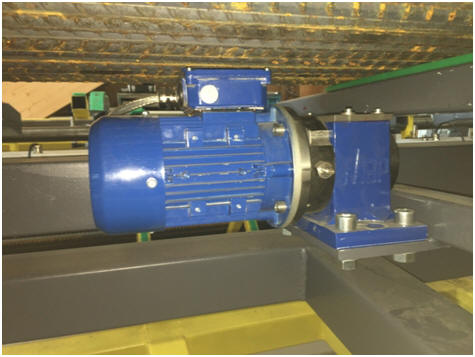
Bild 12F: Ein Anreger unter dem Rohteil-Rechen sorgt für die Bewegung der Stangen. Der Rechen ist gummigelagert, damit die Maschine nicht mitvibriert. Sobald eine Stange vorne ankommt, stoppt der Anreger automatisch. Anreger
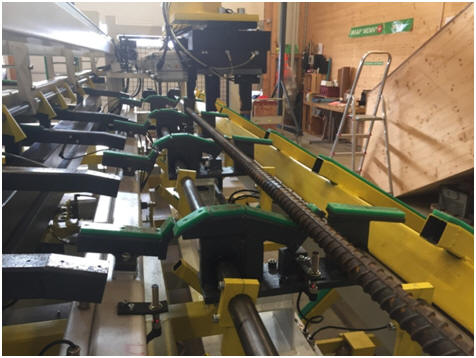
Bild 12G: Der Rohling wird aufgenommen, in die Maschine geführt, bearbeitet und als Fertigteil abgelegt. Anschließend wird automatisch der nächste Rohling nachgeliefert. Die gesamte Automationslösung stammt von WIAP. Automation_DM3S
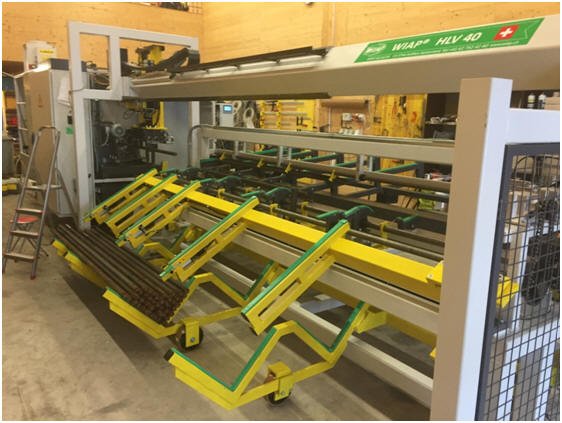
Bild 12H: In dieser Ablage werden die Fertigteile abgelegt. Sie ist für 50 Stück ausgelegt, kann aber auch weitere 50 aufnehmen. Fertigteil_Ablage
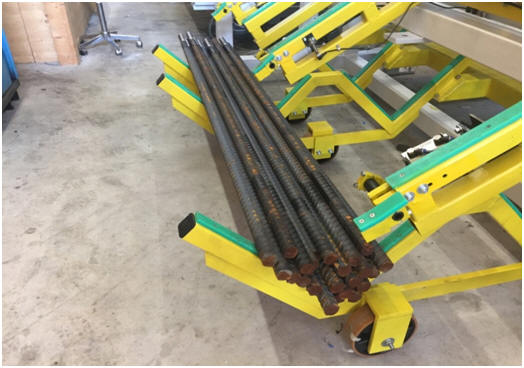
Bild 12I: Das Fertigteil kann in zwei Zonen abgelegt werden. Der hintere Bereich war ursprünglich für Ausschussteile vorgesehen, wird nun aber für zusätzliche Fertigteile genutzt. Ablage_Zonen
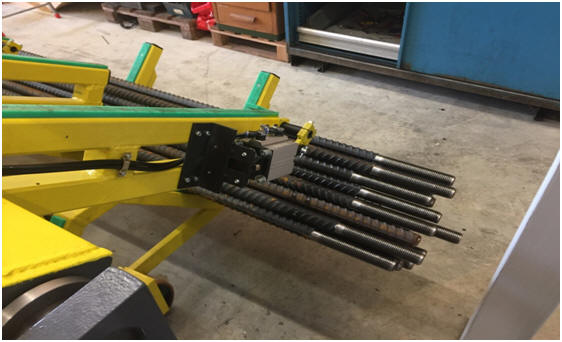
Bild 12K: Hier sind die fertig geschälten und gerollten Gewinde zu sehen. Der gesamte Bund mit 50 Stangen kann auf der Fertigteil-Ablage zusammengebunden und von dort einfach abgehoben werden. An dieser Stelle lässt sich zudem sehr gut kontrollieren, ob alle Gewinde den Qualitätsanforderungen entsprechen. Gewindequalität
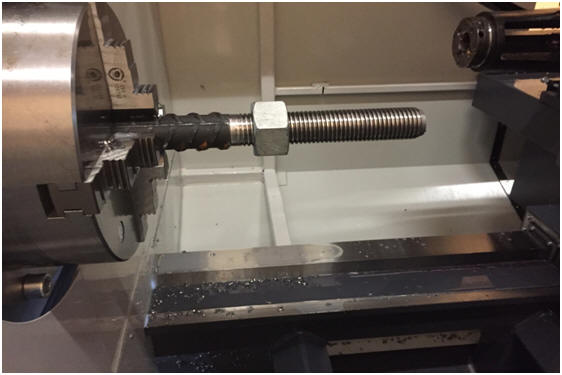
Bild 12L: Gewindekontrolle direkt in der Maschine. Passt der Gewindelehrring nicht mehr, muss das Rollierwerkzeug ersetzt werden. Der Rollenwechsel dauert etwa 15 Minuten und ein Satz reicht für mehrere hundert Gewinde. Gewindekontrolle
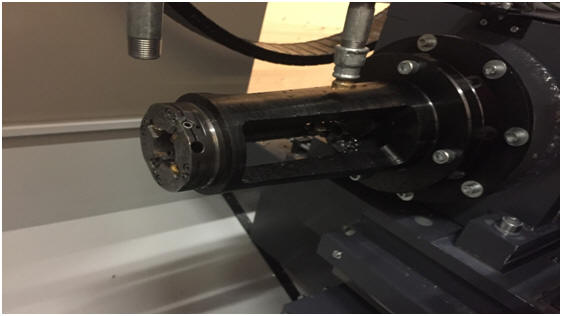
Bild 12M: Schälwerkzeug für Ankerbolzen. Dieses Spezialwerkzeug schält rohe Ankerbolzen in einem einzigen Arbeitsgang – als Alternative zum herkömmlichen Drehverfahren. Das Werkstück bleibt dabei stationär und rotiert nicht, was die Arbeitssicherheit erhöht und die Handhabung erleichtert. Eine integrierte Anfaseinheit schrägt die Spitze leicht an, sodass das Rollierwerkzeug später sauber und präzise am Gewindeeinlauf ansetzen kann. Für unterschiedliche Bolzenlängen stehen passende Schälaufsätze sowie Verlängerungen zur Verfügung. Schälwerkzeug
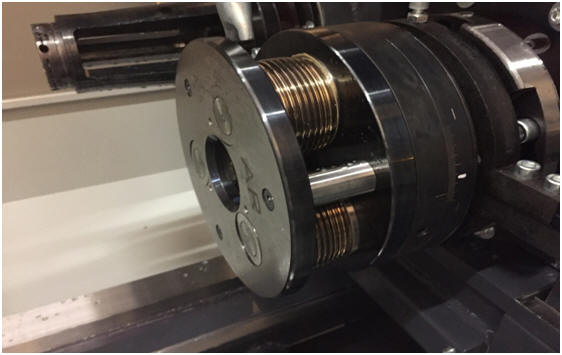
Bild 12N: Beim nächsten Start hängen sich die Rollen wieder selbsttätig ein. Dafür ist ein speziell gewichteter Ring im Inneren des Werkzeugs verantwortlich, der das zuverlässige Wiedereinhängen der Rollen gewährleistet.
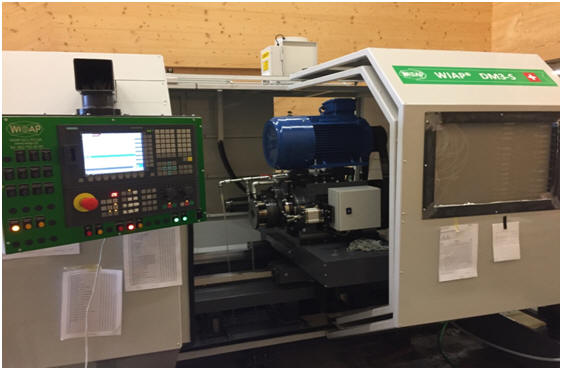
Bild 12O: Die WIAP DM3S ist bereit für die Übergabe an den Endkunden. DM3S_Uebergabe
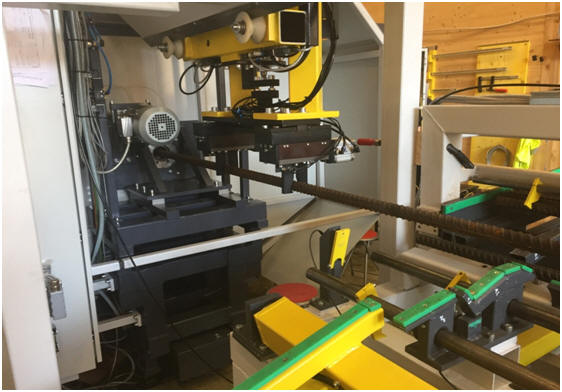
Bild 12P: Der neuentwickelte Rohr-Portallader HLV steht direkt an der Maschine und hält Rohteil und Fertigteil bereit. So bleibt der Arbeitsablauf kontinuierlich. HLV_Portallader
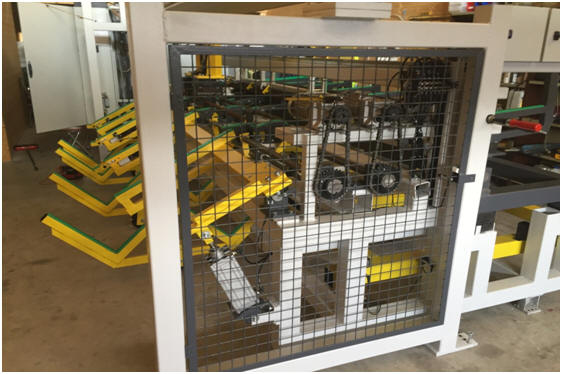
Bild 12Q: Rückseitige Beladung der Anlage. Alle Gefahrenzonen sind so gesichert, dass keine Klemmstellen entstehen. Bei unbefugtem Zutritt stoppt die Anlage automatisch. Sicherheit_DM3S
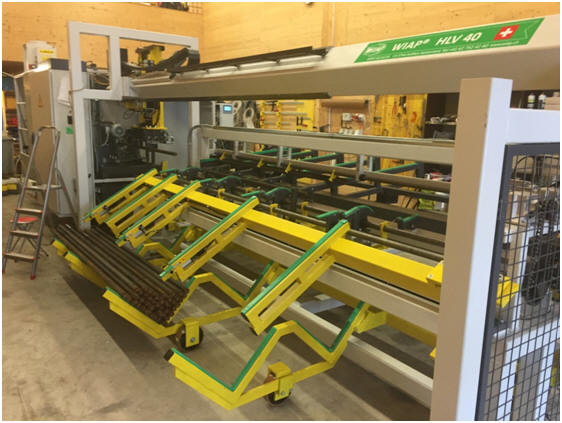
Bild 12R: Die Maschine wurde in nur acht Monaten konstruiert und gefertigt. Der einfache, durchdachte Aufbau und die Erfahrung von WIAP ermöglichten eine schnelle und reibungslose Umsetzung. DM3S_Entwicklung
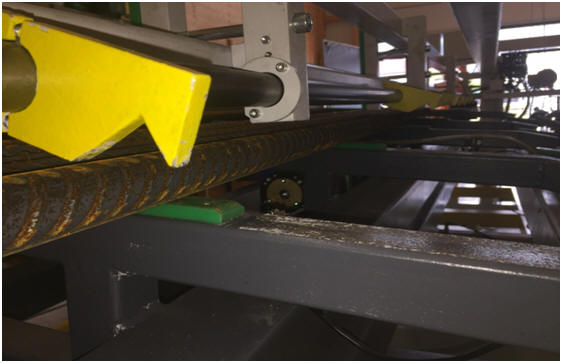
Bild 12S: Mit diesen Krallen wird die Stange vom Rohteil-Rechen auf ein Prisma gehoben. Dort können Rohteil- und Fertigteilgreifer abgesenkt werden, ohne Störkonturen durch nachfolgende Rohlinge. Stangenkrallen
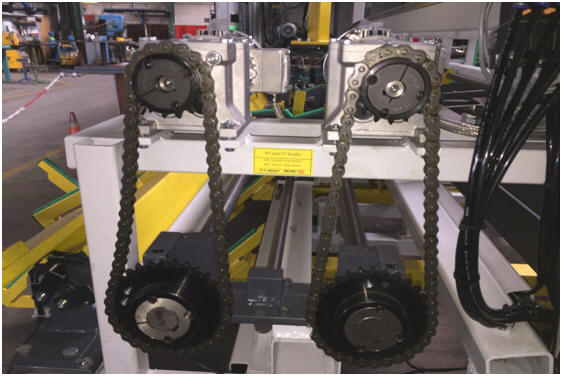
Bild 12T: Das Antriebssystem der Rohteil- und Fertigteilkralle. Ein Getriebemotor bewegt beide Einheiten. Die Fertigteilkralle entnimmt das bearbeitete Werkstück, die Rohteilkralle führt das neue Rohteil präzise ins Prisma ein. Kralleantrieb
Bild 12U: Die WIAP DM3S ist eine kompakte, vollautomatisierte Gewindeschäl- und Rollieranlage für Ankerstäbe von M20 bis M40 und Längen von 1,5 bis 4 Metern. Entwickelt und gebaut in Dulliken. DM3S_Beschreibung
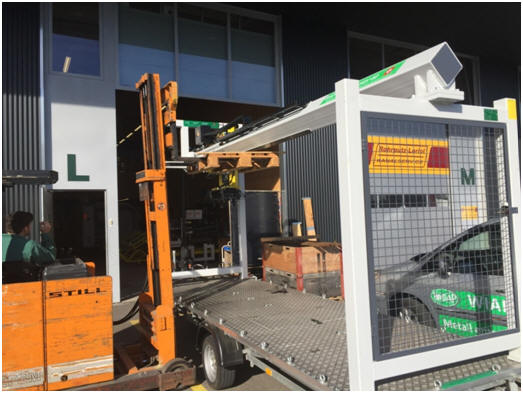
Bild 13A: Die Abnahme ist erfolgreich abgeschlossen. Der Kunde ist zufrieden – die Anlage ist bereit zur Auslieferung. Abnahme_DM3S
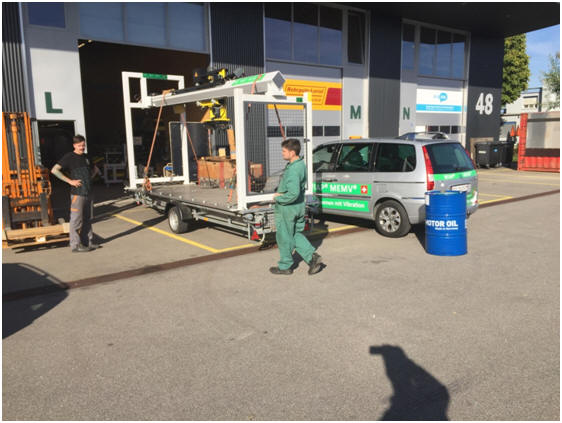
Bild 13B: Der HLV-Lader kann einzeln gut transportiert werden. HLV_Transport
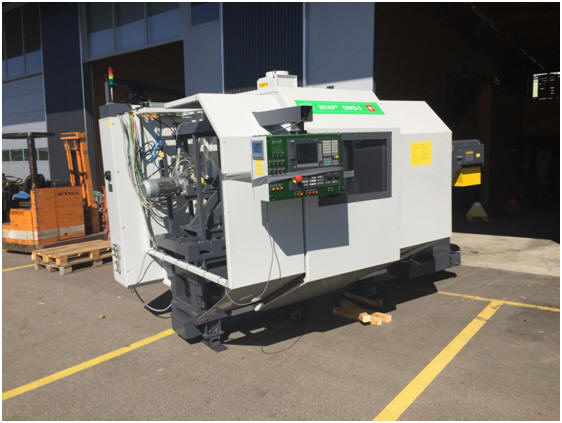
Bild 13C: Auch diese Maschine ist als kompakte Transporteinheit ausgelegt. Die elektrische Steuerung ist integriert, sodass ein Transport ohne aufwendiges Abklemmen von Kabeln möglich ist. Kompakte_Transporteinheit
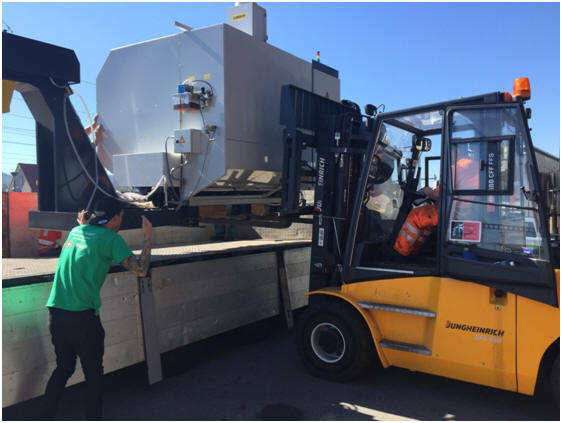
Bild 13D: Mit dem 5-Tonnen-Stapler konnte die Maschine problemlos angehoben werden. Stapler_Anheben.
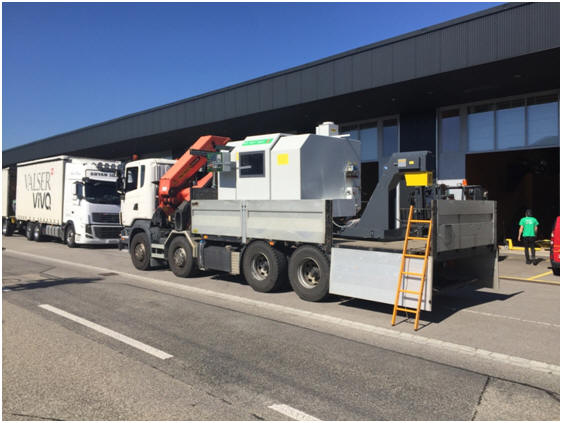
Bild 13E: Alles ist bereit für den Versand – die Fracht geht von WIAP in Dulliken zur SBB, der Schweizerischen Bundesbahn. Versand_SBB
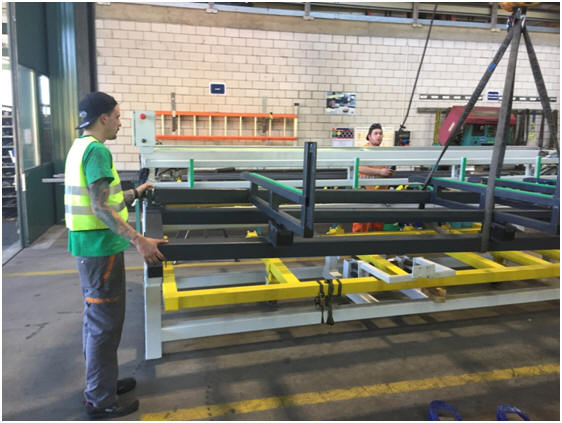
Bild 13F: Auch das gesamte Transportsystem für Roh- und Fertigteile lässt sich gut transportieren. Transportsystem
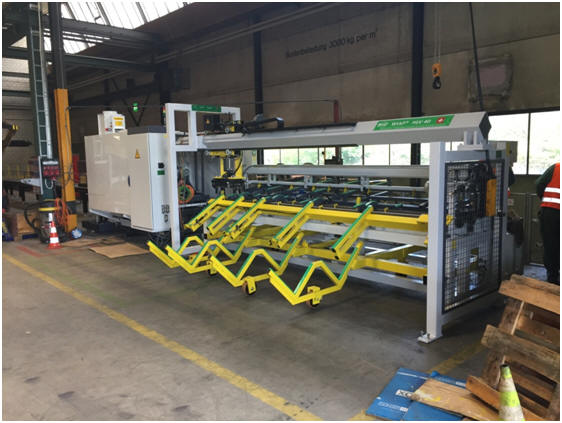
Bild 13G: Nach einem Tag war das Thema Fracht abgeschlossen. OK – bereit für die Produktion. Frachtabschluss
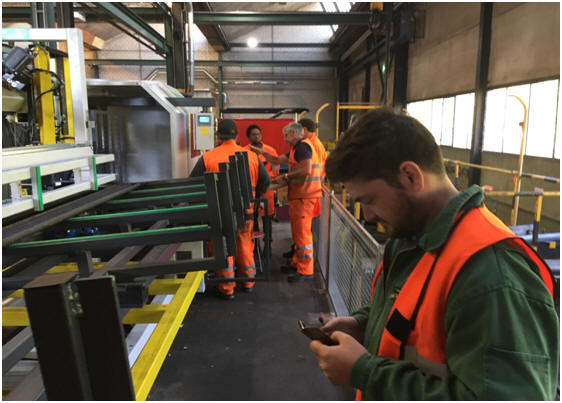
Bild 14A: Nun ist der Kunde froh. Bis anhin mussten diese bis zu 40 kg schweren Teile zweimal von Maschine 1 zu Maschine 2 getragen werden – dabei kam es mehrfach zu Rückenproblemen. Schwere_Teile
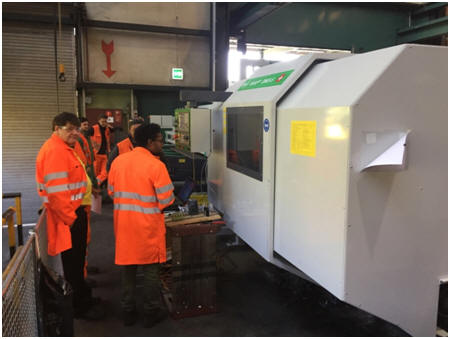
Bild 14B: Die Maschine steht jetzt beim Endkunden. Die Taktzeit wird gemessen, um zu prüfen, ob alles wie dokumentiert funktioniert. Das unterschriebene Abnahmeprotokoll war schnell bei WIAP. Taktzeit
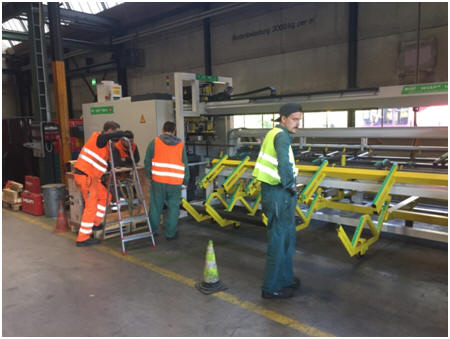
Bild 14C: Noch etwas Zeit für die Schulung – der Bediener wird in die Abläufe eingewiesen. Schulung
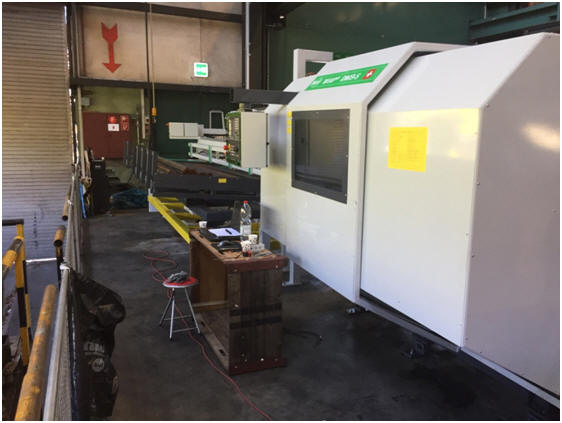
Bild 14E: Die Maschine ist am Produktionsstandort einsatzbereit. Sie ist für die Serienfertigung ausgelegt und kann auch nachts mannlos arbeiten. Der Mitarbeiter legt am Abend ein Bund mit bis zu 2 Tonnen auf – am Morgen ist alles fertig. Mannlosbetrieb
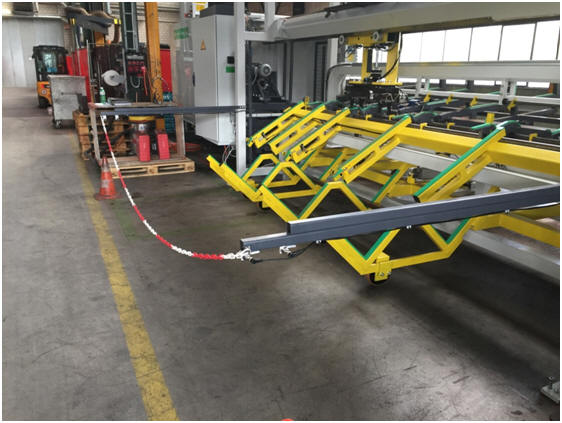
Bild 14F: Hier ist die Anlage mit der Sicherheitskette zu sehen. Damit Personen nicht versehentlich in den Lichtschrankenbereich laufen, wurde diese Zone mit einer Kette deutlich markiert. Andernfalls stoppt die Anlage automatisch beim Betreten der Gefahrenzone. Das war jedoch manchmal lästig: Sollte die Anlage mannlos laufen und unbeaufsichtigt sein, blieb sie im Störzustand – oft 2 bis 3 Stunden – einfach stehen, ohne neu gestartet zu werden. Ein unnötiger Zeitverlust. Die Abhilfe: eine gut sichtbare Anzeige direkt an der Kette. Sicherheitskette