
WIAP Presse · Fachartikel und Pressemitteilungen · MEMV® Metall entspannen mit Vibration
Patentiertes Verfahren aus der Schweiz · Autor: Hans-Peter Widmer, WIAP AG, Dulliken
MEMV® ist ein Verfahren der Schweizer WIAP AG mit mehreren Patenten. Das «Metall entspannen mit Vibration» kann als Erweiterung zum «Spannungsarmglühen» angewendet werden oder in vielen Fällen diese zwar etablierte, jedoch energieintensive Technologie sogar ersetzen. Zweck beider Verfahren ist, Spannungen und Verzug bei Bauteilen – etwa infolge von Schweissbearbeitungen – auszugleichen. Zahlreiche Messversuche belegen die guten Ergebnisse mit dem MEMV®-Verfahren.
In welchen Fällen sollte nun das Spannungsarmglühen zum Einsatz kommen und wann ist das MEMV®-Verfahren besser geeignet?
Bei der Bauteilgrösse gibt es für das MEMV®-Verfahren fast keine Grenzen mehr. Es können Bauteile bis zu 200 Tonnen und mehr mithilfe der Vibrationstechnologie entspannt werden. Beim Spannungsarmglühen sind diese Grenzen schneller erreicht, da allein der Transport eines solchen Bauteils zum Glühofen schon eine grosse Herausforderung darstellt. Auch muss der Glühofen selbst ausreichend gross dimensioniert sein. Gerade in solchen Fällen ist MEMV® die Technologie der Zukunft und stellt kein Konkurrenzverfahren zum Spannungsarmglühen dar. Gegebenenfalls ist eine Kombination beider Technologien denkbar: Da spannungsarmgeglühte Bauteile oft noch Restspannungen haben, können solche Bauteile anschliessend zusätzlich mit dem MEMV®-Verfahren bearbeitet werden.
Nicht selten werden Bauteile bei einem Zulieferer auf einer hochpräzisen Maschine bearbeitet, aufwändig mit einem Messprotokoll versehen und anschliessend zum Maschinenbauer transportiert. Bei der Inbetriebnahme stellt dieser dann unerwünschte Veränderungen bei den Abmessungen fest, verursacht beispielsweise durch den Transport. Auch solche Probleme lassen sich beseitigen, oft genügt schon eine 40-minütige «MEMV®-Behandlung». Auch hier ist das Verfahren kein Wettbewerb zum Spannungsarmglühen, sondern eine Erweiterung der Möglichkeiten für den präzisen Werkzeugmaschinenbau.
Ist ein Bauteil nach der Fertigung bereits fertig lackiert, lassen sich Verzugsprobleme mit einem Glühofen in aller Regel nicht mehr lösen. Auch hier kann MEMV® das Mittel der Wahl sein – es verbrennt keine Farbe, und die Bauteile müssen nicht demontiert werden.
Nicht selten müssen selbst an fertig montierten Maschinen oder Anlagen noch Nachbesserungen vorgenommen werden, etwa mit Schweissarbeiten. Die WIAP AG hat auch für solche Fälle schon Aufträge bekommen, bei denen an einer halbmontierten Anlage das Verzugsproblem erfolgreich mit Vibration behandelt wurde. Das Spannungsarmglühen kommt hier nicht infrage, ohne dass alle Teile demontiert werden. Solche Fälle sind eher Notlösungen und lassen sich bei guter Planung vermeiden. Trotzdem kann das MEMV®-Verfahren hier helfen, mehrere zehntausend Euro zu sparen. Ganz allgemein eignet sich das Vibrationsverfahren besonders zur Nachbesserung nach Schweissarbeiten.
Das Spannungsarmglühen kommt zur Anwendung, um Eigenspannungen – oft infolge von Schweissbearbeitungen – abzubauen. Hierbei wird der Stahl auf 500 °C bis 600 °C erwärmt, und die Streckgrenze sinkt. Alle Spannungen, die zuvor bei Raumtemperatur an die Streckgrenze gingen, werden nun auf die gesenkte Streckgrenze abgebaut. Bei Vergütungsstählen darf die Anlasstemperatur nicht erreicht werden. Die Haltezeit bei erreichter Temperatur ist 2 min/mm Blechdicke; gefordert ist zudem ein langsames Abkühlen im Ofen. Das Gefüge ändert sich erst bei 723 °C (Ac1). Ein Spannungsarmglühen von Edelstählen im Bereich von circa 500 °C bis 650 °C soll pauschal vermieden werden, da sich hier die Anfälligkeit für interkristalline Korrosion deutlich erhöht oder durch Ausscheidung unerwünschter Hartphasen eine Versprödung eintritt. Interkristalline Korrosion tritt beim Metall entspannen mit Vibration nicht auf – auch dies gehört zu den Vorteilen des MEMV®-Verfahrens.
Das Spannungsarmglühen wird seit langer Zeit angewendet. Dennoch finden sich im Internet wenig wissenschaftlich fundierte Nachweise über die genaue Wirksamkeit und vor allem die tatsächliche Präzision. Teilweise liegt das vermutlich daran, dass ältere Literatur online nicht so präsent ist. Die WIAP AG arbeitet daran, dieses Thema mit mehr Daten zu erweitern.
Die WIAP AG mit Sitz in Dulliken nennt ihre Metallentspannungsmethode mithilfe von Vibration MEMV®. Damit erweitern die Schweizer Spezialisten das seit Jahrzehnten angewendete Verfahren VSR. Beim «VSR-Vibrieren» sitzt ein Vibrator an einer bestimmten Position und regt eine Richtung an. Nach circa 30 Minuten wird die Veränderung der Ampere-Zahl und des G-Wertes (1 G = 9,81 m/s²) ermittelt. Auch das Wandern des Eigenresonanzpunktes von einem Drehzahlbereich zu Beginn gegenüber dem nach etwa einer halben Stunde ist ein Nachweis, dass sich Spannungen abbauen. Nachteilig ist allerdings, dass der Messwertaufnehmer in aller Regel nur an einem Ort befestigt ist.
Um das Verhalten innerhalb des Bauteils besser beurteilen zu können, sind deutlich mehr Messpunkte erforderlich. Damit lässt sich das Bauteil unter anderem in Zonen aufteilen. Diese Zonen-Informationen erbringen wesentlich detaillierter den Nachweis, was an welcher Stelle bewirkt wurde. Je mehr Messpunkte, umso genauere Informationen erhält der Anwender über den Prozess – vergleichbar mit einem Computertomografen (CT) oder einer Magnetresonanztomografie (MRT), bei denen ganze Körper und nicht nur Teile davon betrachtet werden. Das ältere System VSR mit der Einpunktmessung erfüllte in vielen Anwendungen zuverlässig seinen Zweck. Mit dem MEMV®-Verfahren und deutlich mehr Messstellen, beispielsweise 24 Stück, lässt sich eine noch bessere Prozesssicherheit erreichen und der Erfolg nachweislich bestätigen.
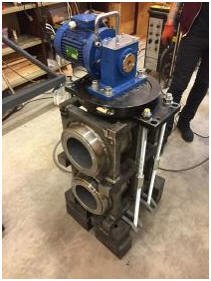
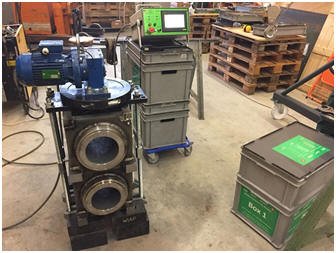
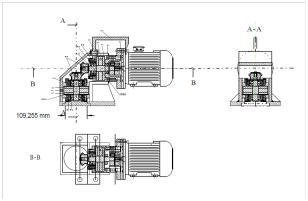
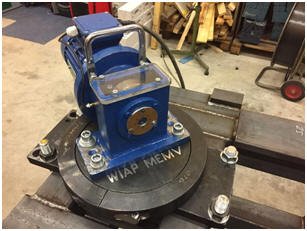
Am häufigsten wird der «2-Achs-Anreger» verwendet (oft auch Vibrator genannt). Die WIAP AG bietet unterschiedliche Modelle an, etwa V5 für Bauteile bis 5 Tonnen, V20 (20 Tonnen) oder V50 für bis zu 50 Tonnen Werkstückgewicht. Kommt eine Ein-Achs-Messsonde zur Anwendung, sollte der Anreger stets in der Achsrichtung montiert werden, in der entspannt wird. Diese Einpunktmessung, die auch mit einer 3D-Messsonde gemacht werden kann, ist jedoch nicht annähernd so aussagekräftig wie eine Vielpunktmessung. Daher ist die ältere Technologie in aller Regel durch die neue MEMV®-Technologie zu ersetzen.
In der Serienfertigung kann eine Bauteilanalyse mithilfe der Vielpunktmessung deutlich präziser erfolgen. Die WIAP AG hat nachhaltig in prozessnahe Messungen investiert. Dabei zeigte sich, dass sich in jeder angeregten Achsrichtung Zonen ergeben, die stark vibrieren, und andere, die sich fast neutral verhalten oder gar nicht vibrieren. Die Erkenntnis: Die ältere Technologie (VSR) bewirkte in Summe durchaus ansehnliche Resultate, einige Zonen wurden aber nicht oder nur unzureichend erreicht. Man könnte auf die Idee kommen, die Bauteile mit extrem hoher Unwucht und mehr Energie anzuregen. Vor allem bei «schwächeren» Bauteilen dürfen die Zonen-Auslenkungen aber nicht zu gross sein, etwa um Rissbildung zu vermeiden. Die bessere Lösung ist sehr häufig eine Mehrachsanregung.
Die WIAP AG hat geschweisste Platten untersucht, die einerseits geglüht und andererseits vibriert wurden – mit dem 1-Richtungsverfahren (VSR), in zwei Richtungen und mit dem 3-Richtungs-MEMV®-Verfahren. Die im Glühofen entspannte Platte erreichte als Vergleichswert 0,1 mm, die mit dem VSR-Verfahren bearbeitete Platte 0,6 mm. Der Verzug einer unbehandelten Platte hätte zwischen 1,5 und 5 mm betragen. Sowohl das Spannungsarmglühen als auch das 1-Richtungsverfahren verbesserten die Bauteilspannungen also deutlich – in diesem Fall mit leichten Pluspunkten beim Glühen.
Die Bauteilform beeinflusst die Ergebnisse des Vibrationsentspannens. Deshalb ist es sinnvoll, die Bauteile in Gruppen aufzuteilen. Rotationssymmetrische Teile sind mit anderen Methoden zu entspannen als kubische. Bei einem kubischen Bauteil ist der G-Wert in der direkten Achse vergleichsweise hoch, in der Querachse liegt er nahe bei 0 G. Sobald ein Teil rund ist, werden auch die Querachsenwerte massiv vervielfacht. Darum kann ein 1-Richtungssystem wie VSR nicht dieselben Resultate erzielen wie das Vielrichtungssystem MEMV®.
Die WIAP AG hat in den letzten Jahren hunderte Bauteilvermessungen durchgeführt, vor allem mit den aufschlussreichen Vielpunktmessungen, die vorher wirtschaftlich kaum vertretbar waren. Vermessen wurden verschiedene Achsrichtungen, etwa 0°, 45° und 90°, eine vierte Richtung (135°) sowie die horizontale Anregungsrichtung.
Zahlreiche weitere Messungen sind geplant. Die detaillierte Auswertung, etwa zu den Bauteilformen, sorgt laufend für Verbesserungen beim Einsatz der MEMV®-Verfahren – auch für Kunden, die WIAP-Anlagen bereits im Einsatz haben.
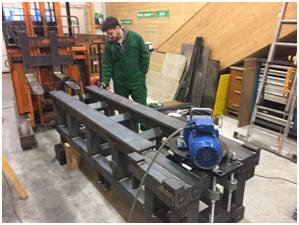
Die gesammelten Messdaten vereinfachen die Programmierung der Software einer vollautomatischen WIAP MEMV®-Anlage entscheidend. Sie zeigen auch, in welcher Richtung der Anreger angeordnet ist und was an welcher Stelle mit dem Bauteil passiert. Bei manchen Konstruktionen ist das Umspannen des Anregers unumgänglich, etwa wenn sich die Totzone durch den Richtungswechsel nicht weit genug verschieben lässt oder das Bauteil so steif ist, dass nicht alle Zonen von einem Punkt aus genügend angeregt werden können.
Die WIAP AG ist seit Langem Expertin in Sachen Vibration. Die 1-Richtungsmethode VSR setzte sie über drei Jahrzehnte ein (1981 bis 2014). Waren die Ergebnisse noch nicht ausreichend, wurden oft die Unwuchtgewichte erhöht. Die Obergrenze ist heute bei WIAP auf max. 20 G limitiert, eher noch etwas darunter. Deshalb hat das MEMV®-System eine elektronische Kontrolle, die das Gerät bei einer G-Wert-Überschreitung sofort stoppt.
Die WIAP AG setzt beim MEMV®-Verfahren ausschliesslich gewissenhafte, gut geschulte Fachkräfte ein, mit dem nötigen Know-how in Mechanik und Metallurgie. Auch mit Software-Unterstützung entscheidet der MEMV®-Operateur, mit welcher G-Anregung das Bauteil zu entspannen ist. Neu kann das Protokoll neben dem Drucken gleich auf einem Memory-Stick gespeichert werden – für einen papierlosen, prozesssicheren Ablauf, auch bei Duplex-Stahl, Aluminium, Grauguss, Schweisskonstruktionen und vielem mehr.
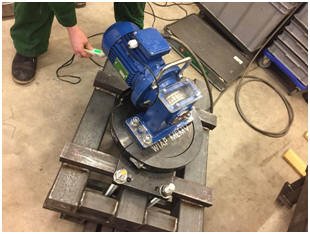
WIAP untersuchte flammgerichtete (warmgerichtete) Bauteile, die anschliessend im Ofen geglüht wurden: Die Temperatur wird langsam erhöht, konstant gehalten (Faustregel: pro 20 mm Bauteildicke etwa 1 Stunde) und wieder abgekühlt. Viele zuvor flamm- oder hydraulisch gerichtete Bauteile gehen danach wieder in eine gekrümmte Position zurück – eine erneute Bearbeitung mit entsprechendem Risiko wäre nötig. Das MEMV®-Verfahren löst dieses Problem nach dem Motto: richten + vibrieren + bearbeiten = kein Verzug. Schwierig war bisher der wissenschaftliche Nachweis, obwohl hunderte Kunden belegen können, dass es genau so funktioniert. Vor allem in der Automobilindustrie tauchen solche zeit- und kostenintensiven Prozesse öfter auf, zum Beispiel bei geschweissten Fahrzeugständern für die Montage. Richten oder gar Glühen kommt bei solchen Teilen kaum in Betracht – die Hersteller solcher Fahrgestelle setzen heute für fast alle Automobilhersteller auf Vibration. Auch die Erkenntnis, dass sich durch Flammrichten eingebrachte Spannungen ungleich abbauen, förderte das Umdenken. Heute lautet die Formel: flammgerichtete Bauteile plus MEMV®-entspannt = kein Verzug.
Bei Versuchen an grossen und schweren Walzen zeigte sich, dass nur geringe Anregungen notwendig sind, um die Spannungen abzubauen. Selbst mit kleinen Anregungen, oft nur 0,2 bis 0,8 G, konnten die Spannungen eliminiert werden – gemessen und verglichen zwischen geglühten und MEMV®-behandelten Walzen und vom Endkunden bestätigt.
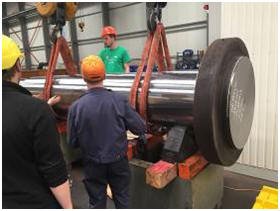
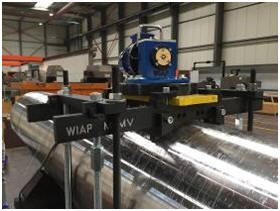
Dass sich bereits mit wenigen Lastspielen die meisten Spannungen abbauen lassen, ist schon in älterer Literatur dokumentiert. Doch auch hier können nicht alle Zonen angeregt werden – wegen des Totpunktes, den fast jedes Bauteil hat. Am Totpunkt lassen sich keine Spannungen reduzieren, weil die Punktauslenkung = 0 ist.
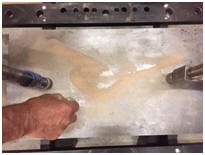
Die Eigenform ist eine innere dynamische Eigenschaft einer frei schwingenden Struktur. Ernst Chladni (1756–1827) beobachtete sie 1787 erstmals: Er befestigte eine waagrechte Metallplatte an einem Punkt, bestreute sie mit Sand und brachte sie mit einem Geigenbogen zum Klingen. Die Platte bildete stehende Wellen, in deren Knoten sich der Sand sammelte – je nach Frequenz in unterschiedlichen Mustern, den Eigenformen. Dieses Phänomen sieht man auch, wenn man auf ein Bauteil, das mit Vibration entspannt wird, einen Gegenstand legt und dieser sich zu bewegen beginnt. Mit dieser Sand-Prüfmethode lässt sich erkennen, zu welchem Punkt das Material wandert (Sammelpunkt) und was passiert, wenn der Anreger gedreht wird.
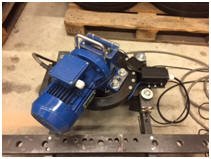
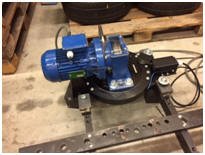
Jeder schwingende Körper hat mehrere Eigenfrequenzen oder Schwingungsmoden, gekennzeichnet durch die Art der Ausbreitung und die Schwingungsrichtung. Bei Festkörpern unterscheidet man longitudinale und transversale Moden: Longitudinalwellen schwingen in Ausbreitungsrichtung, Transversalwellen (Quer- oder Schubwellen) senkrecht dazu. Bei Rohren oder Ringen gibt es je nach Anregeranordnung auch eine circumferentiale Anregung.
Neben der Anregeranordnung und den Richtungen ist deshalb auch die Auslegung je nach Bauteilform zu bestimmen. Eine Anregerrichtung von 90° hat andere Auswirkungen als eine um 45° gedrehte Anordnung: Die Longitudinalwellen drehen in eine andere Achsrichtung, während die Quer- oder Schubwellen bei gleicher Anregerstärke gleich bleiben. Deshalb nennt die WIAP AG die längere Achse eines Bauteils Z-Achse, die kurze Querachse X-Achse (beim kubischen Bauteil) und die senkrechte Achse Y-Achse. So ist nachvollziehbar, wo das Bauteil seine fixen Richtungen hat. Ziel ist, kubische und rotationssymmetrische Bauteile, volle oder Rohrrahmenkonstruktionen einheitlich zu protokollieren.
WIAP verbessert laufend Prozesse und Geräte. Untersucht wird zum Beispiel, welche Bedeutung die G-Verschiebungswerte haben, wenn bei 0°, 45°, 90° und 135° oder vertikal gearbeitet wird und der Anreger dann horizontal umgespannt werden muss. In jeweils 8 Minuten erfolgt ein Durchgang pro Achsrichtung. Klar ist schon heute: Wenn alle Zonen erreicht beziehungsweise die Knotenpunkte (Totzonen) verschoben werden, sind deutlich bessere Resultate erreichbar.
Um dies auch quantitativ zu belegen, ist der Einsatz eines Neutronen-Diffraktometers geplant. Es soll belegen, ob Spannungen nur verschoben oder wirklich abgebaut werden – auch als Nachkontrolle bei spannungsarmgeglühten Bauteilen, um verbliebene Restspannungen zu prüfen. Am Bauteil werden 20 Messpunkte festgelegt, frei programmierbar von 0 bis 50 mm ins Materialinnere, mit einer Zone von 3,8 x 3,8 x 3,8 mm. Verspannte Bauteile haben grössere Unterschiede in den Atomabständen, spannungsarme nur kleine; auch Druck- und Zugspannungen sind messbar. Verglichen werden drei identische Bauteile: geglüht, ungeglüht und MEMV®-behandelt.
Das MEMV®-Protokollsystem mit Markierungslösung lässt sich auch nach 20 Jahren noch lückenlos nachweisen. Der Operateur schlägt mit Schlagzahlen eine Nummer gut zugänglich und genügend tief ins Bauteil ein, bei einer Welle zum Beispiel stirnseitig – von Hand, quasi wie eine Handschrift. Von den Zahlen wird ein Abdruck mit 2-Komponenten-Kitt erstellt und als Original im Protokoll hinterlegt. Dieses Vorgehen ist einfach und nicht kopierbar; ein Vertauschen ist nachweisbar. Der Abdruck kann auch eingescannt werden. Datenablage und Nummernsystem sind festgelegt.
Beim Metall entspannen mit Vibration sind weitere Entwicklungsschübe zu erwarten. Das seit 50 Jahren gleiche 1-Richtungsvibrieren (VSR) soll verbessert werden; WIAP verfügt bereits über zahlreiche Gerätevarianten mit dem MEMV®-Verfahren. Auch die Messmethoden für die abgebauten Spannungen, ob beim Glühen oder Vibrieren, werden laufend verbessert.
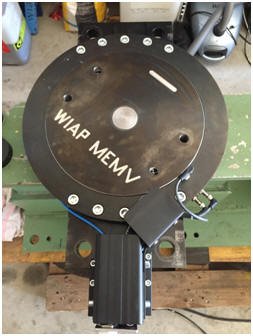
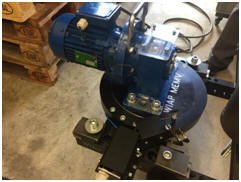
Viele ältere Berichte favorisieren die Bohrloch-Prüfmethode. WIAP ist aufgrund jahrzehntelanger Erfahrung sicher, dass Spannungen oft sehr tief unter der Oberfläche liegen – und gerade diese tiefen Spannungen können eine Hauptursache für grosse Bauteilverzüge sein. Auch Röntgenmessungen reichen oft nicht tief genug. Weitere Methoden sind das Barkhausenrauschen, die Cut-Compliance- und die Stressvision-Methode sowie POLDI (Pulse-OverLap Diffractometer), ein thermisches Neutronen-Diffraktometer für die Materialwissenschaft.
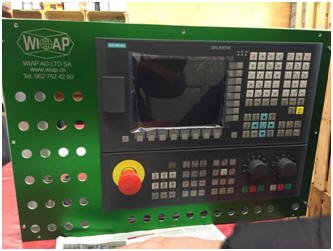
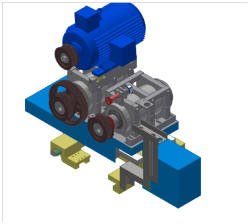
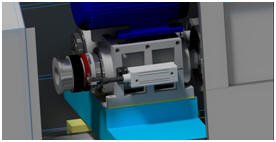
Die WIAP AG konzipiert eine CNC-gesteuerte MEMV®-Entspannungsvorrichtung, mit der alle Achsrichtungen in wenigen Minuten angeregt werden können – horizontal oder vertikal, alles in einem Gerät. Elektronik und Software sind so ausgelegt, dass der Anwender je nach Bauteilform ein Programm wählt und die Parameter automatisch gesetzt werden. Die neue Anlage soll betriebssicher und einfach zu bedienen sein und den Stellenwert des Metall entspannens mit Vibration (MEMV®) auf eine neue Stufe bringen – mit entscheidend weniger Energie als das Spannungsarmglühen im Ofen.
Autor: Hans-Peter Widmer, WIAP AG, Dulliken