
Als Option wird zum Handspannfutter eine Spannvorrichtung, welche für 3 Werkstücke
Walzendrehmaschine MF revidiert und umgebaut von Konventionell auf CNC von der WIAP AG Ltd SA
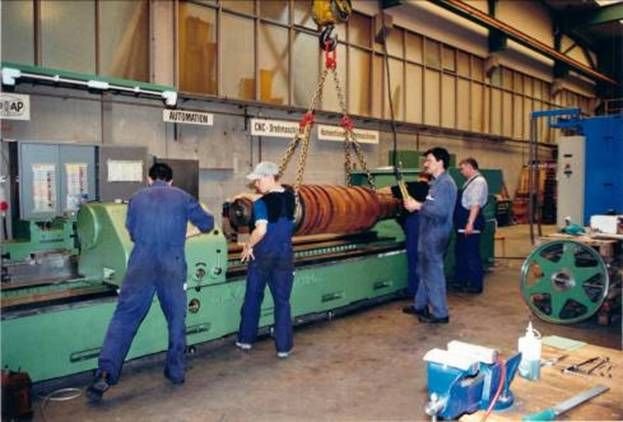
Bild 1: Walzen Drehmaschine umgebaut von Konventionell auf CNC macht Drehtest. 1 Inhaltsverzeichnis 1 Inhaltsverzeichnis. 2 Vorwort 3 Anbau Kugelrollspindeln. 4 Elektrischer Teil 5 CNC Steuerung. 6 Fertig Montage Drehversuch. 7 Technische Umbaubeschreibung. 8 WIAP Geometrie Ueberprüfungssyst. 9 Das WIAP gelbe Boxensystem. 10 Patent Information. 11 Schlusswort 2 Vorwort Die WIAP hat nebst eigenen Maschinen Umbauten auch einige Maschinen umgebaut auf CNC Drehmaschinen. Davon aber auch konventionelle umgerüstet auf CNC. 3 Anbau Kugelrollspindeln In Russland, in Sibirien, wenn kein Bohrwerk vorhanden war, wurden auch Elemente abgetrennt. Es ist etwas, das ein Maschinenschlosser noch lernen musste.
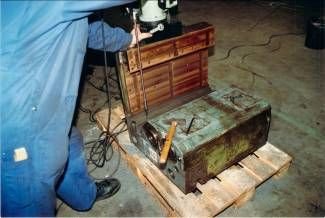
Bild 3.1: Viele Bohrungen, die direkt nebeneinander gebohrt wurden, dass am Schluss nur mit einem Schlag alles getrennt werden konnte. Bei Grauguss geht das sehr gut.
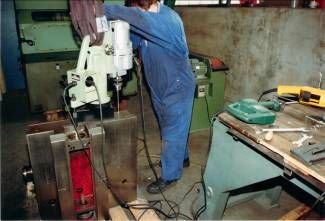
Bild 3.2: Auch wenn diese Arbeit 1 Tag dauerte, es war auch wieder einmal eine Auffrischung dieser Arbeit.
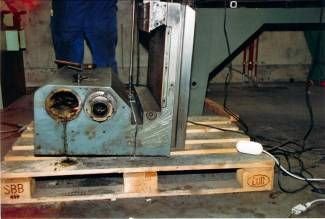
Bild 3.3: Bald war die Bohrarbeit, welche mit einer guten Magnetbohrmaschine geht, erledigt.
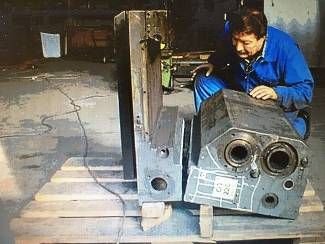
Bild 3.4: Die Walzendrehmaschine MFD war schwer. Hier konnte der Vorschub Getriebe Kasten, der am Längsschlitten befestigt war, abgetrennt werden. Der wurde nicht mehr benötigt. 4 Elektrischer Teil
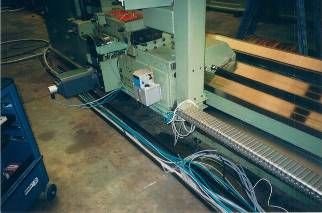
Bild 4.1: Die Bettbahnführung, Einlagebänder wurden ersetzt. Der Längsschlitten neu mit Kabelschlepp gemacht. Das ganze Vorschub System neu konstruiert und erneuert.
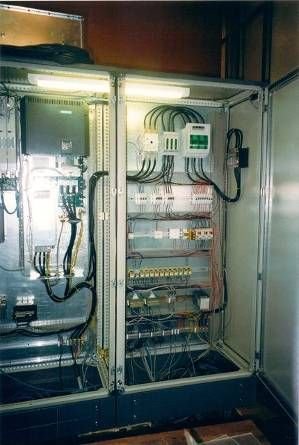
Bild 4.2: Der gesamte elektrische Teil wurde komplett erneuert. Alle, nicht wie die alten mit 220 Volt versorgten Schalter, gegen 24 Volt DC ausgetauscht. Neues Notaus System, neuer Spindelantrieb und Vorschubsystem. 5 CNC Steuerung
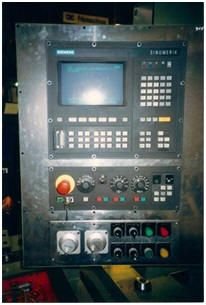
ild 5.1: Die CNC Steuerung Sinumerik 810T war für die Operateure leicht bedienbar gemacht. Fast keine Schalter waren nötig, um mit der Maschine arbeiten zu können. Heute bauen wir diese CNC an: CNC-Steuerung und elektrische Ausrüstung CNC Steuerung bis max. 8 Achsen, 2 kanalig Achsen 2 + Spindel Antrieb passend
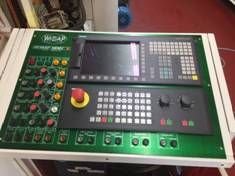
Die neue CNC Steuerung ist: Sinumerik CNC-Steuerung, 10,4-TFT-Farbdisplay, vollwertige QWERTY-Tastatur, Kurzhubtasten, mit 16 Softkeys schnell zu allen Bedienmasken Einfache Datenübertragung durch IP65-geschützte Frontschnittstelle USB 2.0, RJ45, Ethernet, CF_Card Näherungsabstand-Sensor für Displaysteuerung Panel aus Magnesiumdruckguss Bedienung mit Arbeitshandschuhen möglich NV-RAM-Speichertechnologie ohne Pufferbatterie Lüfter und festplattenloser Einbau
Fernbediengerät mit Start, Stopp und Notstopp
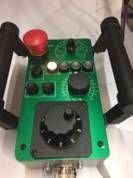
WIAP Handrad mit Inkrementwahl und Achsanwahl Schalter für bis zu 8 Achsen
6 Fertigmontage Drehversuch
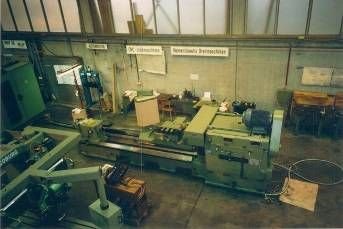
Bild 6.1: Die Maschine in der Fertigmontage im Werk Wiap.
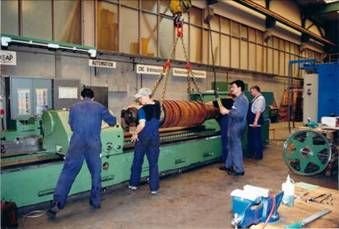
Bild 6.2: Die Maschine beim Walzen Testdrehen. Die Z Kugelrollspindel mit 80×10. Abgedeckt mit dem Wiap Kugelrollspindel Abdecksystem. 7 Technische Umbaubeschreibung
7.1 Aufgabenstellung: Instandsetzung der Walzen Drehmaschine
Teil 1:
- Drehen Durchmesser mm
- Innenspannen Durchmesser mm
- Breite der Teile mm
Es wird ein selbstzentrierendes Handspannfutter mit Durchmesser mm,
sowie eine Körner-Aufnahme für Walzen im Futter vorgesehen.
Das Spannfutter wird angeflanscht auf der Zentrieraufnahme in der vorhandenen
an der Spindelnase angeordneten Planscheibe.
Klauenkasten sind keine vorhanden.
Teil 2:
- Walzen Durchmesser mm
- Walzen Länge mm
- Max. Ballenlänge mm
ausgelegt wird, angeboten. Die Werkstücke können bis zu 0,5 mm im Innendurchmesser
(ca. 200 mm) Differenz aufweisen.
System: Spanndorn mit 3 unterschiedlichen Spreizringen; Ausladung 240 mm.
Der Spindelstock soll infolge seiner wichtigen Aufgabe bezgl. Rundlauf und Planschlag
einwandfrei laufen. Sollten sich während der Instandstellungsarbeiten wichtige Mängel
zeigen, welche einen Einfluss auf die Genauigkeit haben, so werden diese unter
Kostenfolge und Rücksprache mit Ihnen, behoben.
Der heutige Spindelmotor hat 21 kW und 900 U/min. Heutige Drehzahl: 38
Der neue Spindelmotor wird ausgelegt mit:
- 30 kW Motor mit Frequenzumformer
- Drehzahl: neu 80 U/min; Auslegung auf 120 U/min. über die Hz-Regulierung
Unser Lieferumfang:
Die Instandsetzung besteht im Einzelnen aus:
Pos.7 2 Demontage der Maschine im Werk *********;
verladen auf LKW und Spedition in unser Werk.
- Freilegen des Bettes (abspitzen bauseits)
- Gewicht der Maschine ca. 15 Tonnen
Pos. 7.3 Bett
- reinigen und schleifen
- Herstellen neuer Maschinennivellierfüsse zwecks Feineinstellung bei der Wiederaufstellung im Hause ****
Pos. 7.4 X-Achse
- neue Kugelrollspindel (späne- und schmutzgeschützt) mit Axiallager einbauen
- Integration der Kugelumlaufmutter an die neue Impulsschmierung
- Genauigkeitsklasse der Kugelumlaufspindel 0,025 / 300 mm
- Durchmesser-Festlegung nach Iststandaufnahme, jedoch unter der
Berücksichtigung der notwendigen Vorschubkraft
- Kreuzschlitten X-Führung schleifen
- X-Achse wird neu eingeschabt
- Montage neuer Abstreifer
- Werkzeugaufnahme überarbeiten
Pos. 7.5 Z-Achse / Längsschlitten
- neue Kugelrollspindel dito X-Achse, jedoch Durchmesser 80 mm,
Steigung 10 mm und mit Längsvorspannung; d.h. Doppelaxiallagerung
mit 2. Seite Wärme-kompensierter WIAP-Vorspann-Einrichtung
- Z-Spindel unter Abdeckung
- Z-Achse wird neu eingeschabt
- Montage neuer Abstreifer
- Anbau von Kabelschlepp mit 15% Reserveplatz
- Pressluft-Anschluss am Kreuzschlitten
Pos. 7.6 Spindelstock
- demontieren; zerlegen und prüfen
- reinigen und Funktionskontrolle
- Ersetzen defekter Teile
- Erhöhen der Spindeldrehzahl von 38 auf 80 (Auslegung auf 120 U/min)
- Überprüfen der Schmierung am Spindelstock
- Drehzahlregelung über Frequenzumformer
- Notstop: niedrige Getriebestufe beachten; reduzieren; Anbau direkt
- Erdung
- Handräder-Verriegelung vom Getriebe reparieren
- Rundlauftoleranz der Werkstücke Durchm. 300 mm beachten
Pos. 7.7 Hauptspindelmotor
- Der Hauptspindelmotor wird gegen einen Neuen ersetzt.
Pos. 7.8 Reitstock
- Die Maschine hat heute keinen Reitstock. Daher wird der Reitstock der daneben stehenden Drehbank demontiert und neu auf der Bank 11 montiert.
Angepassungen der Höhe sowie seitlich.
- Eine Druckanzeige wird vorgesehen.
Pos. 7.9 Schmierung (Impulsschmierung)
- Einbau neuer Schmierung
- Komplette Ueberprüfung, Anpassen auf heutigen, technischen Stand. Pro
Achsführung genügend Schmierstellen, unter Berücksichtigung des
Achsweges
- Impulsschmierung über CNC-Steuerung
Pos. 7.10 Abdeckungen
- Ueber dem Futter wird ein Deckblech montiert; Ausführung wie bei der Bank Nr. 14,Nr. 15 resp. Bank Nr. 8 und Nr. 9
- Ueber dem Schlitten wird zum Schutz des Operateurs ein Fangblech mit einem Sicherheitsschutzglas montiert; ähnlich Bank Nr. 15; resp. 8
- mitlaufende Beleuchtung am Kreuzschlitten montiert
- Kugelrollspindel erhält eine Abdeckung gegen Späne und Schmutz
Pos. 9 Elektrisch
- Neuer Elektroschrank (2m) mit Wärmetauscher, betriebsbereit
Folgende Normen und Richtlinien werden durch uns eingehalten:
- Saarstahl-Richtlinien für elektrische Ausrüstung (Stand Sept.94)
- Normen des deutschen Institut zur Normung (DIN)
- Normen der deutschen elektrotechnischen Kommission (DKE)
- die geltenden VDE-Bestimmungen
- Die UVV der süddeutschen Metallberufsgenossenschaft
- elektrische CE-Konformität der gelieferten Geräte
Es gelten folgende Klimabedingungen:
- Aufstellungshöhe über NN unter 1000 m
- Umgebungstemperatur max. 40 °C
- Temparatur Schalthäuser -5 bis 40 °C
- Relative Luftfeuchtigkeit 60 – 80 %
Folgende Netzdaten liegen vor:
- Mittelspannung 10 kV; 50 Hz, DS
- Niederspannung 400 V Drehstrom; 50 Hz; IT-Netz
- Spannungstoleranz +10%; -15%
- Steuerspannung allgemein 220V; 50 Hz
- Steuerspannung SPS 24 V; DC
- Steuerspannung Magnetventile 24 V; DC
Zum Lieferumfang der E-Dokumentation gehören folgende Unterlagen 3-fach in deutscher Sprache:
- Stromlaufpläne
- Klemmenpläne
- Kabellisten
- Stücklisten
- Ersatzteillisten
- Aufbauzeichnungen der Schränke und Unterverteiler
- Gerätedokumentation
- Programmausdrucke in FUP mit ausführlichen Kommentaren
- Querverweis- und Belegungslisten
- Bedien- und Wartungsanweisungen für die eingesetzten Komponenten
- Handbücher für alle eingesetzten Automatisierungs- und
Regelungskomponenten
Für den elektrischen Teil werden folgende Punkte berücksichtigt:
- Die Verkabelung vom E-Schrank bis zur Drehmaschine wird neu ausgeführt und ist ebenfalls im Leistungsumfang enthalten
- Für die Einspeisung wird bauseits ein Kabel zur Verfügung gestellt, das von WIAP am E-Schrank aufgelegt wird. Zur Festlegung des
Leitungsquerschnitts ist die Angabe der benötigten Leistung erforderlich.
- Im E-Schrank ist ein Leistungsschalter für die Einspeisung vorzusehen
- Not-Aus wird mittels Not-Aus-Relais (Hardware) realisiert (Z-Kanal)
- Als Vorschubmotoren sind Motoren Typ mit 600 V
- Nennspannung und angebauten Impulsgebern zur Drehzahlrück-
- meldung vorgesehen
- Die Ansteuerung wird über einen Frequenzumrichter erfolgen
- Die CNC-Steuerung ist mit Diskettenlaufwerk ausgerüstet zwecks
Programmübertragung
- Die Maschine wird komplett neu verdrahtet
- X- und Z-Achse werden mit neuen Vorschubmotoren 27 NM mit
Steller, ausgerüstet.
- X- und Z-Achse Anbau von Drehgebern ROD 426 2500 Imp.
- Hauptspindel Anbau von Drehgeber ROD 426 2500 Imp. damit Vorschub pro Umdrehung funktioniert
- X- und Z-Achse Anbau von 2 Schalterpaketen à 3 Schalter:
+/- / Stop: 2 Schalter; Nonstop: 1 Schalter
- Erde Elektroschrank – Bett – Spindelstock: genehmigter Querschnitt 35 mm
- Im Fundamentplan durch WIAP einzutragen:
- Kabelkanal und Kabelschlepp
Pos. 7.11 CNC-Steuerung
- In einem neuem drehbaren Panel, wird eine SINUMERIK 810T mit allen notwendigen Bedienelementen, inkl. 2 Handräder, eingebaut.
- Die CNC-Steuerung SINUMERIK 810T enthält: 128 kB; Kurzkonturbeschreibung, graphische Simulation, Schnittstelle
RS 232; Abspan- und Tiefbohr-, Plan- und Gewindezyklen, Alarmmeldungen usw.
- Diskettenlaufwerk DSG 2, eingebaut im Panel (Frontseite)
- 1 Steckdose am Panel, 16 Amp. sep.
- 1 Steckdose am Panel für PC
- Kabelzuführung unterflur 700 x 700
- Es werden neue Kabelschlepp eingesetzt
Pos. 7.12 Programmerstellung
- Programme aus bereits durch uns bei Ihnen instandgestellten CNC-Drehmaschinen und Erstellen einer neuen Kontur gemäss noch zuzustellender Zeichnung durch ****
- Alle M- und Bedienfunktionen sind notwendigerweise gleich wie die der Bank Nr. 15; Nr. 14 resp. 8 und 9, sodass die Programmierung identisch ist.
Pos. 7.13 Sichtprüfung im Werk WIAP
Pos. 7.14 Farbe: RAL grau
Pos. 7.15 Schulung
- Im Preis inbegriffen sind:
- 3 Tage Bedien- und Programmierschulung für Vorgesetzte
(max. 3 Personen)
- 2 Tage (2-Schicht) Bedienerschulung für Operateure (max. 3 Personen)
- 2 Tage Nachschulung 8 WIAP Geometrie Überprüfungssystem
Die Maschine wird nach dem neuen Messsystem der WIAP bei der Fertigstellung vermessen
Gleichzeitig sollten die Maschinen nach dem Wartungsplan der WIAP gewartet werden.
Eben reparierten wir wieder eine Maschine, welche anstelle 6 Liter Öl nur noch 1,3 Liter drin hatte und es war voll Schmutz und Späne.
Darum nicht vergessen, auch den Ölwechsel zu machen, um zu erkennen, was nicht ok ist.
Unterhalt von Werkzeugmaschinen

Fast jeder Schweizer bringt sein Auto zur Wartung. Die Werkzeugmaschinen mögen Wartung auch?
Wartung reduziert die Ausfallzeiten stark.
Die regelmässige Sichtkontrolle: Visual Kontrolle. Alle 1-3 Monate, je nach Monatsstunden Einsatz, Inklusive Protokollerstellung. Alle Wartungsarbeiten, die gemäss den Maschinen-herstellern unter 2000 Betriebsstunden zu erfolgen haben.
Inspektion jedes Jahr oder alle 2000 Betriebsstunden.
Alle Maschinen werden jährlich einmal besser angesehen. Ähnlich wie bei einem Autoservice. Die Abdeckungen werden entfernt, unter den Abdeckungen wird gereinigt. Riemen und Abstreifer ansehen und prüfen. Diese entfernen und sehen, ob Schmutz unter den Führungen ist. Ölkontrolle an allen Schmierstellen. Schmierstellen nachschmieren. Gleichzeitig Schmier-stellen markieren. Kontrolle der Maschinenunterlagen, prüfen, ob alle Wartungsanleitungen vorhanden sind. Danach ein Protokoll machen; allenfalls nötige Ersatzteile nachbestellen. Im Zentralwartungsplan ist enthalten, welcher Ölwechsel bei welcher Maschine, wann notwendig ist. Wir haben ein 20 Jahre Vorausplansystem.
- 9 Das WIAP gelbe Boxensystem
- WIAP® MEMV® Gelbe Boxen System
Bei allen Maschinen werden gelbe Boxen installiert. In den Boxen sind die Stundenblätter der Visual Kontrollen, der Wartungsplan von einem Jahr, normal von Juli bis im Juni. Das heisst, den Wechsel nicht über das Neujahr. Diese Boxen haben wir gewählt, weil wir erkannten, dass am Computer immer wieder gerne mal „gemogelt“ wird.
Inhaltsverzeichnis der Gelben Boxen Beschreibung des Systems
10 Patent Information
Die WIAP hat im Jahr 2014 das neue 3D MEMV Vibrator Patentangemeldet. Link Hinterlegbescheinigung Link
Im 2018 hat sie dann tatsächlich das Patent dafür erhalten Link. Das Deutsche Patent ist auch im Prozess Offenlegung DE: Link
Auch 2017 hat sie eine weitere Anmeldung gemacht; das Messen; das ist jetzt der Brief oben. Hier der Link zu der Anmeldung. Auch hier läuft die Deutsche Anmeldung Link
Der oben aufgeführte Brief ist jetzt für das Schweizer Patent in der Sache gekommen. D.h. bald wird auch dieses Patent da sein.
Ebenfalls 2017 machte die WIAP eine weitere Patent Anmeldung für das neuartige MEMV Vibrationsentspannen. Hier der Link zur Anmeldung; auch die Deutsche Anmeldung ist im laufen, Link
Im Juli 2019 machte man eine weitere Anmeldung, weil bei allen Versuchen aus dem Jahr 2018 gesehen wurde, dass noch etwas weiteres, Neues anzumelden ist.
Link Anmeldung CH, Link zur Hinterlegungsbescheinigung; auch da wurde Deutschland angemeldet Link.
Im Dezember 2019 machte die WIAP eine weitere Patentenanmeldung, weil es bei weiteren Versuchen aus dem Jahr 2019 gesehen wurde, dass wir noch etwas weiteres, Neues anzumelden ist
Link Anmeldung CH, Link zur Hinterlegbescheinigung
Die beiden Patentanmeldungen vom Jahr 2019 sind jetzt so interessant, dass die WIAP nicht wie in den Vorherigen, alles offen legt. Mit den beiden weiss man, dass noch einmal eine neue Zeit gestartet wird, was das WIAP MEMV Verfahren angeht.
Hier die Prospekt Link Wiap Prospekt 2021
Ein Deutscher Kunde machte eine Diplomarbeit. Er schreibt:
Resümee: Alle im Vorfeld festgelegten Vorhaben wurden real umgesetzt und hervorragende Ergebnisse in der vorgegebenen Zeit erzielt. Rest- oder Folgearbeiten entfallen vollständig. Die Ergebnisse und Ausarbeitungen wurden auf ihre Aussagefähigkeit und Korrektheit hin überprüft und in Summe mit „sehr zufriedenstellend“ bewertet. Dabei erfolgte eine fachliche und technische Abnahme. Eine besonders erwähnenswerte Erkenntnis ist, dass es zu einer signifikant höheren Belastung beim Spannungsarmglühen kommt. Es wird darüber hinaus mindestens das 700-fache an CO2 beim Glühen eines Werkstücks erzeugt als beim Vibrationsentspannen.
Doch die WIAP hat auch vor dem Jahr 2014 einige Patente realisiert hier der Link.
11 Schlusswort
Die Wiap AG baut eigene Werkzeugmaschinen und hat einen Zulieferanten Stamm. Ob bei Neumaschinen oder Umbauten; es werden in der Regel überall dieselben Einbauteile verwendet. Somit ist auch die Ersatzteilgewährleistung gesichert.
Bei der Wiap AG sind es nicht nur noch die Alten, die das können. Seit Jahren hat die WIAP diese Schulung, auch für das Schaben intensiviert. Es sind immer 2 Schabmaschinen griffbereit.
Die Kosten für ein Retrofit (Umbau mit Revision) gegenüber einer Neumaschine sind ca. 40 bis 60 % einer Neumaschine, weil das Grundfleisch vorhanden ist. Nur ein Tausch der CNC, ohne Antriebe was heute auch möglich ist, mit Analogantrieben, kann nicht selten gar unter 10 bis 20 % der Maschinen Neubeschaffungswertes gemacht werden. Auch dann hat man die neuste CNC Steuerung auf der Maschine aufgebaut, so dass der Operateur nicht das Gefühl haben muss, er hat eine alte Maschine.
Dank dem WIAP Alarm System Konzept werden Fehlbedienungen und Nichtwissen, wie was tun, unterstützt mit Meldungen. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch