
Aus unseren Einsätzen in Angola 2007 bis 2009: Praxisberichte zu Rost, Luftfeuchtigkeit in Steuerungen, sauberen Werkzeugaufnahmen und Futtern, falschem Öl und dem richtigen Abziehen von Führungen. Erfahrungen, die für jeden Unterhalt von Werkzeugmaschinen gelten.
Rost in Angola
Kurzbericht vom 1.9.2007, Ort: Cabinda, Angola.
Ort: Cabinda / Angola, Oelcamp Malongo
Dieses Thema beschäftigt uns schon lange. Aber auch dass die Affen neu montierten Motoren einfach verscheissen, ist eben auch lästig. Nächste Woche muss ein Blech darüber.
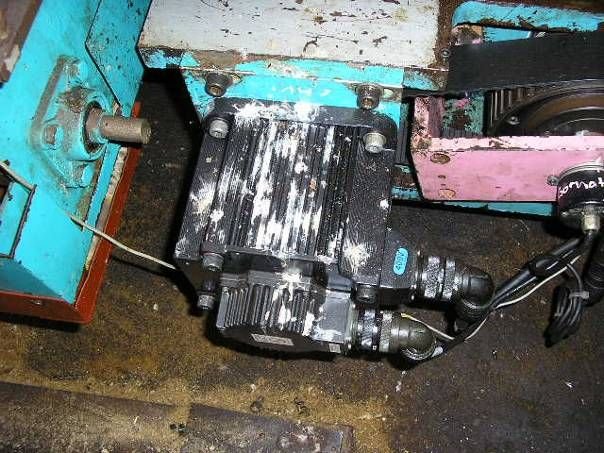
Motor, der neu an die WIAP DM 4C angebaut wurde, vor wenigen Monaten.
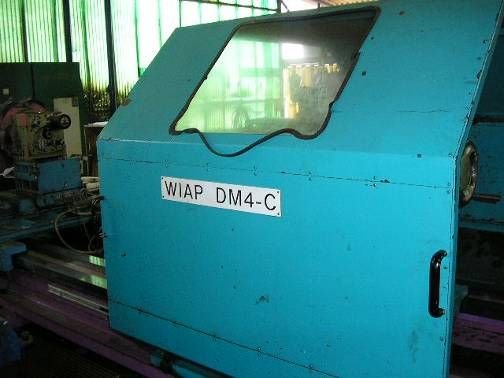
Schutztüre der WIAP DM 4C CNC Drehmaschine Gornati Spisto.
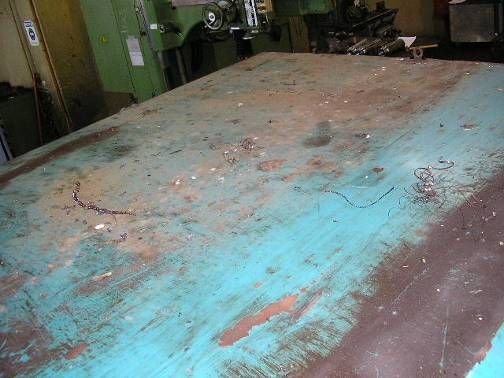
Der verrostete Spritzschutz oben drauf.
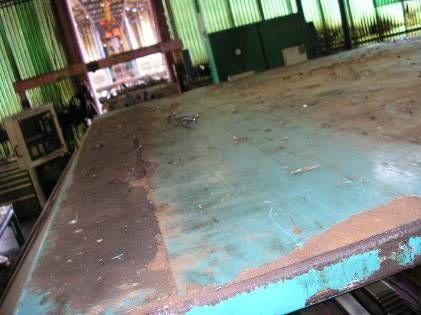
Fast keine Farbe hält dem Angriffstand.
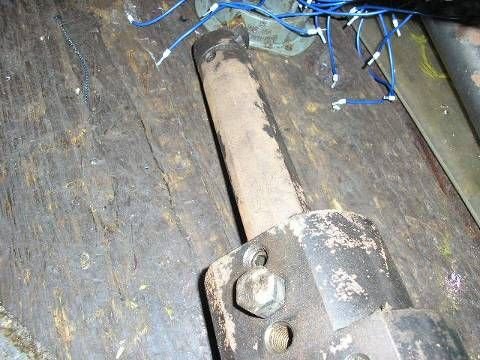
Dach der Verkleidung der WIAP DM 4C. Obwohl die Maschine in einem Raum steht, ist der Rost ein grosser Feind. Wir suchen immer noch die beste Gegenmassnahme.
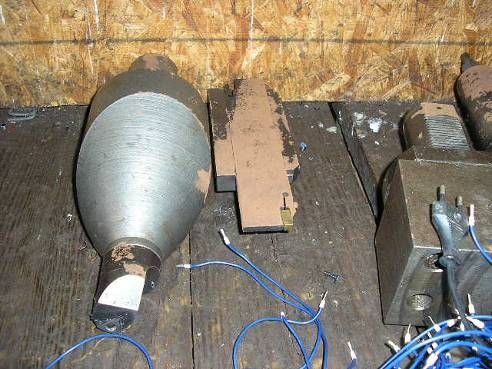
Hier sind Stahlhalter, die liegen hier ca. 3 Wochen, weil die Maschine defekt war. Und so sehen brünierte Stahlhalter aus.
Auch geöltes ist wie aufgefressen. Das Oel ist weg und es kommt Rost.
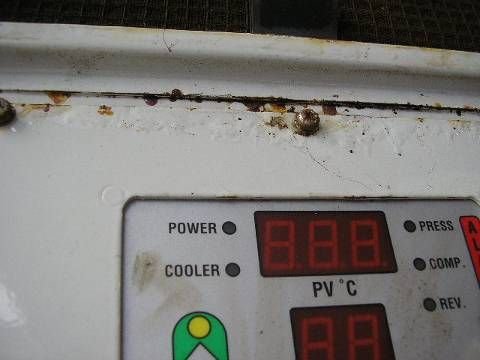
Hier ist eine fast neue Maschine. Im Juni 2006 haben wir die Maschine platziert. Von weit weg sieht es gar nicht schlimm aus.
- Doch innen drin wird immer wieder die Abdeckung gereinigt und neu gefettet. Trotzdem dieser Rost. Auch unter dem Fett.

Hier sieht man eine Aircon einer Maschine aus Taiwan. Es blättert an allen Ecken ab die Farbe.
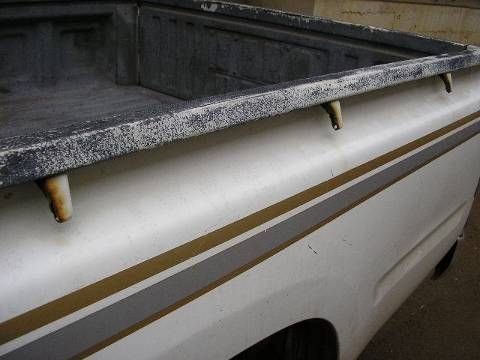
Wenn man sieht, wie es beginnt zu blaettern!
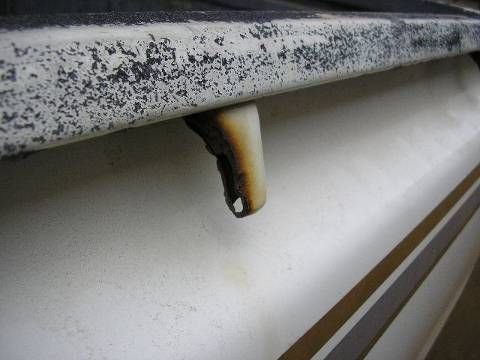
Sieht man so ein gutes Qualitätsauto Toyota, darum wage ich heute nicht, eine Schuldzuweisung zu geben, bevor wir wirklich mehr Details kennen.

Da verrosten diese Befestigungshacken komplett?
- Hacken einzeln, der ist schon durchlöchert.
- Graziano CNC Drehmaschine. Unter dem Schlitten Rost.
- Stahlhalter und Schrauben Rost.
- Abdeckung: unter dem Fett wieder Rost!
Nach wie vor suchen wir die Antwort, was ist der beste Rostschutz. Es wird jetzt versucht mit Synthetischem Schmierstoff. Siehe zweiter Bericht.
Gerne werden alle Ideen angehorcht.
Temperatur und Feuchtigkeit in den Steuerungen
Dass hier in Angola Steuerungs Platinen immer schnell defekt sind, hat ein Grund. Wir sind da an einigen Abklärungen.
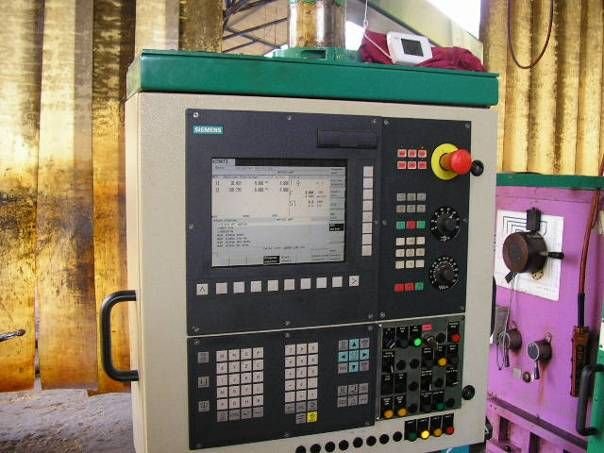
Wir machen Test Feuchtigkeit in Steuerungen. Innen und aussen in %. Wir messen innen und aussen.
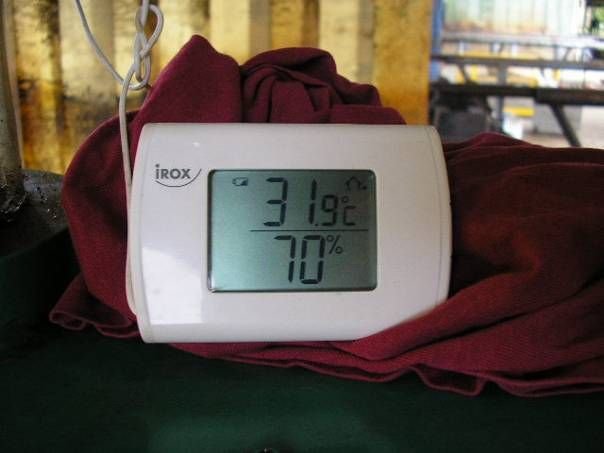
- Messung Innen Gurutzpe 6.9.2007
- Messung: aussen Gurutzpe 6.9.2007
Es gibt Monate, wo die Feuchtigkeit über 100 % ist, d.h. wir müssen die Feuchtigkeit aus dem E Schrank bringen, wenn wir die Lebensdauer der Steuerungen verlängern wollen.
- Schweiz Heute: Draussen 1200 20 Grad 45%
- 07.09.07
- 14.15 h
- Halle 22 Grad / 60 %
- Draussen 21 Grad / 47 %
- Büro 23 Grad / 41%
- 07.09.07
- 15.15 h
- Halle 22,5 % / 59%
- Draussen 19 Grad / 47%
- Büro 24% / 45 %
Werkzeugaufnahmen sauber halten
Es ist sehr wichtig, dass Leute, die an Werkzeugaufnahmen sauber arbeiten, d.h. die Werkzeugaufnahmen immer sauber montieren.
Verschmutzung und Korrosion sind ein Feind von sauberem Arbeiten.
Hier an einer neuen Maschine, an welcher die Revolverscheibe nicht gehärtet ist, muss man da besonders gut darauf achten. Danke.
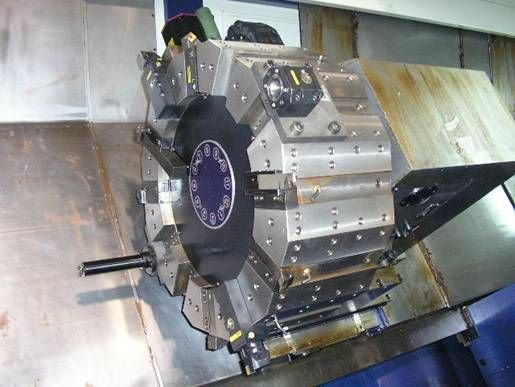
Revolverscheibe, eine Grossmaschine Megabore.
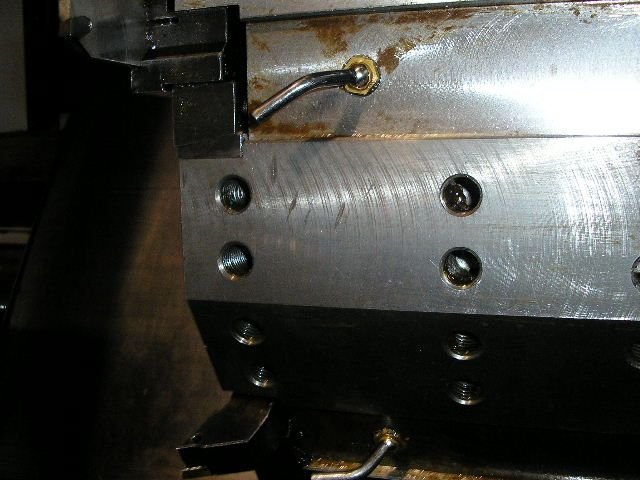
Hier sieht man, wie die Auflage Fläche des Werkzeughalters Eindrücke hinterlässt.
Wichtig: Unbedingt gut putzen. Diese beschädigten Flächen mit dem Abziehstein abziehen.
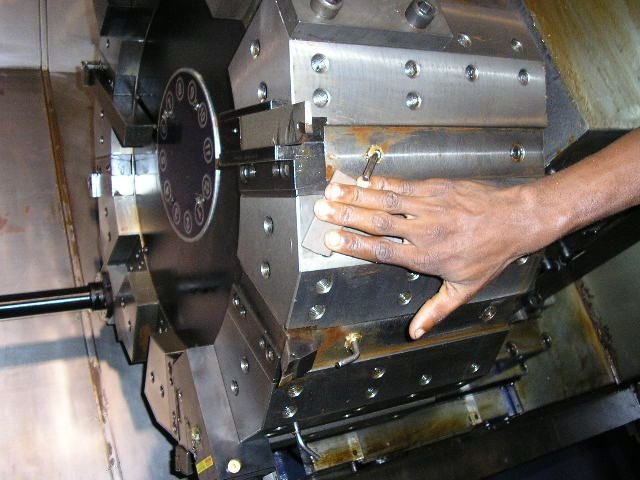
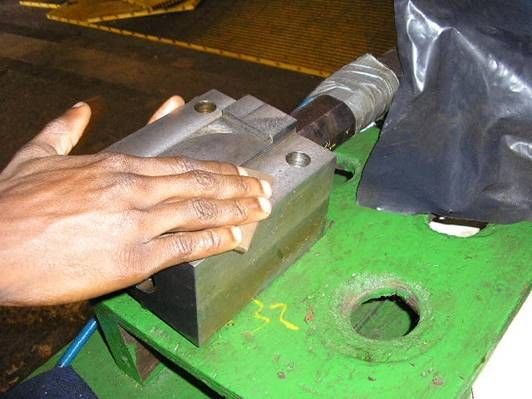
Hier zieht man mit dem Stein, wo man vorher Oel drauf macht, die Auflagefläche des Werkzeughalters sauber ab.
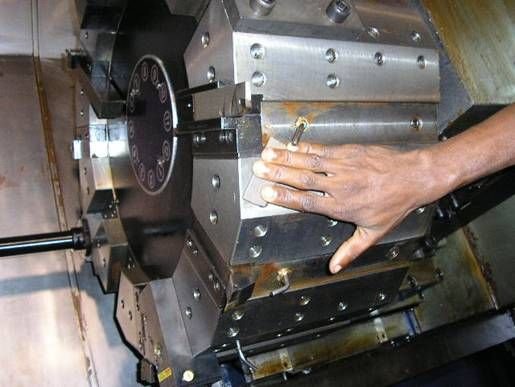
Abziehstein. Oel.
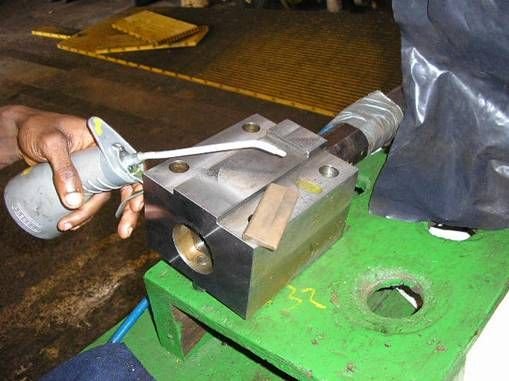
Sauberes Abziehen der Flächen, welche auf der Revolver Scheibe aufliegen.
Gleichmässiges Hin und Herbewegen, bis man keinen Widerstand mehr fühlt.
Werkzeughalter, der bei der Gornati liegt. Rost!
Auch ein fachgerechtes Lagern von Werkzeughaltern ist wichtig!
8..2007
Futterverschmutzung
September 2009
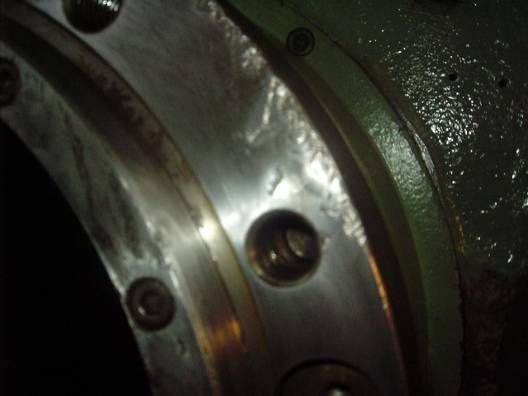
Futterflanschverletzung.
Wieder sieht man, dass beim Aufspannen von Spannfuttern die Leute sehr gut ausgebildet werden müssen. Dass Schmutz, eingeklemmte Späne so einen Schaden anrichten können, das ist sehr schlimm.
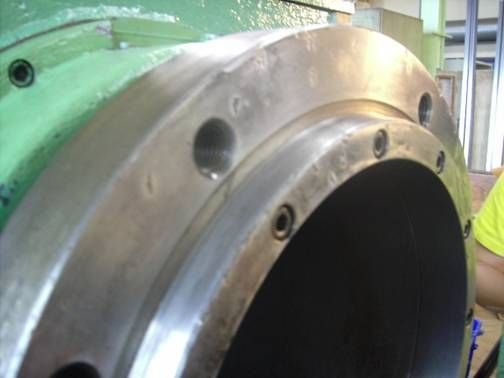
Hunderte Eindrücke vom Schmutz beim Futter Aufspannen.
Nur mit einem Abziehstein kann man diese beschädigten Flächen wieder korrigieren, d.h. die Erhöhungen beseitigen, dass der Rundlauf des Futters wieder gut ist. Aber so über den Schmutz spannen ist nicht gut! Man sieht die grossen glänzenden Stellen um den Eindruck. Die Aufstauchungen sind von Material. Ohne Abziehstein kann man hier gar nicht arbeiten.
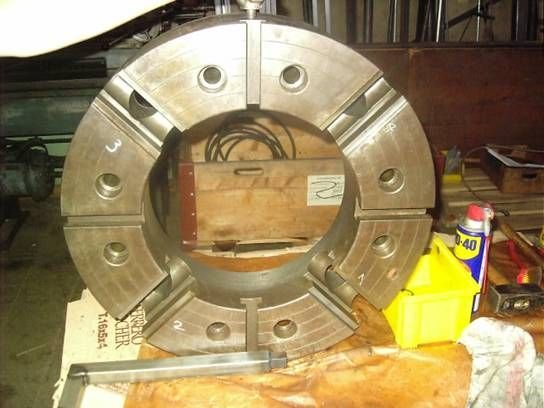
Hier wird das Futter zerlegt und gereinigt. Einiges muss man auch mit dem Abziehstein sauber machen, dass es wieder geht.
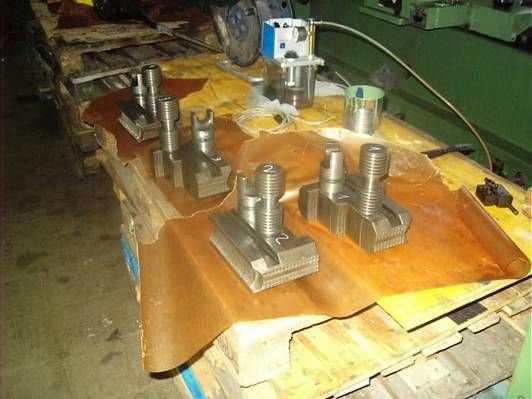
Hier werden die Spannbacken gereinigt. Es braucht ca. 4 Stunden Arbeit alles sauber zu machen.
Führungen sauber abziehen
An Werkzeugmaschine gehören die Führungen zum Herz einer Maschine. Darum gilt: Wenn ein Gegenstand auf ein Führung fällt, bitte Beule mit Abziehstein beseitigen.
Das geht nur mit einem ABZIEHSTEIN. Unten ist eine Version aufgezeigt, die wir in Angola anwendeten, weil wir zu wenig Hilfsmittel hatten. Kein guter Sand 0.1 mm und keine Holhraumplatte, die man mit Sand auffüllen kann.
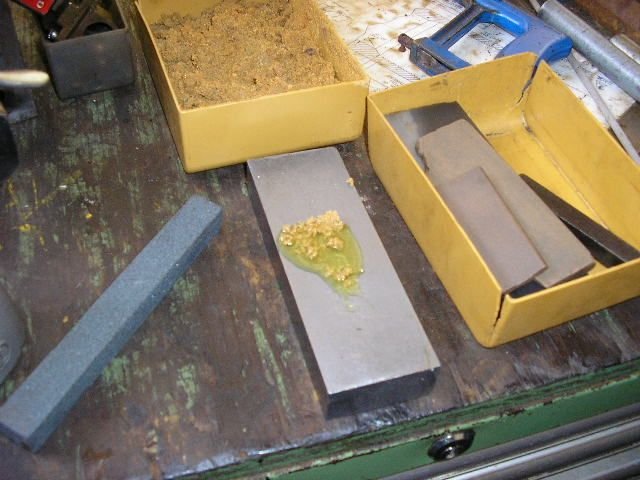
Hier hat man eine Stahlunterlage mit Oel und Sand vorbereitet.

Jetzt reibt man den Stein auf dem Oel und Sand kreisförmig und lässt den reinigen.
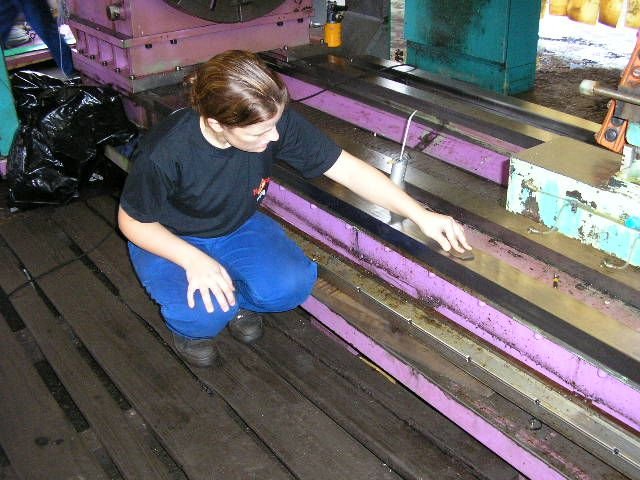
Wenn man das tut, am besten gleich alle Steinen reinigen.
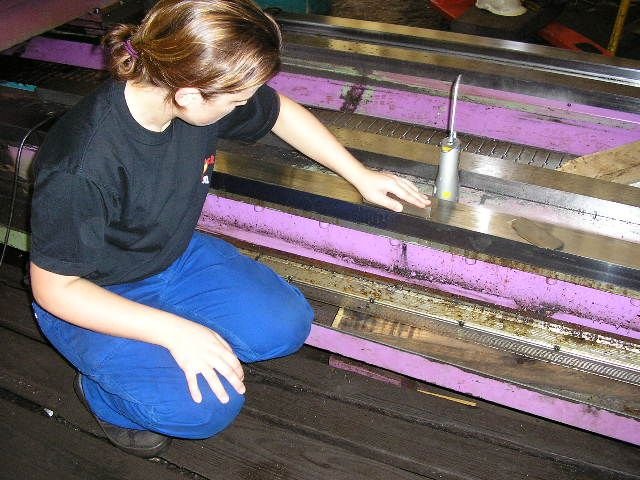
Nun zieht man die Führung mit dem Abziehstein ab. Muss aber den vorher gut putzen, auch allen Sand muss weg.
- Wichtig auch nicht mit den Schuhen auf die Führungen stehen.
Falsches Öl im Schmierbehälter
Ein Irrtum
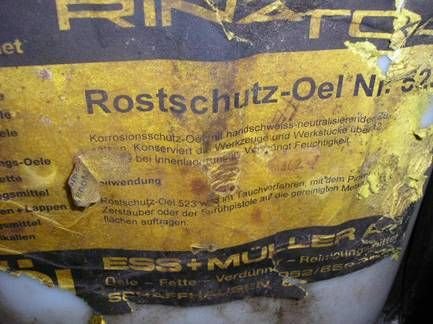
Solches Oelstand im Betrieb herum. In Plastik Kanister und Blechfässer. Die Blechfässer verrostet.
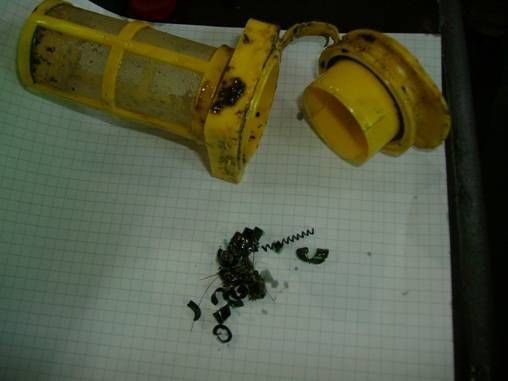
Man hat alle Schmierungen die Behälter entleert und gereinigt. Was man da vorfand, war sehr erschrecken. Schmutz und anstelle Oel, Rostschutz in den Schmierbehältern. Wenn man wüsste, wie lange schon? Der Rostschutz hat eine schlechte Gleiteigenschaft.
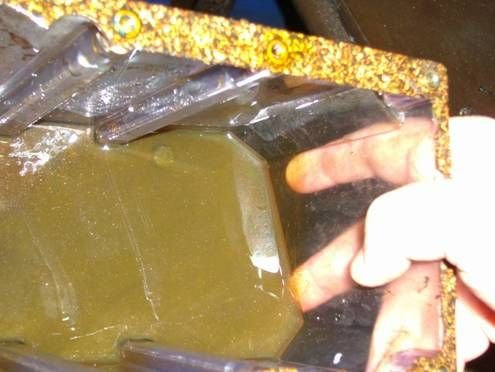
Der Rostschutz im Schmierbehälter anstelle Gleitbahnen Oel.
Zu lange Spannbacken im Futter
Nachtschicht Unfall 10.9.2007 Angola.
Die Nachtschicht hätte ein Werkstück drehen sollen, das ein Gehäuse war. 4 Kant auf einer Seite, eine Störkontur, die einiges ausser der Mitte war. Dadurch ergab sich der unglückliche Zufall, dass eine Spannbacke der Planscheibe über 160 mm über das Futter ragte. Als man die Spindel startete, flog die Schutztüre aus den Schienen. Schutzscheibe defekt. 15 Jahre hat man mit der Maschine gearbeitet, nie ein ähnlicher Unfall. Also sieht man schon, dass ein Nachtschicht System nicht ungefährlich sein kann.
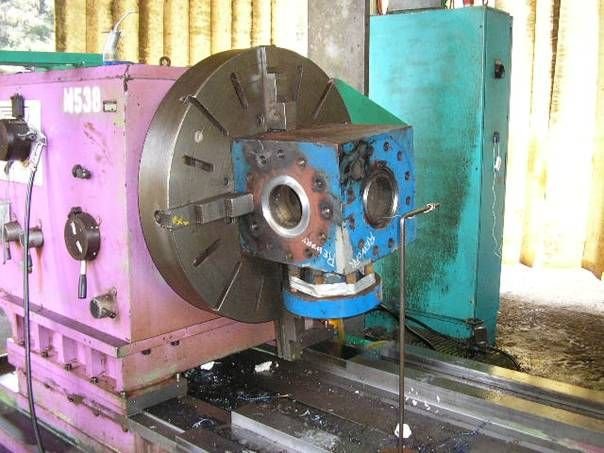
So spannte man das Werkstück auf. Hier ist die Spannbacke, die weit über das Futter ragte. Die Schutztüren sind für Hohlspindeldrehmaschinen gemacht, wo man ab und zu auch schwere Werkstücke über die Türen in die Maschine fährt. Also beliebig erhöhen kann man die Türen nicht.
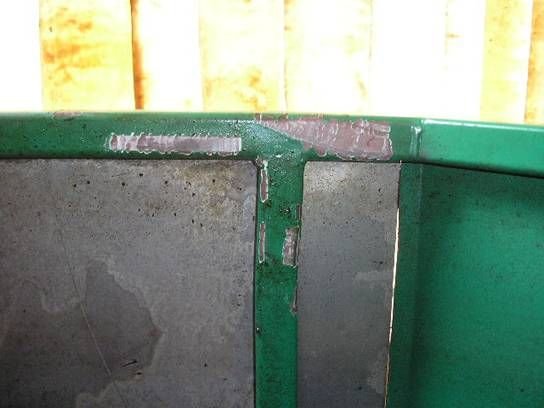
Hier schlug die Spannbacke in die Schutztüre. Sind wir froh, dass keine Person verletzt wurde.
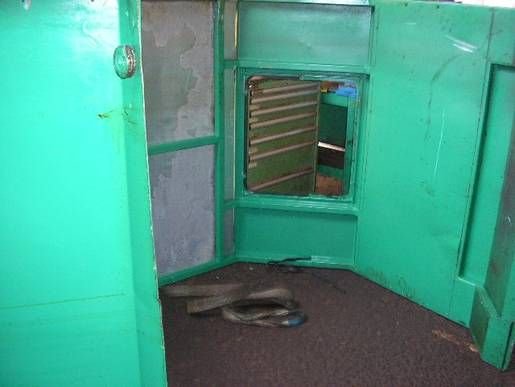
Am Morgen war die Türe neben der Maschine, die Panzerglas Schutzscheibe defekt.
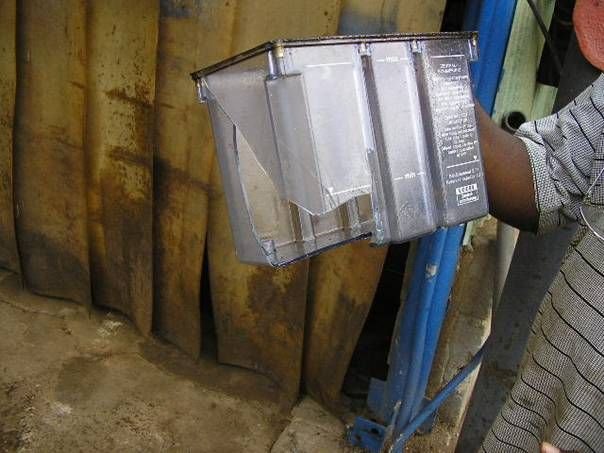
Der Schmierbehälter defekt, der hinten an der Maschine angebracht war. Bei den Umbauten werden die Schmierungen aus dem Maschinenraum entfernt und hinten am Spindelstock angebracht.
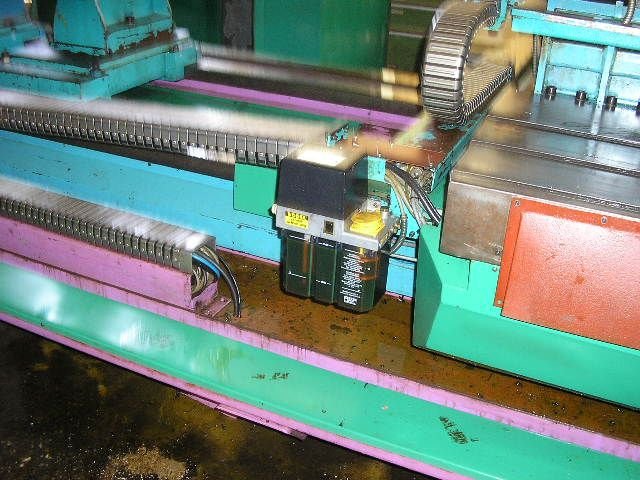
Hier ist der wieder ersetzte Schmierbehälter.
Wichtig: Es ist nichts mehr passiert, trotzdem ziehen wir eine Lehre daraus.
Tuptara: Bindenietmuttern für Bleche
Eine Alternative für die Befestigungen an Blechen. Bindenietmuttern
Dieses Verfahren ist da sehr gut, wo man etwas an Blechen befestigen muss. Es können auch an 2 mm Bleche n M6 Schraube montieret werden. Und es braucht keine Mutter, weil eigentlich die Mutter ins Blech gepresst wird, wie eine Niete.
Der Kasten von assen festgehalten.
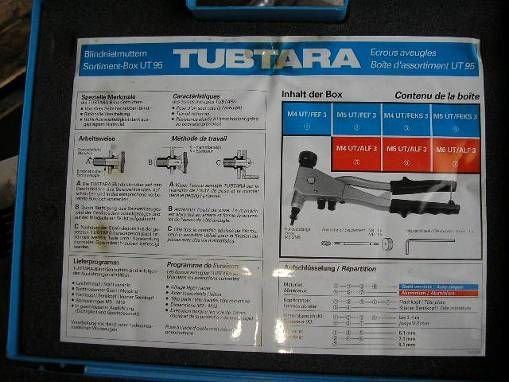
Innen, wenn man die Decke hebt, sind die Anwendungsarten und Grössen beschrieben.
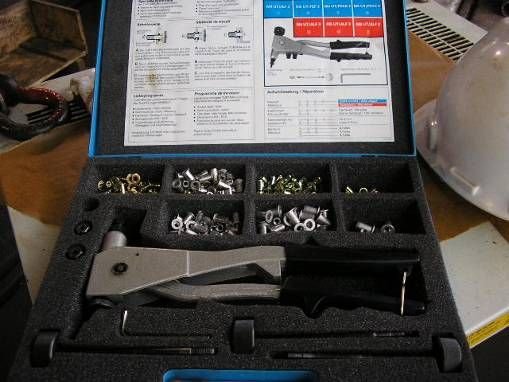
Hier ist in der Box eine Zange mit Einsätzen aus Aluminium oder aus Stahl. Je nach Grösse.
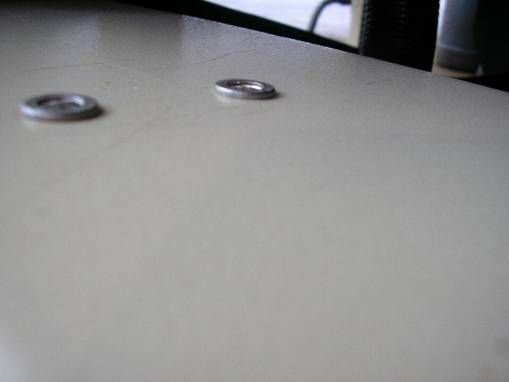
Hier sieht man, wie es aussieht, wenn die Mutter eingepresst wurde.
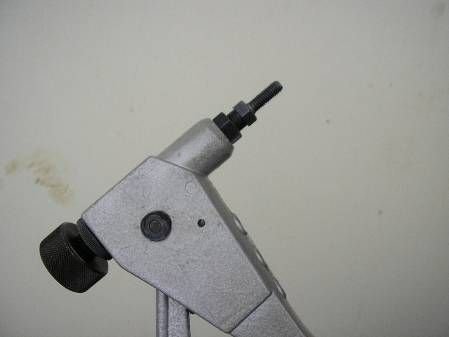
Man sieht, dass das Blech nicht ganz unten aufliegt, wenn man ein Tuptara setzt. Dafür hält es sehr gut, weil es oben einen Nietbund gibt, dass sich die Nietmutter beidseitig vom Blech verbindet.
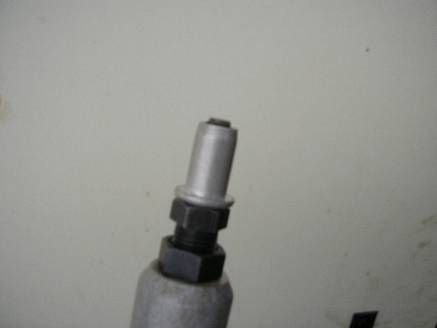
Hier macht man kurz eine Demo, wie man es handhabt. Man nimmt die Zange und setzt die Zugschraube ein, die das Gewinde hat, wessen Tubtara Grösse man einsetzen will.
- Vorne sieht man in dem Fall die M6 Schraube raus gucken.
- Hier dreht man das Tubtara drauf, bis ganz nach hinten drehen.
- So ist es bereit, um ins vorgebohrte Loch zu stecken.
- Jetzt steckt man das Tuptara ins vorgebohrte Loch, z.B. für M7 = 7 mm, drückt man die Zange fest zu. Die Bindemutter deformiert sich und verbindet sich fest mit dem Blech.
- Wenn man fest zugedrückt hat, kann man hinter an der Zange an der Rändelmutter die Schraube wieder raus drehen und die Bindemutter sitzt fest im Loch.
- Noch einmal das fertige Produkt der Arbeit.
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch