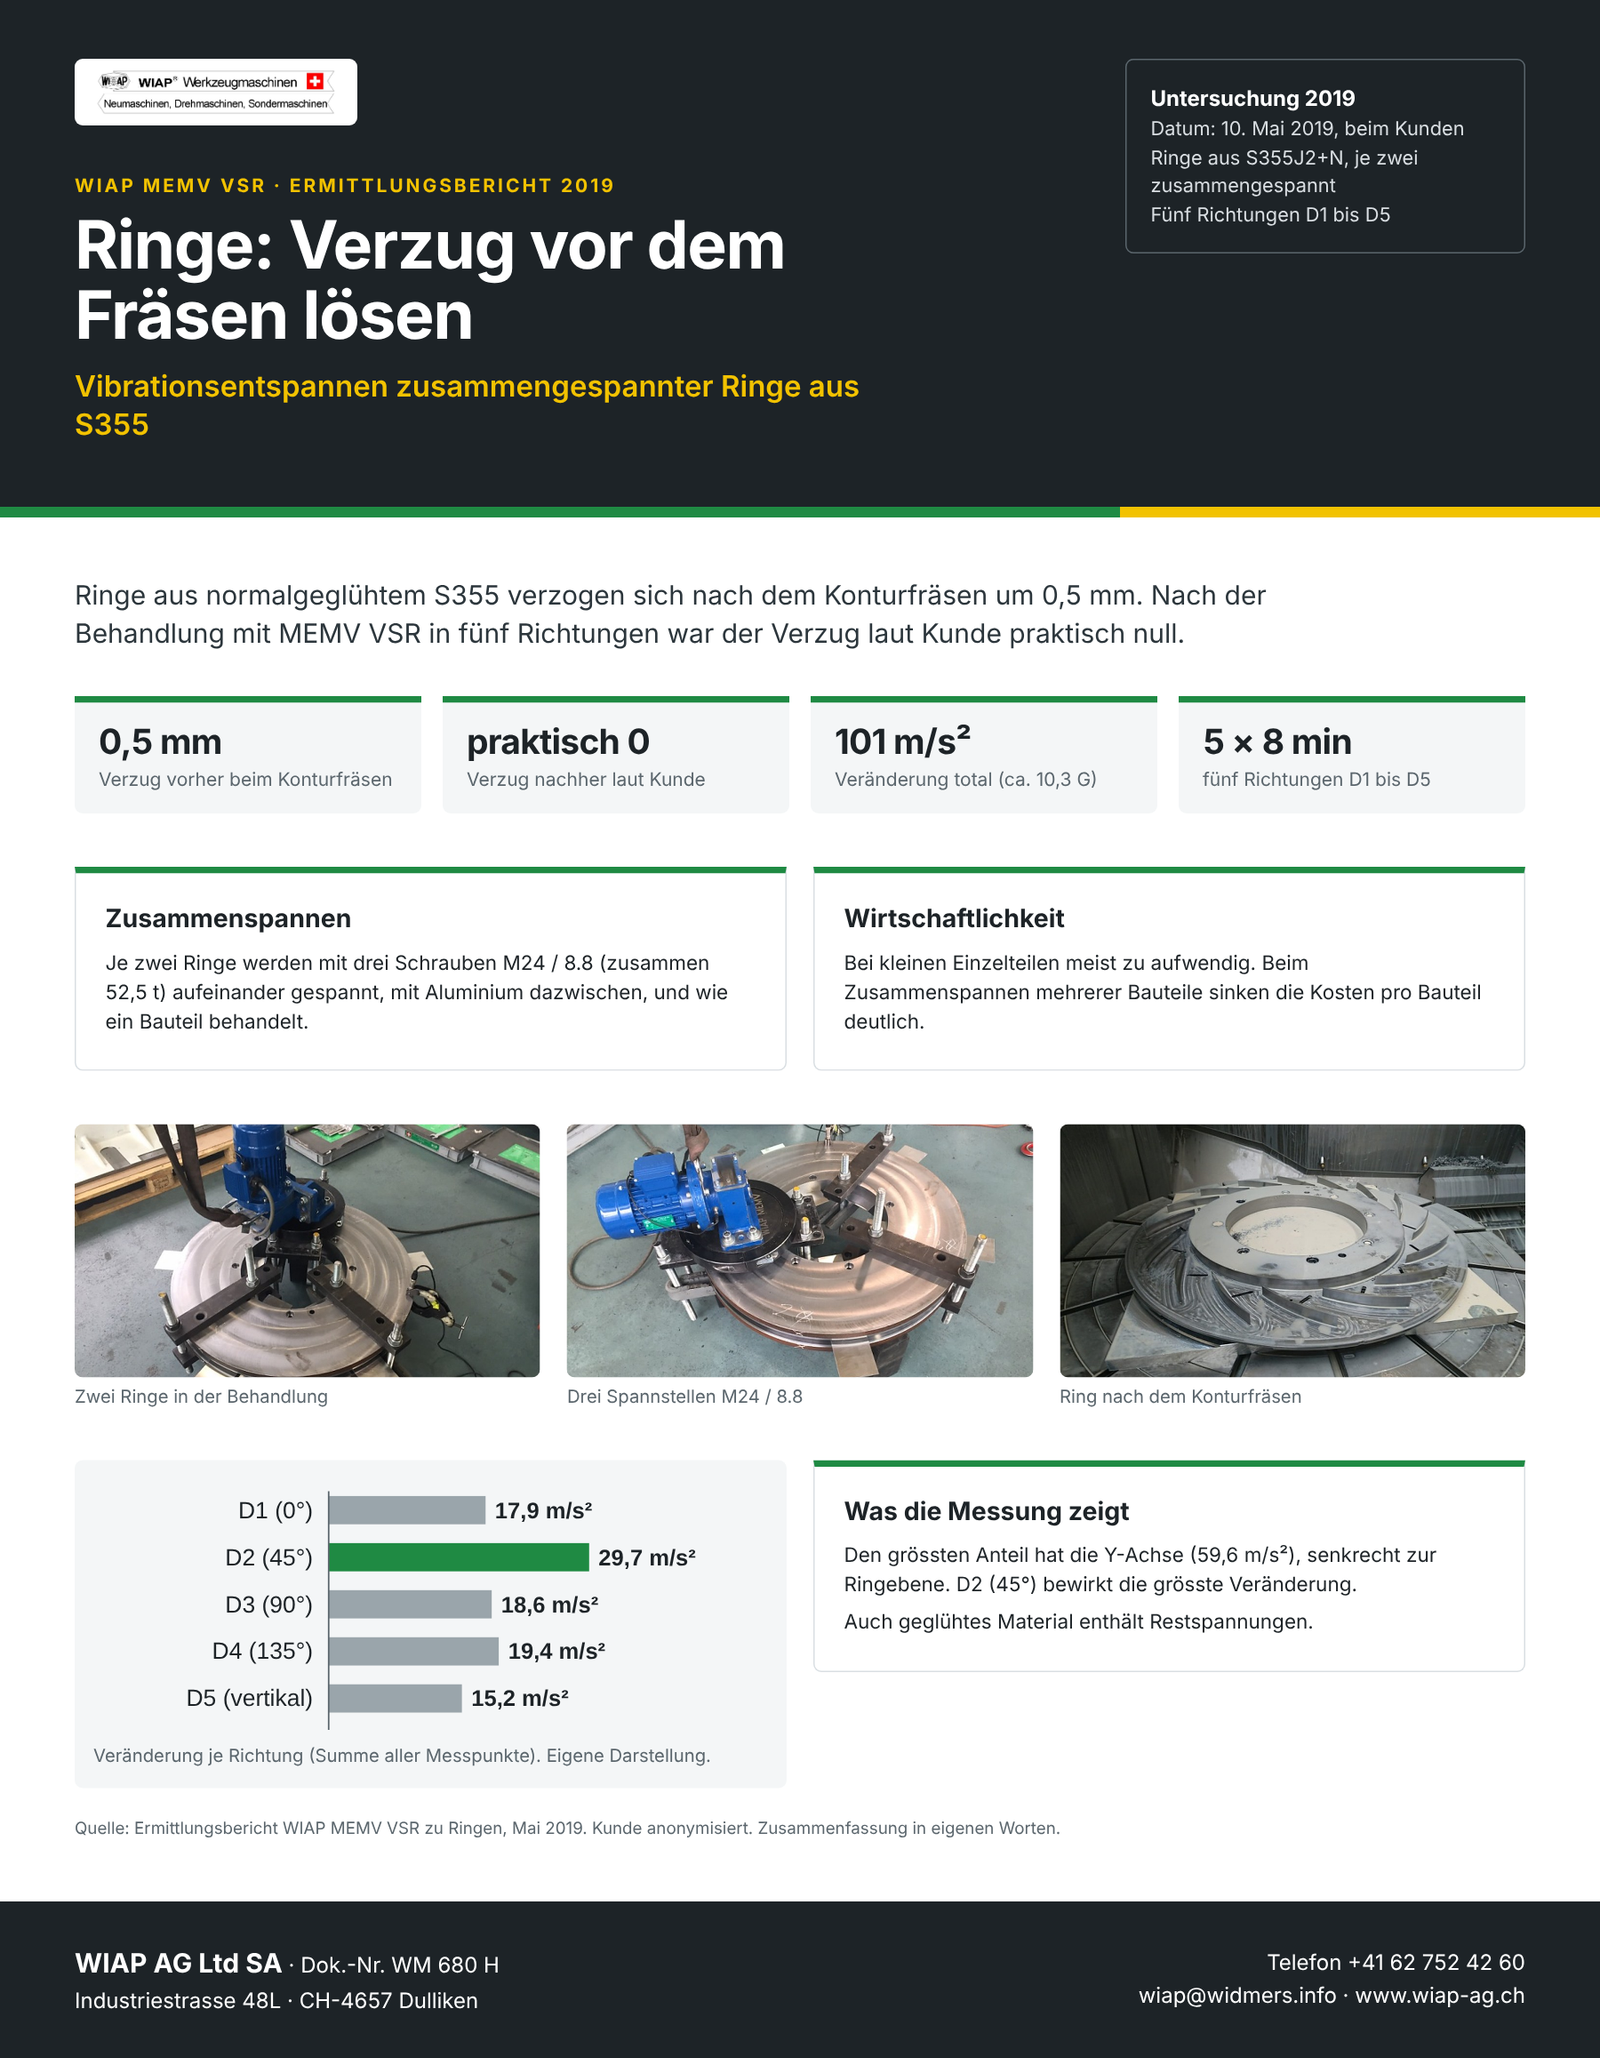
Auch normalgeglühtes Material enthält Spannungen, die erst bei der Bearbeitung frei werden. Im Mai 2019 wurden vorgedrehte Ringe aus S355J2+N vor dem Konturfräsen mit WIAP® MEMV® VSR® entspannt, damit sie sich nach dem Durchstich nicht mehr verziehen.
Ausgangslage
Bestellt war ein geschmiedeter, normalgeglühter und vorgedrehter Zuschnitt aus S355J2+N. Die Ringe wurden vorbearbeitet und zweimal geglüht. Trotzdem verzogen sie sich nach dem Konturfräsen um 0,5 mm: Es werden Schaufeln herausgefräst, danach wird durchgestochen und der innere Befestigungsring weggefräst.
Das Vorgehen
Je zwei Ringe wurden fest zusammengespannt und wie ein Bauteil in den fünf Richtungen D1 bis D5 entspannt, das senkt den Zeitaufwand. Gespannt wurde an drei Stellen mit Schrauben M24 / 8.8 zu je 17,5 t, zusammen 52,5 t. Zwischen den Ringen lag Aluminium, das die Auflageflächen schützt. Gemessen wurde die G-Verschiebung in m/s² zu Beginn und am Ende jeder Richtung an beiden Ringen. Sind die Werte am oberen und unteren Ring zu unterschiedlich, ist die Verbindung nicht gut genug und es wird nachgespannt.
Ergebnis
- Der Verzug nach dem Konturfräsen lag vorher bei 0,5 mm und war laut Kundenrückmeldung nach der Behandlung praktisch null.
- Die Veränderung über die fünf Richtungen betrug total 101 m/s².
- Am Boden neben der Aufspannung zeigte das Messgerät 0,0 m/s²: Es wird keine Schwingung auf den Boden übertragen.
Dokument WM 680 H