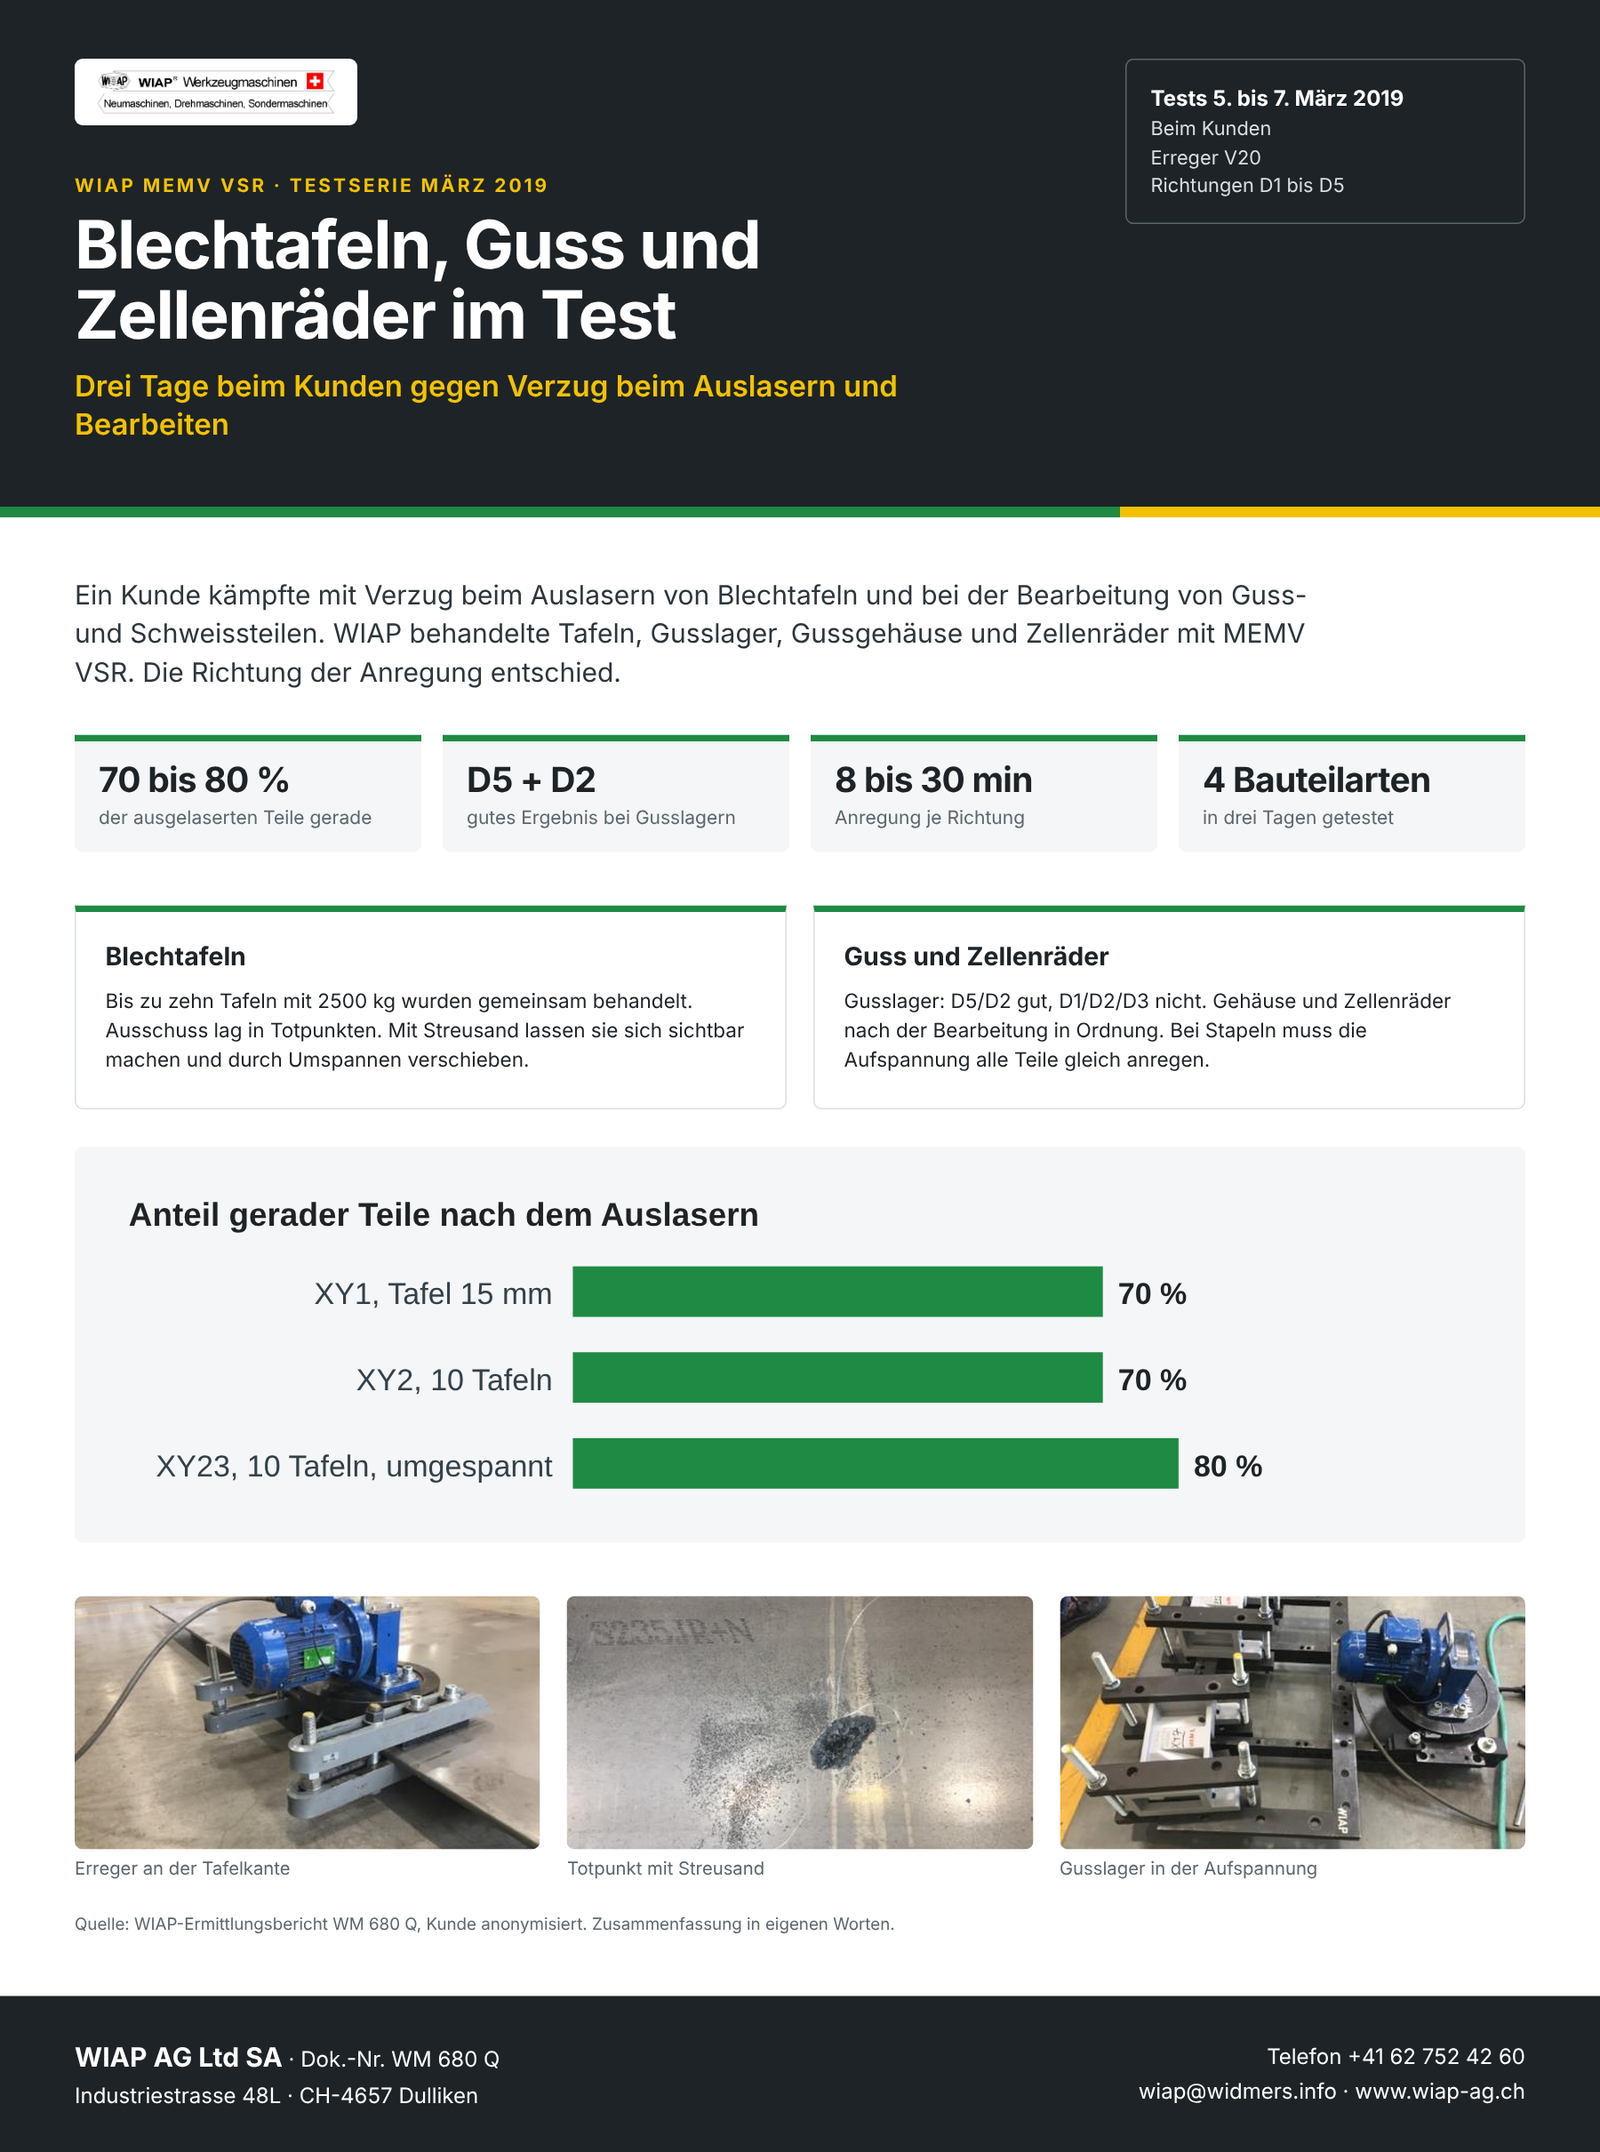
Ein Kunde hatte zwei Sorgen: Teile verzogen sich beim Auslasern aus Blechtafeln, und Guss- und Schweissteile verzogen sich bei der Bearbeitung. In einer dreitägigen Testserie im März 2019 wurden verschiedene Bauteile mit WIAP® MEMV® VSR® behandelt.
Fragestellung
Lässt sich der Verzug beim Laserschneiden von Blechtafeln und bei der Bearbeitung von Guss- und Schweissteilen verhindern? Bei welchem Teil und mit welcher Anregung bleibt er aus? Getestet wurden Blechtafeln (S420MC und DD12), Gusslager und Gussgehäuse aus GG-25 sowie leichte Zellenräder aus X6CrNiTi18-10.
Das Vorgehen
Mit dem Erreger V20 wurde in den Richtungen D1 bis D5 vibriert, je nach Bauteil 8 bis 30 Minuten pro Richtung. Ein Teil der Tafeln wurde gestapelt behandelt. Gummiunterlagen und Spannstellen entscheiden mit, wie gut alle Zonen angeregt werden. Bei grossen Tafeln gibt es Zonen, die kaum schwingen (Totpunkte). Sie wurden mit Streusand sichtbar gemacht und durch Umspannen verschoben.
Ergebnis
- Blechtafeln: 70 bis 80 % der ausgelaserten Teile waren gerade.
- Gusslager: gutes Ergebnis mit D5 und D2, mit D1/D2/D3 nicht.
- Zellenräder: Durchmesser und Rundlauf in Ordnung.
- Gussgehäuse: nach der Bearbeitung in Ordnung.
- Die restlichen 20 bis 30 % der Tafeln lagen laut Bericht in Totpunkten und blieben unzureichend angeregt.
Dokument WM 680 Q