
CNC Steuerung angebaut und Inbetriebnahme von WIAP in Angola.
Aufgabe: Die konventionelle Karussell Drehmaschine TITAN soll eine neue CNC Steuerung mit Kugelrollspindeln, Vorschubmotoren und Abdeckungen bekommen. Inkl. einer Teilrevision. Die Maschine wurde in Dänemark bei einem Maschinen Händler bestellt. Der Händler hat dann mit dem Umbau begonnen, doch die Steuerung nie angebaut, fast 1,5 Jahre gab es Verzögerungen, weil kein Mann von Siemens für Angola verfügbar war für die Inbetriebnahme und Schulung. Die Wiap hat dann den Auftrag übernommen, wo Sven Widmer und Hans-Peter Widmer (Wiap) die Arbeit machten. Bei der Demontage war die Wiap nicht involviert, was den Aufbau etwas erschwerte, doch trotz dem gut realisiert wurde. Der elektrische Teil wurde komplett von Wiap vorbereitet. Geplant und gebaut haben das Caroline Widmer und Jim Widmer in der Schweiz. Das Anbaumaterial wurde nach Dänemark gebracht und in den Container mit der Maschine verladen. In Angola, Luanda aufgestellt und die neue CNC Steuerung mit den Motoren angebaut. Die Inbetriebnahme durchgeführt, die ersten Drehteile gedreht und die Leute eingeschult.
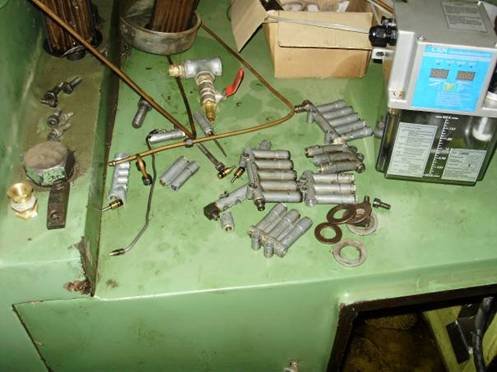
Bild 39: Viele defekte Schmierteile wurden ersetzt.
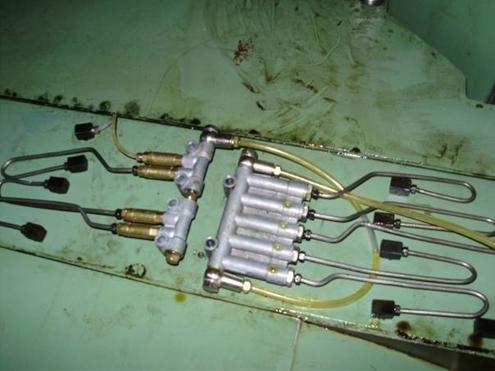
Bild 40: Neue und alte Schmierkomponenten gemischt.
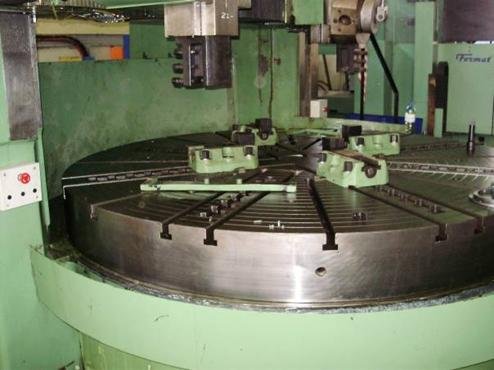
Bild 41: Beide Notstopp Tasten an dem Querbalken. Hoffen wir, sie werden nie brauchen.
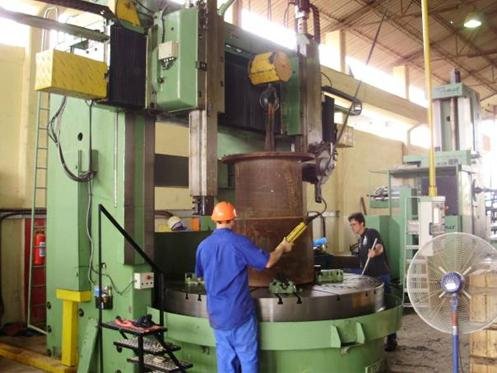
Bild 42: Jetzt wird ein grosses Werkstück auf die Planscheibe gelegt.
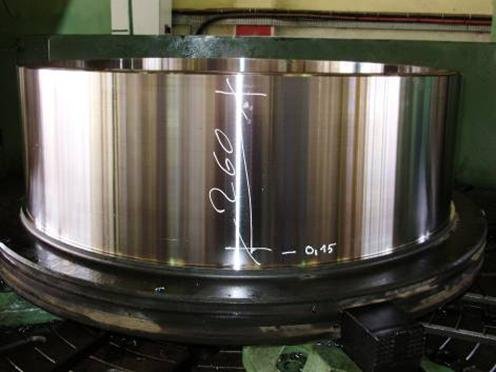
Bild 43: Wenn Zylindrisch gedreht wird mit einem Karussell und in dem Fall war es jetzt 0.15 mm auf 260 mm konisch, d.h. immer im Radius betrachten, ist es 0.07 mm auf 260 mm. Das wurde jetzt nachjustiert.
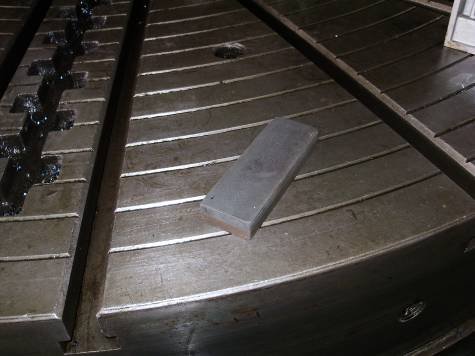
Bild 44: Mit dem Öl Abziehstein wird der Tisch abgezogen. Wichtig, immer mit grosser Sorgfalt mit dem Tisch und Führungen umgehen.
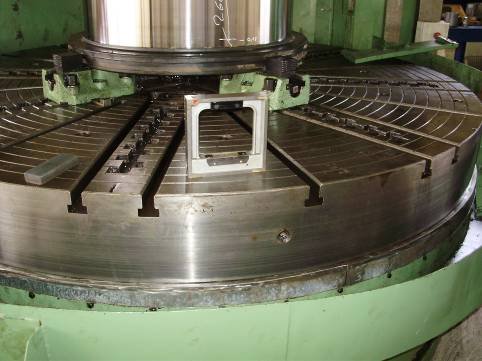
Bild 45: Vermessen mit der Rahmenwasserwaage auf der Planscheibe.
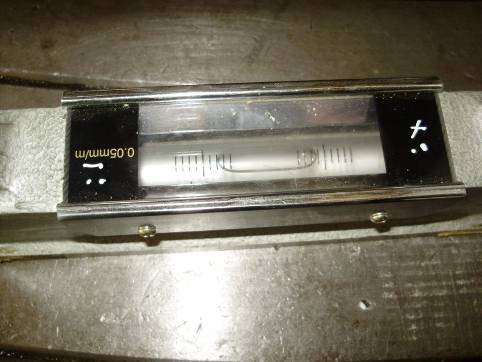
Bild 46: Auch wird geprüft mit der Rahmen-wasserwaage, wie die Planscheibe steht. Wir nehmen, in der Regel, immer eine Wasserwaage mit der Genauigkeit von 0.05 mm pro Meter (0.02 ist besser, aber die ist auch sehr empfindlich. Reagiert sofort auf Sonnenlicht.)
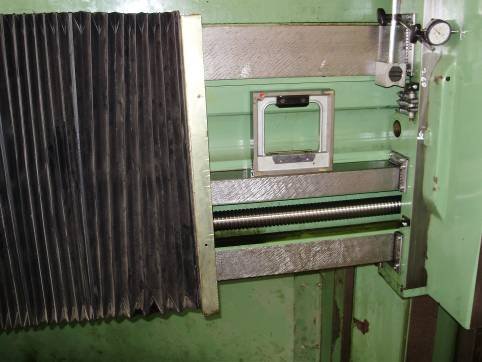
Bild 47: Der Querbalken wird auch geprüft. Wenn der nicht gut ist, kann er eingestellt werden oben an der Welle. Aber da müsste man zuerst eine Plandrehung machen.
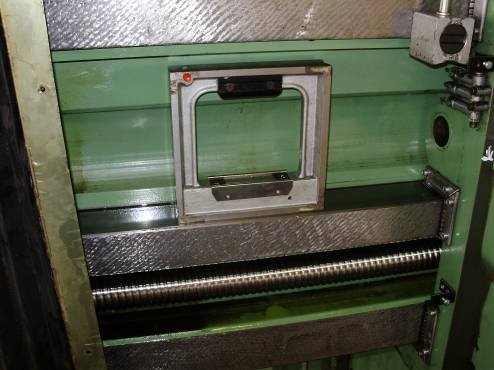
Bild 48: Wenn es möglich ist, eine gute Referenzfläche nehmen, um mit der Wasserwaage die Gradheit zu prüfen.
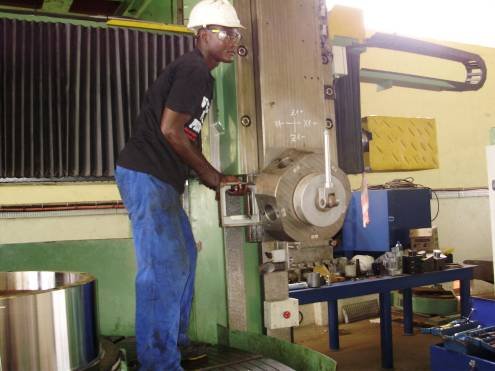
Bild 49: Überprüfung, ob das RAM im Wasser steht.
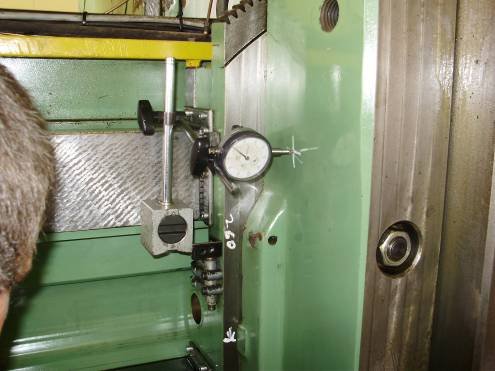
Bild 50: Das RAM hat einen Schwenkpunkt und vom Mittelpunkt genau 260 mm so lange, wie die Drehfläche ist, die Uhr anstellen. Immer berücksichtigen, dass wir im Radius drehen und Durchmesser messen, d.h. der Fehler ist auf 260 mm nicht 0.15 mm, d.h. nachstellen nur 0.075 mm. Und wird nachgestellt. Das RAM hat für diese Nachstellung oben eine Drehschraube. ä
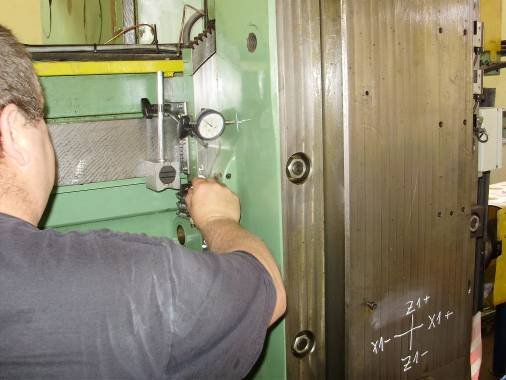
Bild 51: Nach dem Einstellen werden die 4 Schrauben vorne am RAM wieder festgezogen.
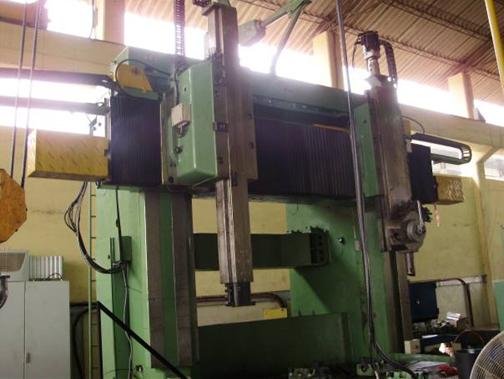
Bild 52: Jetzt wird maximal nach unten, dann maximal nach oben mit dem Querbalken gefahren, um auch die Endlagen Schalter zu kontrollieren.
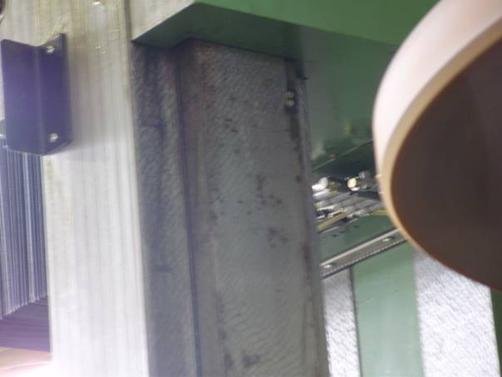
Bild 53: Der Stössel stand lange. Unter den Führungen Rost. Dieser hat dann schon mitgewirkt, da hatte es auch kein Öl.
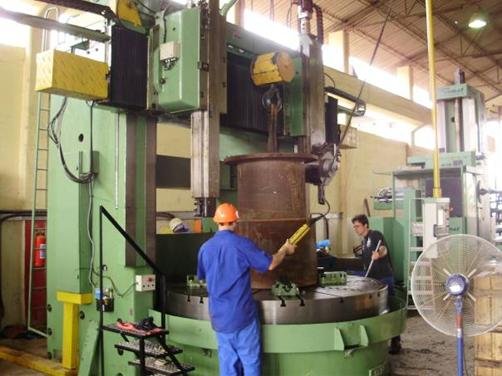
Bild 54: Jetzt wird ein grosses Werkstück auf die Planscheibe gelegt.
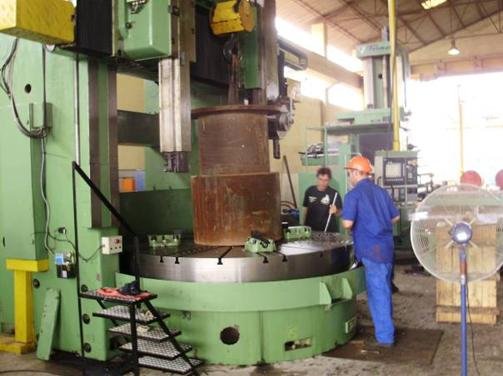
Bild 55: Gut rundrichten mit den 4 robusten Klauenkasten.
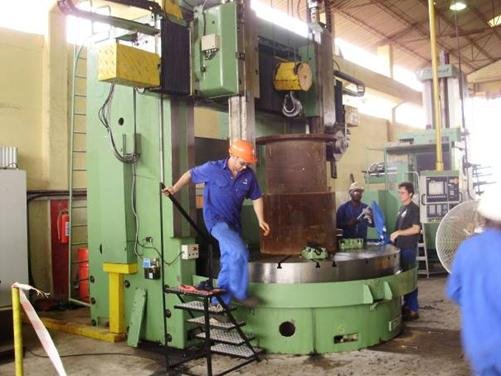
Bild 56: Ok, jetzt kann der erste Drehtest begonnen werden.
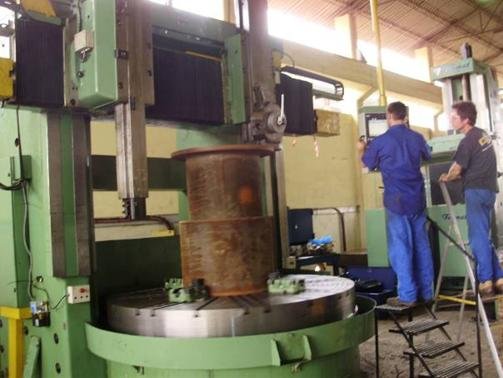
Bild 57: Die Maschine kurz vor der Übergabe zur Produktion.
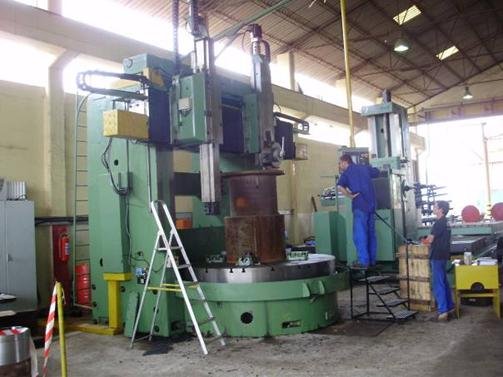
Bild 58: Eine sehr gute, robuste, schwere Maschine, welche mit bulgarischer Herkunft aus der alten Sowjetzeit kam und von Konventionell auf CNC umgebaut wurde.
Diese Umbau zeigte, dass auch konventionelle Maschine auf CNC umgerüstet werden können. Das Kostendach bewegt sich in der Regel bei einem Drittel von einer Neumaschine.
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch