
Von Wiap umgebaute Rundtacktmaschine Solma
PLC erneuert mit HMI und Revision der Maschine
Auch Ris Ingold Maschinen und andere Rundtacktmaschinen revidiert und baut die WIAP aus der Schweiz um.
Umbau System WIAP
November 2015 – Januar 2016
Maschine mit:
5 Einheiten und 1 Beladeplatz
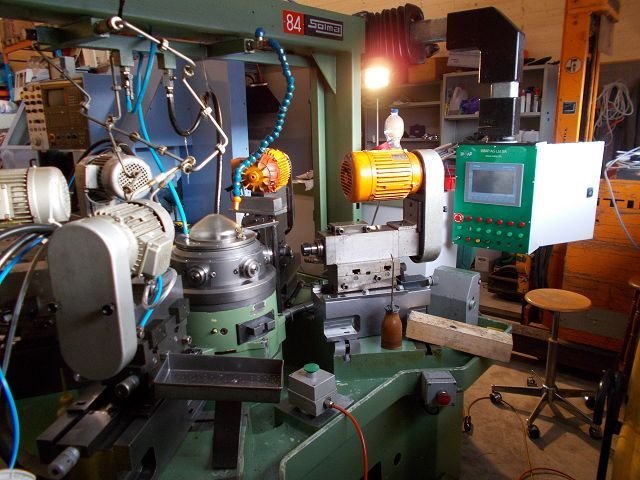
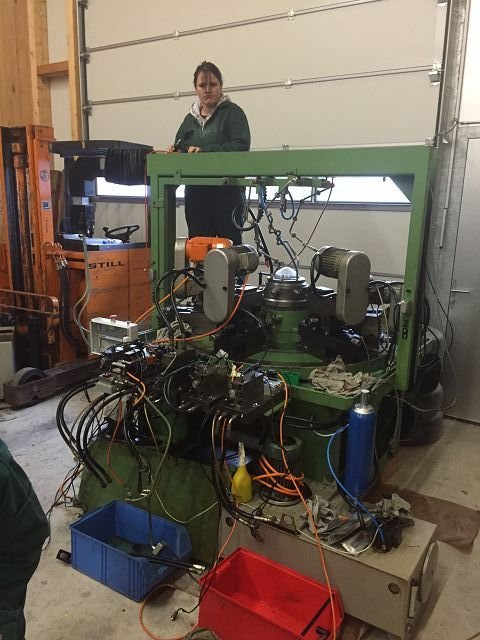
1. Beschreibung der Maschine
- Hersteller: Solma, CH- 4532 Feldbrunnen
- Mod.: SRTL 5
- Nr.: 774
- Jahrgang: 1982
- 5 Einheiten und 1 Beladungsstation
2. Ziel des Umbaus
Versetzen der Einheiten an einen zentralen Ort. Die Maschine automatisieren. Vereinfachtes Bedienen. Stufenlose Regulierung. Kompakter. U.v.m.
3. Die Maschine vor dem Umbau
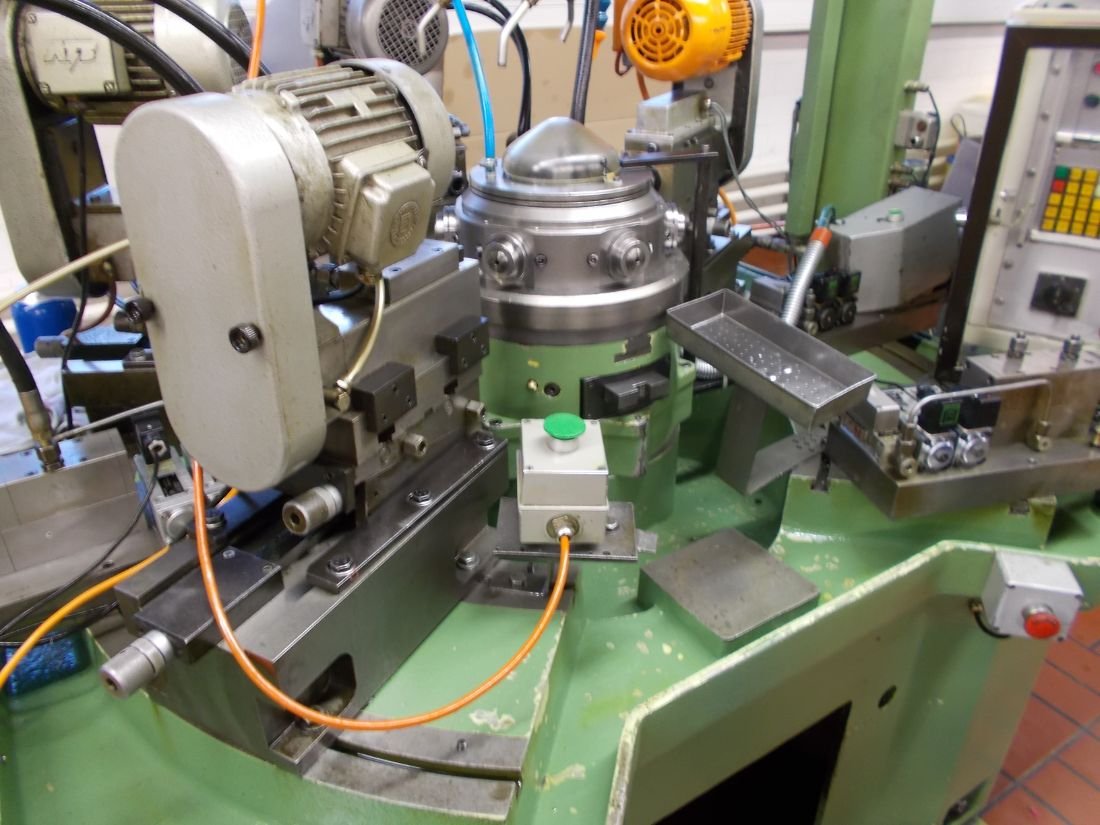
Hier ist die Maschine noch beim Kunden. Vor dem Umbau.
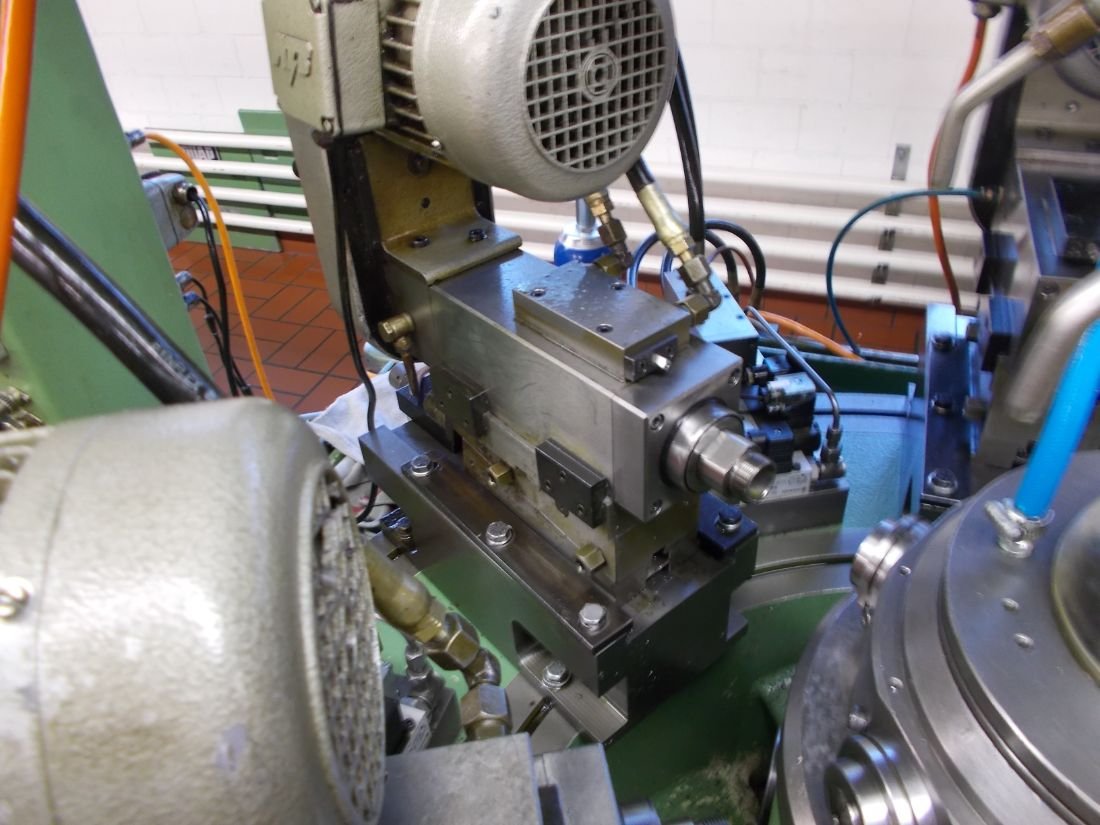
Die alte Anordnung der Hydraulik neben den Einheiten. Es war ziemlich eng in der Maschine.
4. Die Maschine während des Umbaus
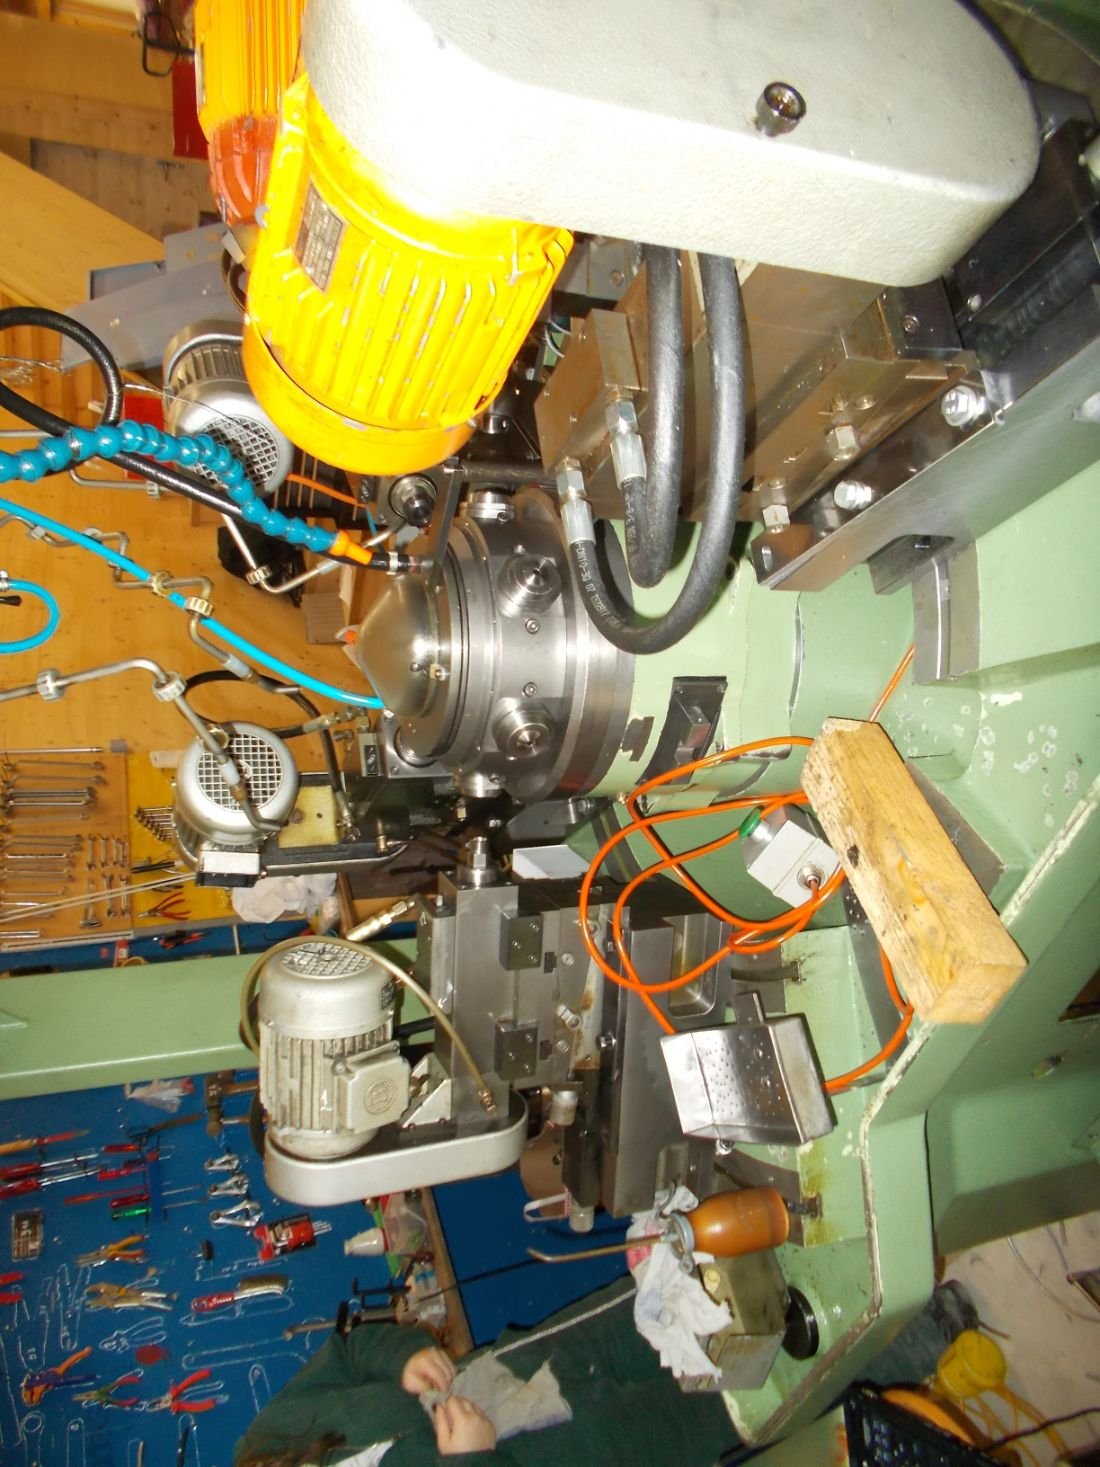
Demontage der Hydraulik und der Einheiten. Vorbereitung für einen Neuaufbau.
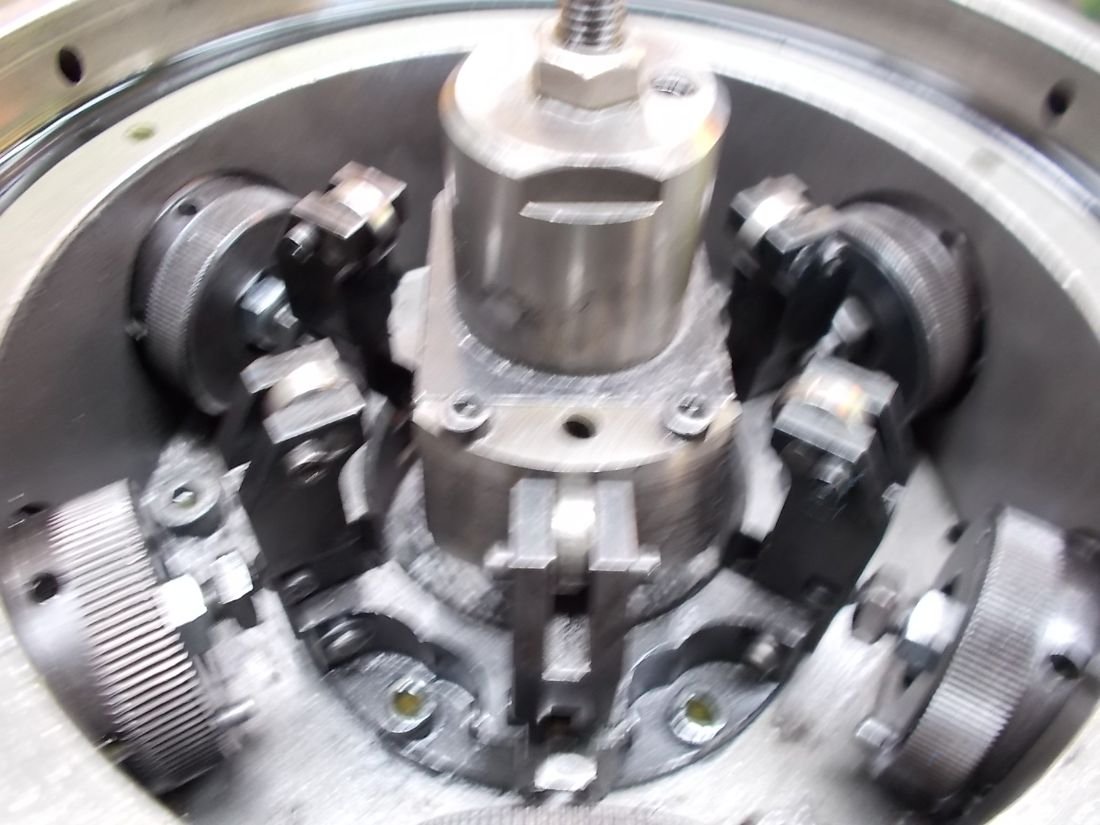
Der Drehtisch, pneumatisch, welcher sehr schnell ist. Er hebt nicht ab. Für den Kunden einer der Hauptgründe, warum er diese Maschine mit einer neueren langsameren Variante nicht ersetzen wollte.
5. Transport der Maschine
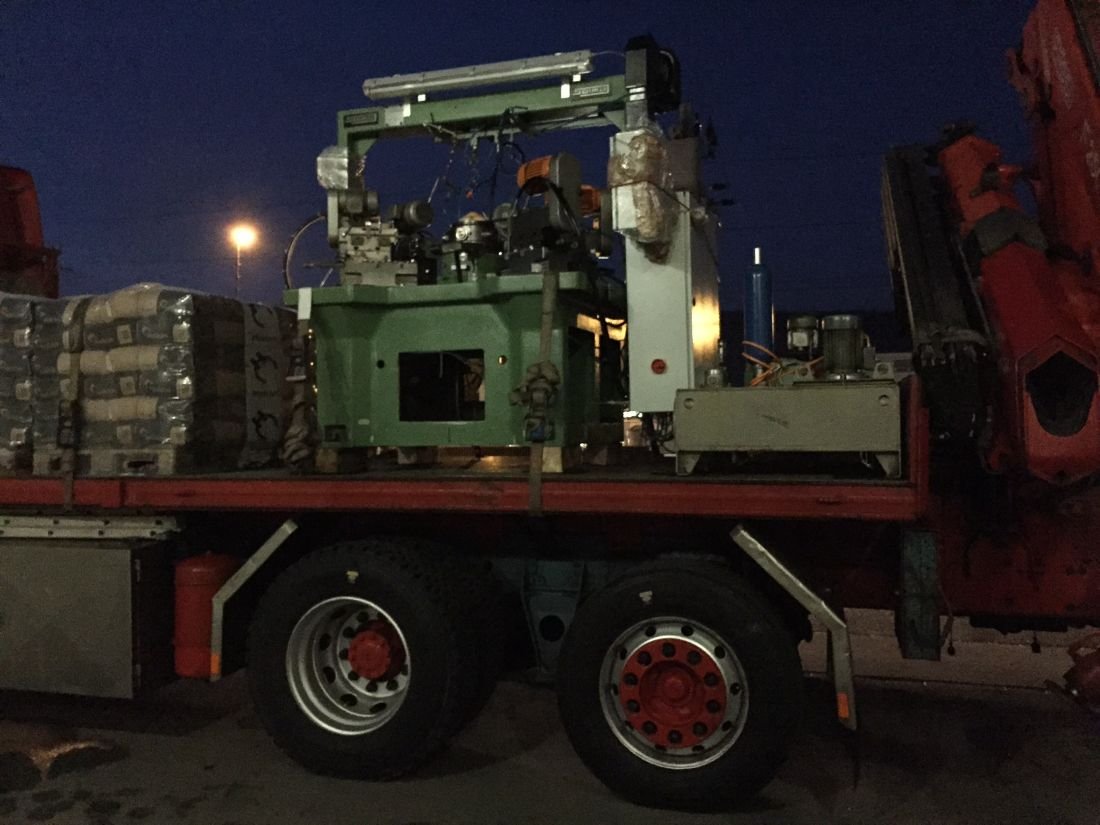
Die Maschine wurde in Dulliken verladen, fertig umgebaut.
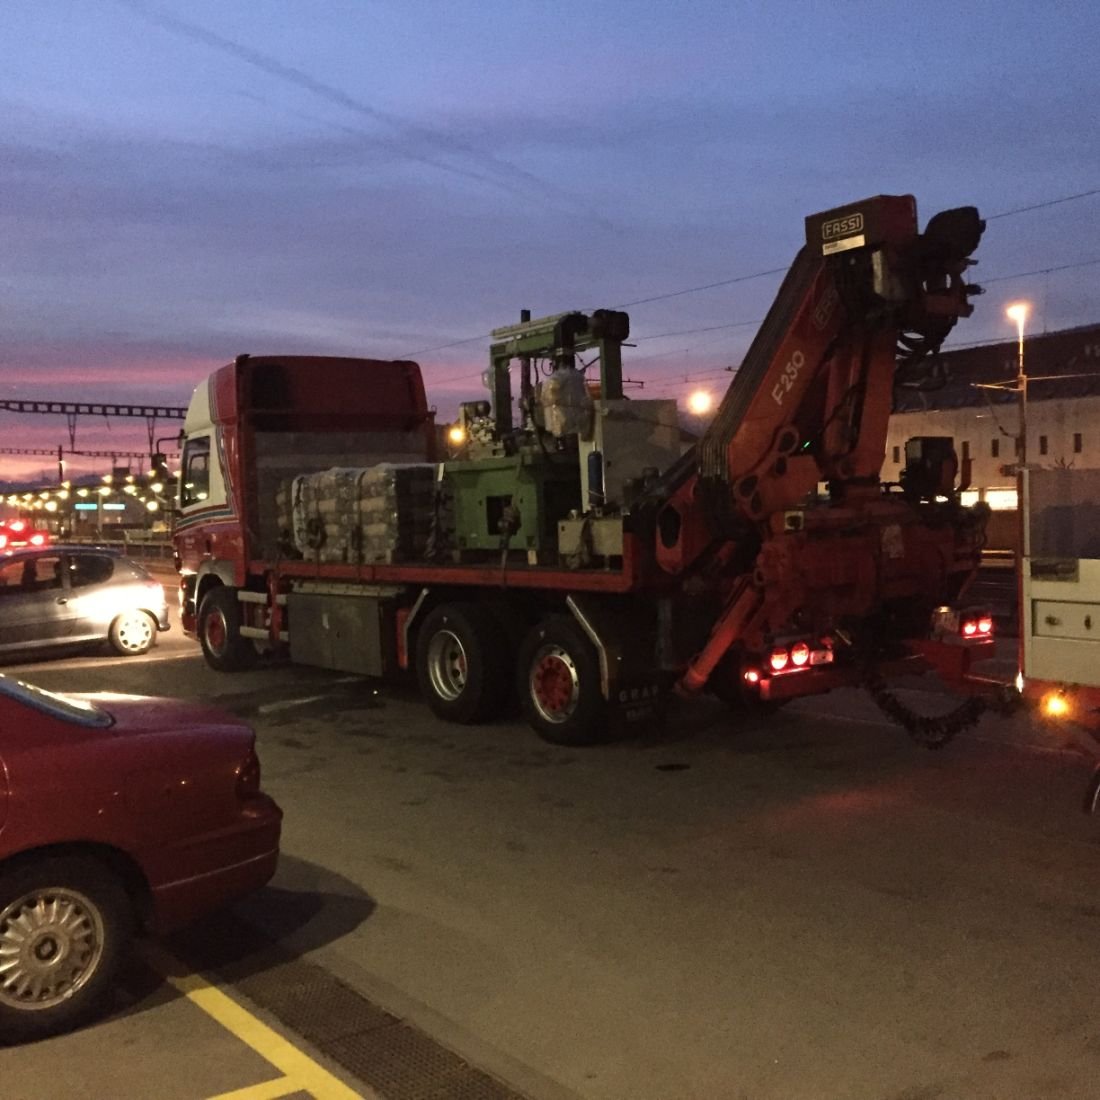
Rücktransport zum Kunden.
6. Detail Bilder mit Beschreibung
6a. Pneumatik
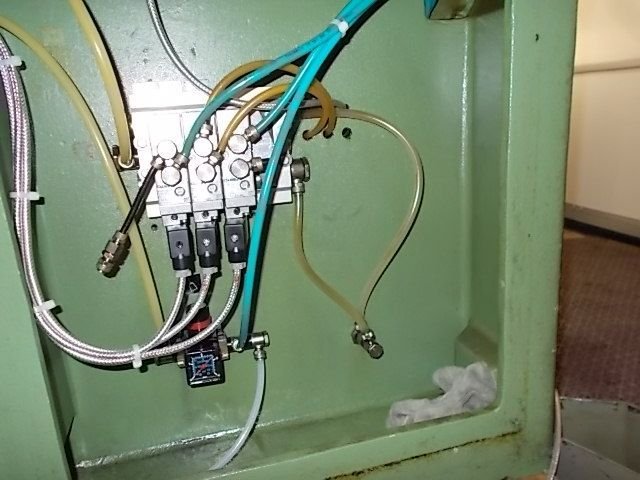
Ventile zum pneumatischen Tisch klemmt Bewegung ein. Tisch Drehbewegung und Spann Zange lösen. Standort: Unten an der Säule, wo der Notstopp ist.
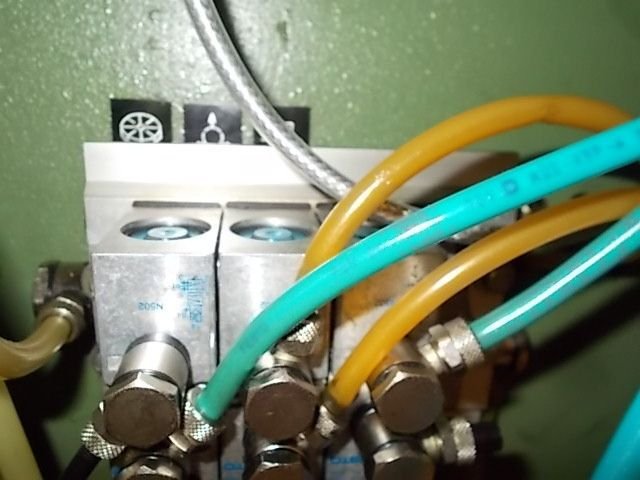
Hinten an der Wanne hat es Schilder am Gehäuse, wo angezeigt wird, was für was ist. Links Tisch drehen, mitte Tisch klemmen, rechts Spann Zange lösen.
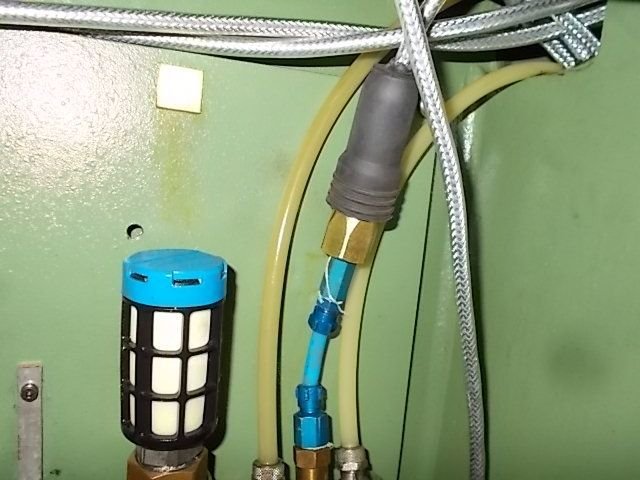
Ein zusätzlich eingebauter fest eingestellter Druckschalter. Er verhindert, dass die Maschine ohne Luft einfach arbeitet, bis der Druck zu tief ist. Die alte Lösung hatte keine Druck Überwachung.
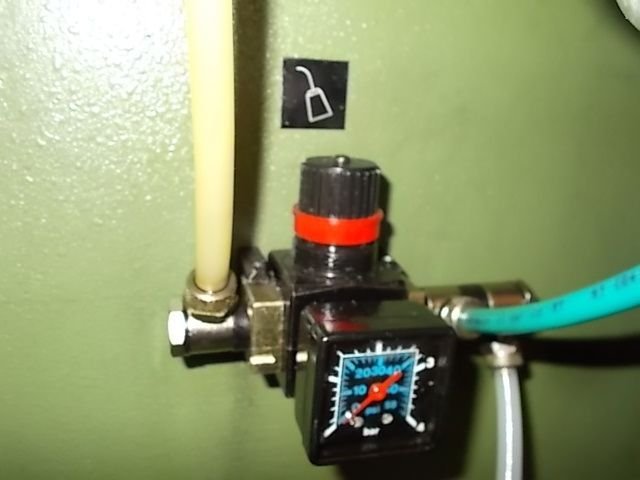
Eine sogenannte Ölnebel Schmierung sorgt dafür, dass die Zylinder, der Drehtisch und die Bohreinheiten mit Ölnebel versorgt werden.
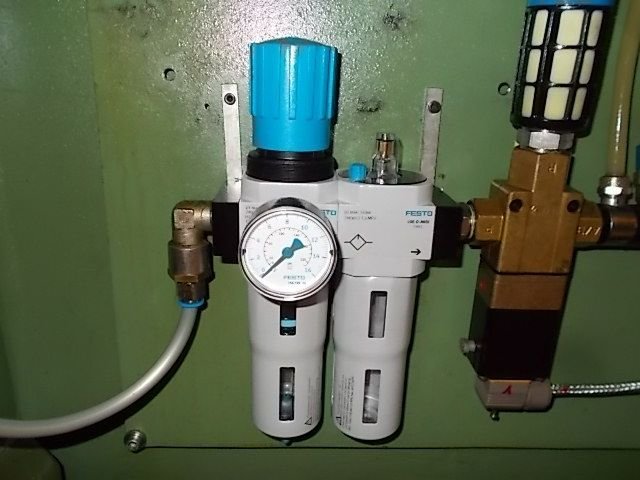
Die Wartungseinheit bei der Speisung hat eine grosse Menge Luft durch Undichtheit verloren. Diese wurde ersetzt.
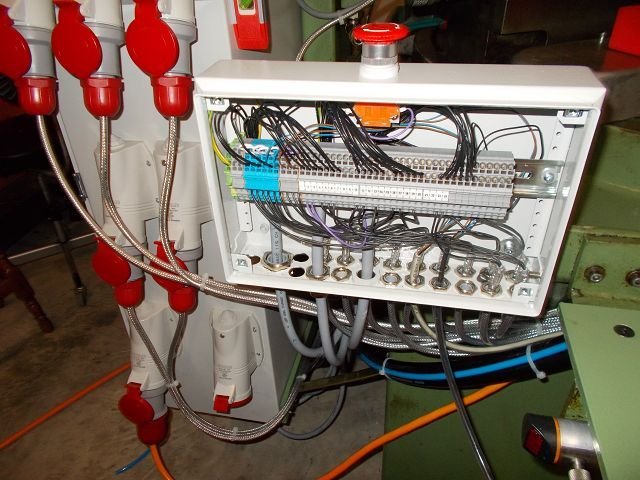
Diese Sammel Kabel Box wurde angeordnet, um bei Störungen nicht immer den Elektroschrank öffnen zu müssen. Auch alle Kabeleintritte von unten, dass bei der stark mit Öl betätigten Funktionen der Öleintritt nicht möglich ist, welche nun unter die Einheiten versetzt ist.
6.b Hydraulik
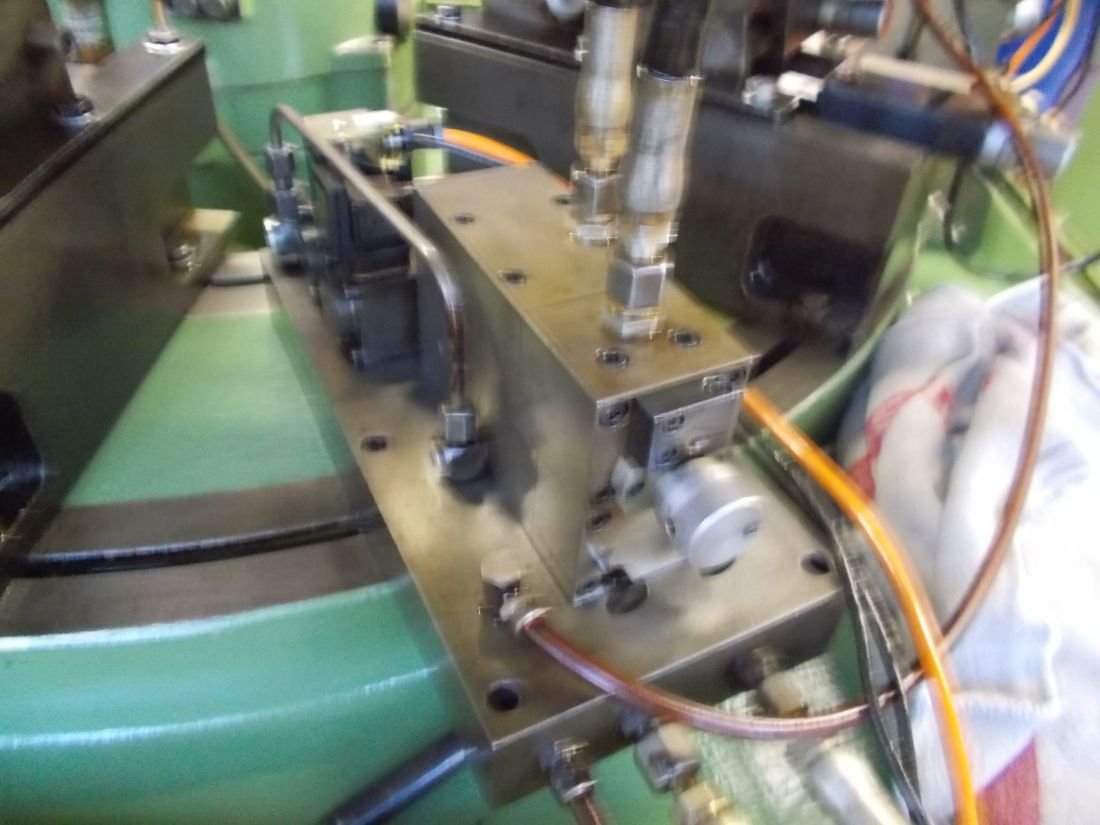
Die Einheit noch am alten Standort. Diese ist neu hinten an einem Zentral Punkt angeordnet.
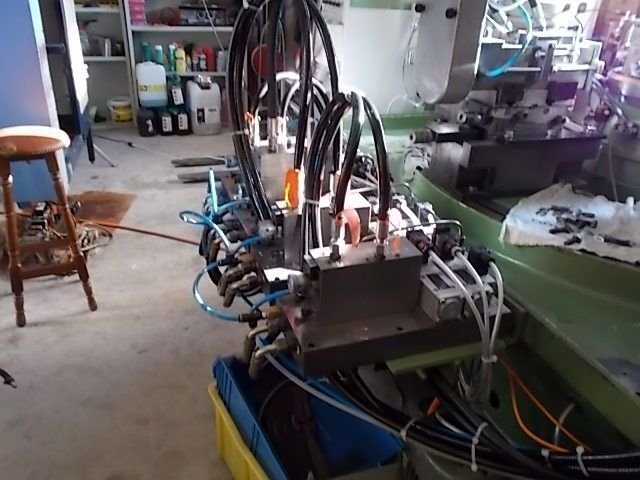
Der neue Platz der Hydraulik, alle hinten zusammen auf einer Befestigungs-platte.
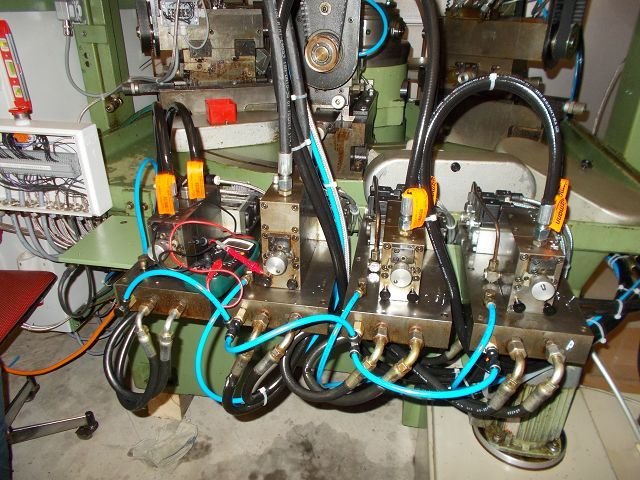
Hier die Hydraulik Einheiten von hinten.
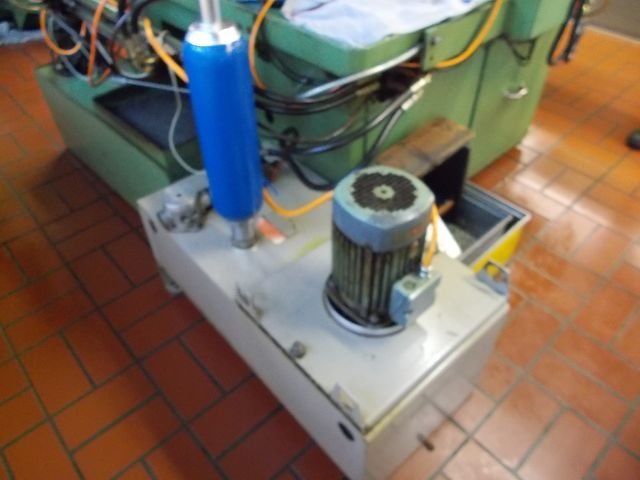
Das Hydraulik Aggregat mit Druck Speicher ist gut demontierbar, auch für den Unterhalt und die Reinigung steckbar.
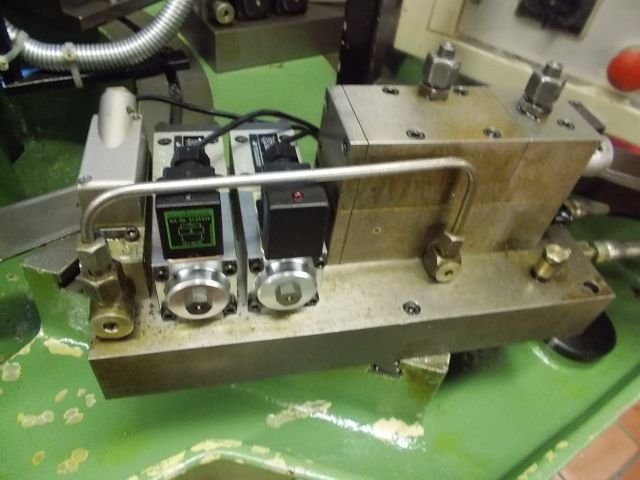
Dieses Steuer Ventil ist für die Einheiten, um sie vor und zurück zu bewegen. Ganz links ist der Druckschalter. 2. von Links ist das Ventil für die Vorfahrt. Das dritte von links war, um den Druck bei der Nichtbetätigung, d.h. Stillstand zu entlasten.
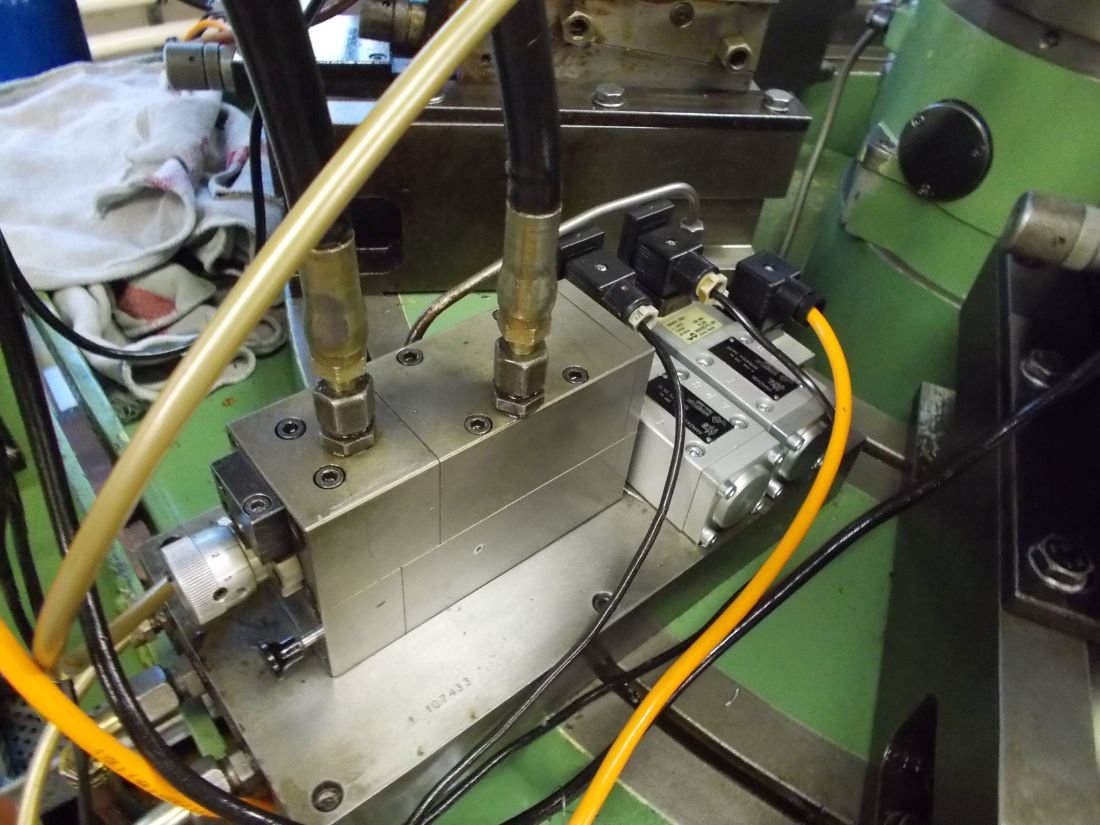
Diese Steuerblock hat die Aufgaben den Weg wie viel Eilgang und wie viel Verfahrweg im Kriechgang zu regulieren. Einerseits der Weg, anderseits aber auch die Vorschubgeschwindigkeit für den Kriechgang.
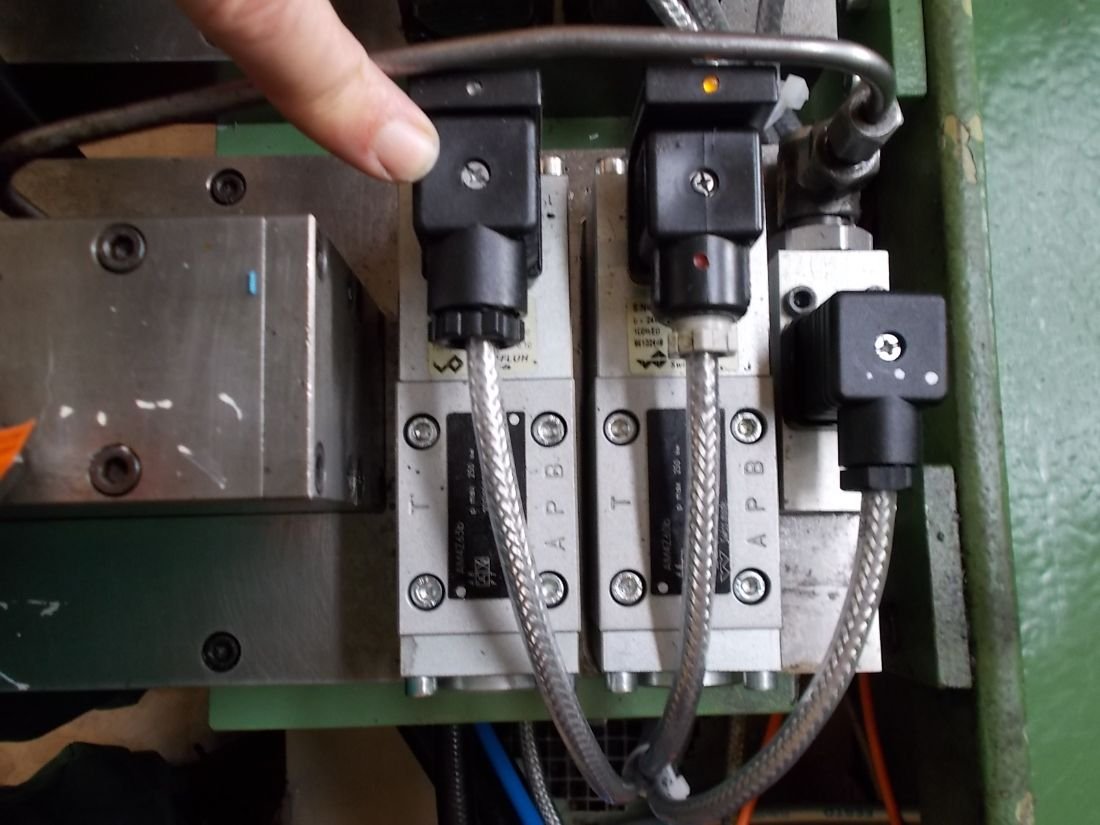
Ventile, die für alle 5 Einheiten in der Anordnung der Einheit sind.
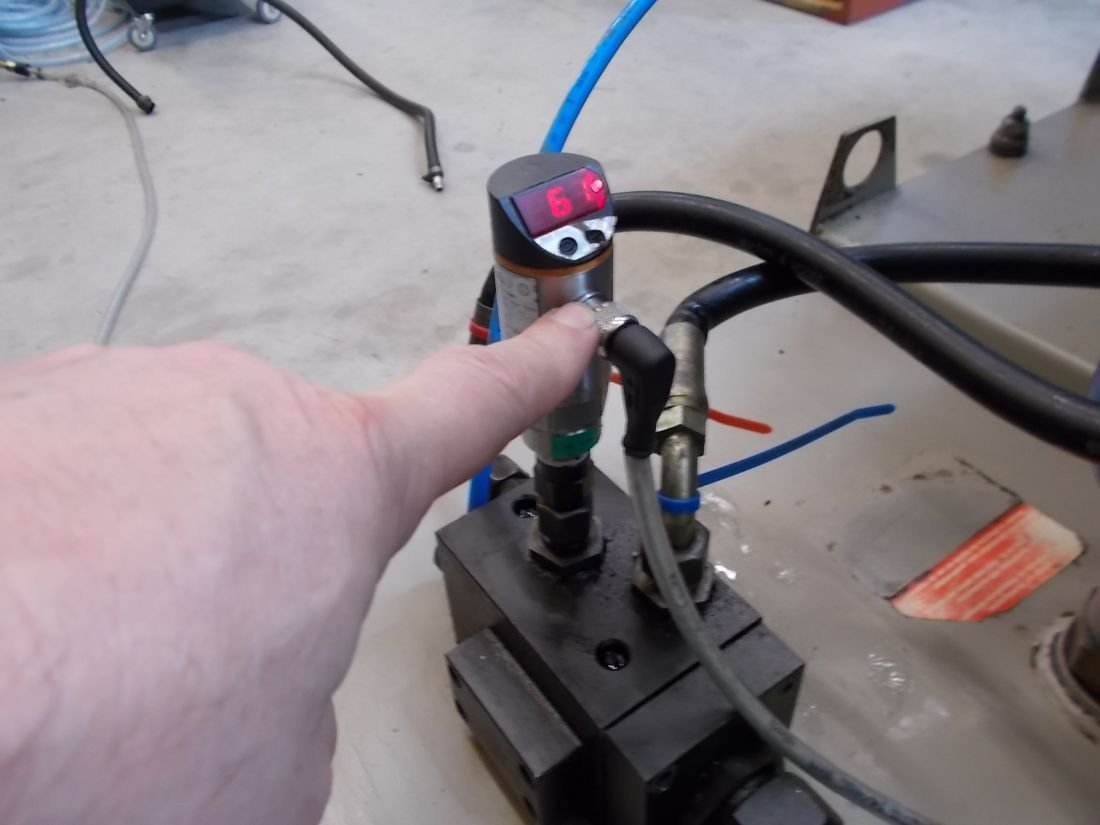
Druck Schalter an der Hydraulik angeordnet, mit Anzeige.
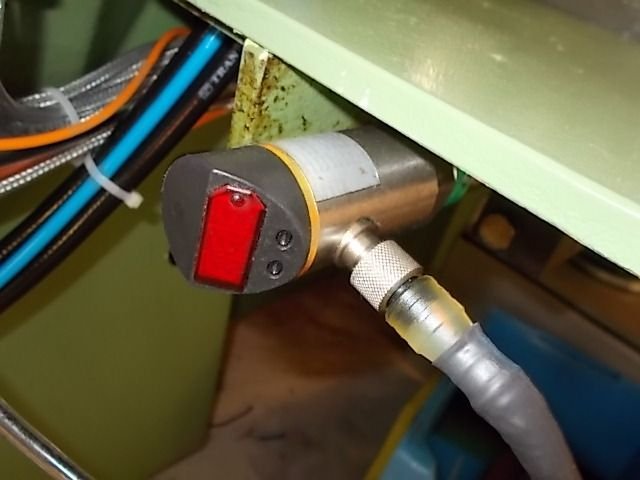
Druckschalter, um alle Einheiten hinten zu melden. Das war uns zu unsicher. Wir haben an jede Einheit ein Schalter Annäherungs Schalter vorne und ein Berührungsloser Schalter hinten montiert, dass die 100% Betriebssicherheit gewährleistet ist. Mit dem Sammel Druckschalter war es nicht sicher genug.
6.c Panel / Steuerung mit HMI
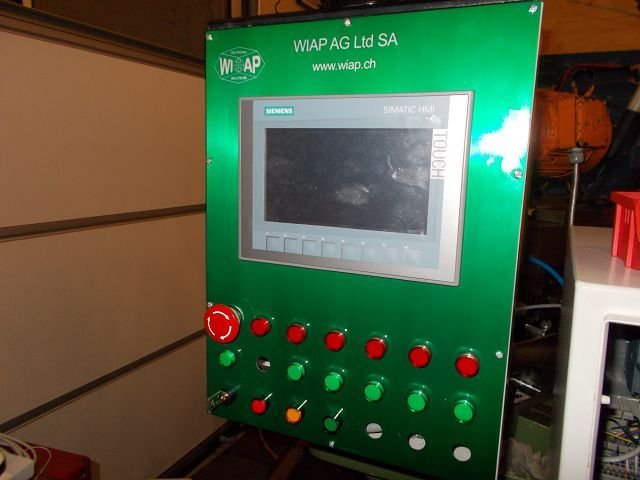
Panel im Rohaufbau.
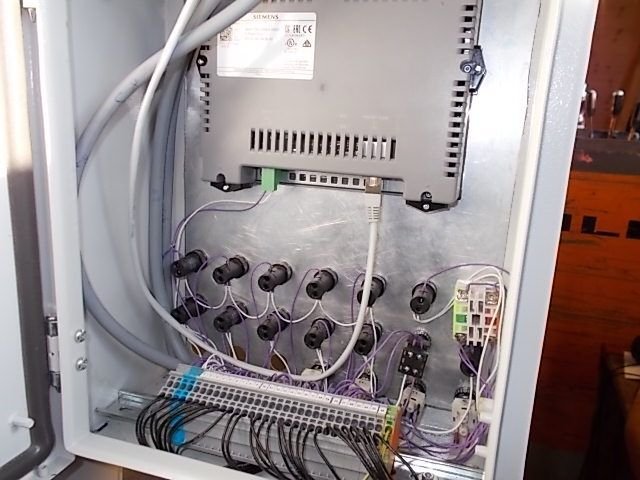
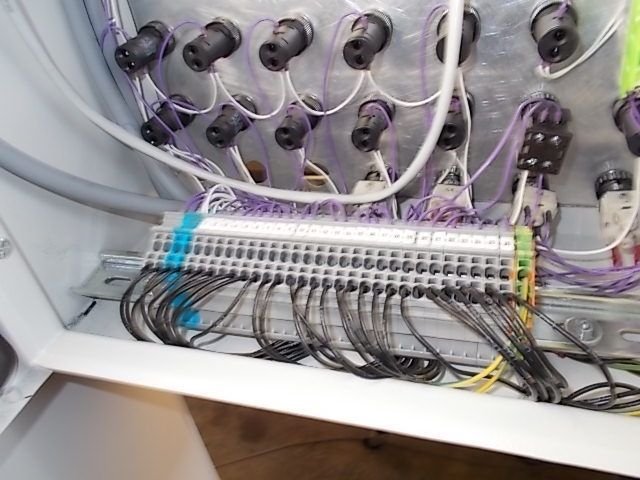
Panel von hinten in der Vorbereitung.
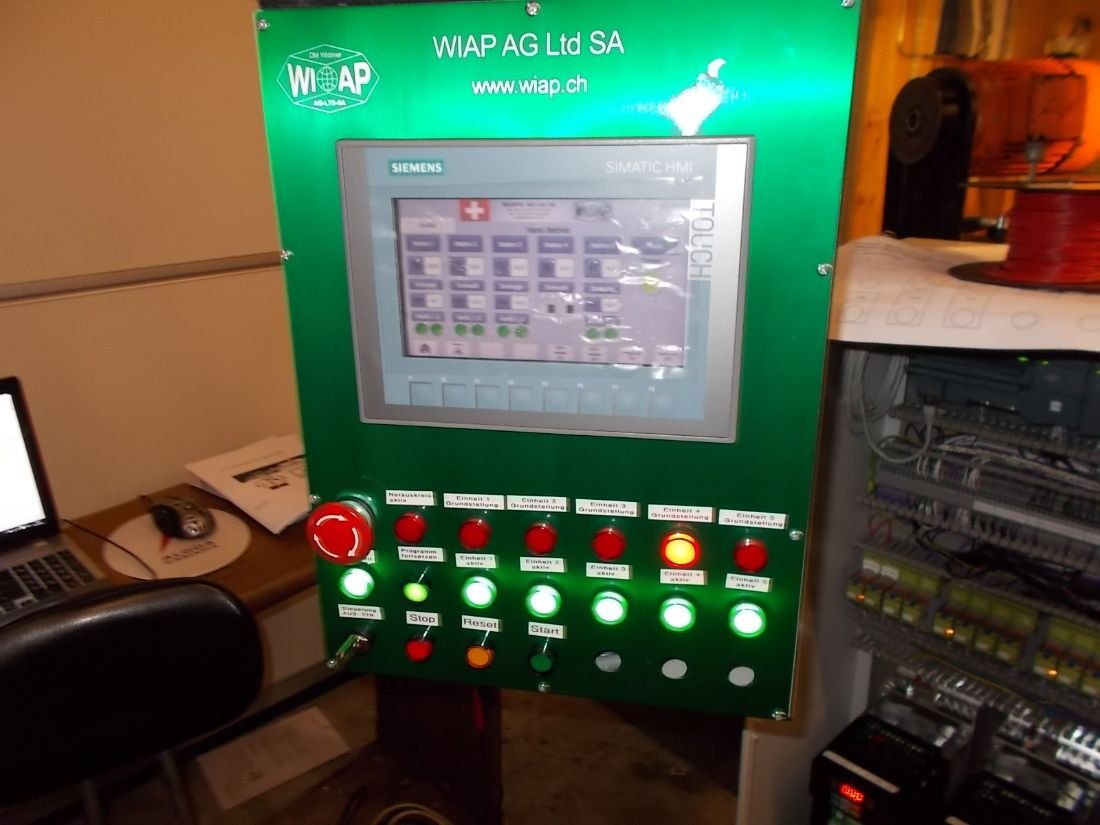
Panel mit den Lampen. Obwohl das HMI ohne zusätzliche Lampen arbeiten könnte, haben wir ein paar eingebaut. Dadurch hat es der Operateur um einiges einfacher.
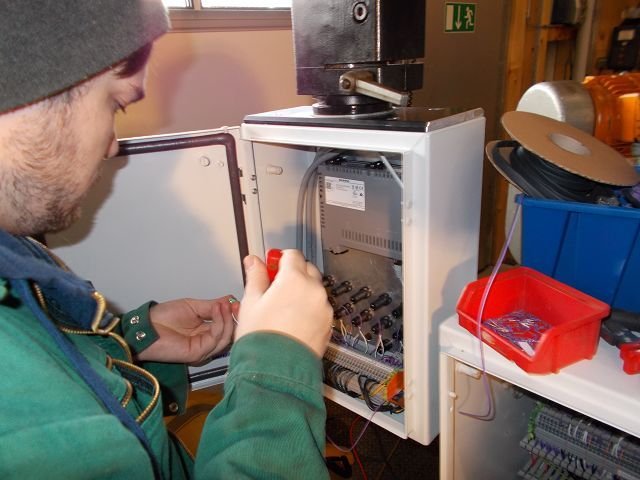
Sven Widmer beim Verdrahten des HMI Panels.
Das Panel in der Endmontage Phase.
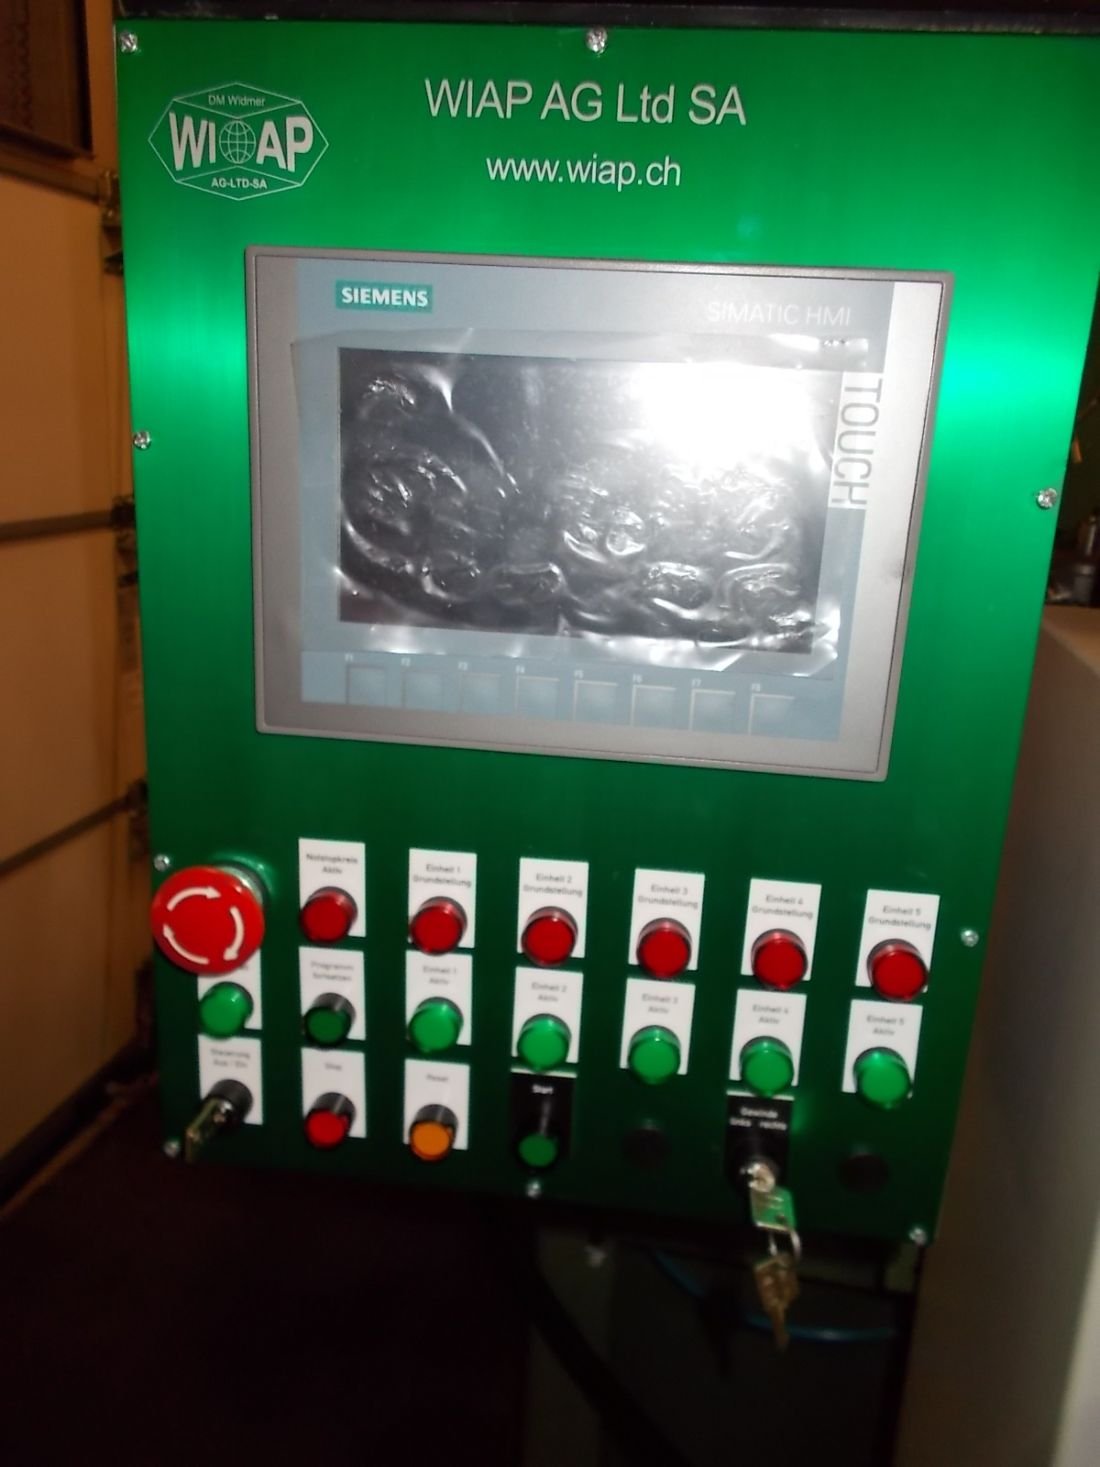
Bald fertiges Panel der Maschine.
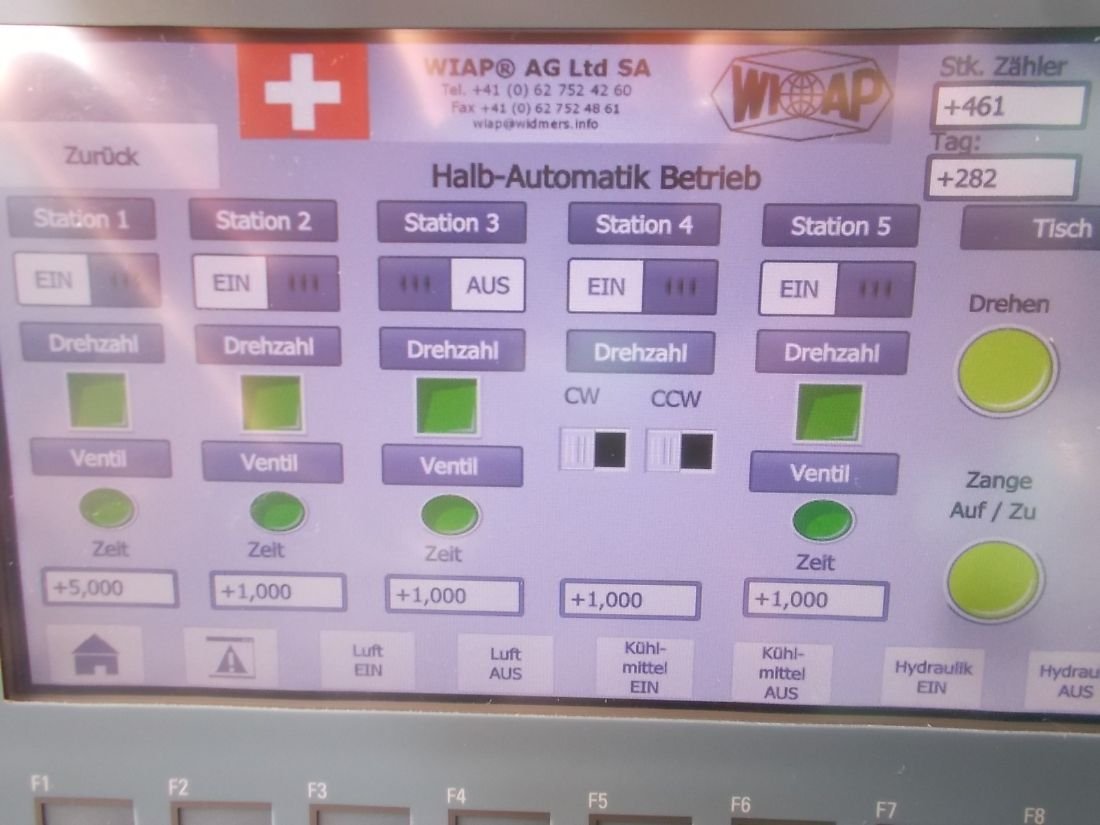
3 Grundbilder der Maschine: Hand, Halbautomat und Automat, einfach für den Operateur, für eine sichere Handhabung.
6.d Externes Bedienpanel
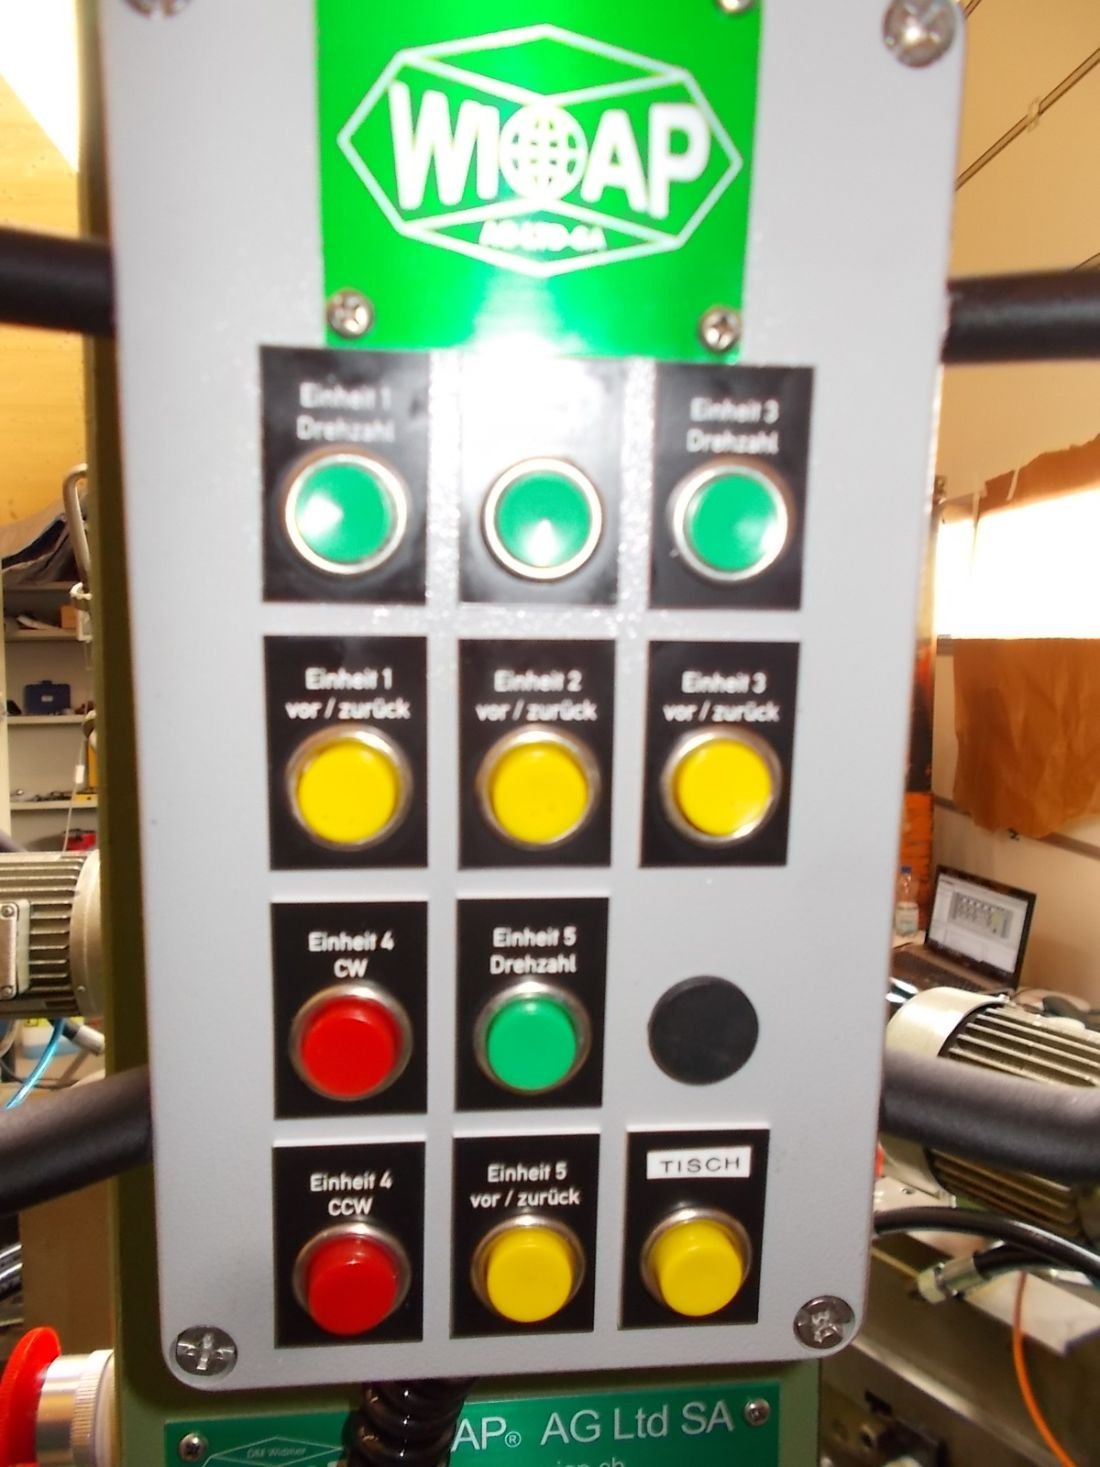
Externes Bedienpanel mit vorstehenden Griffen, damit es beim Runterfallen nicht die Tasten beschädigen kann.
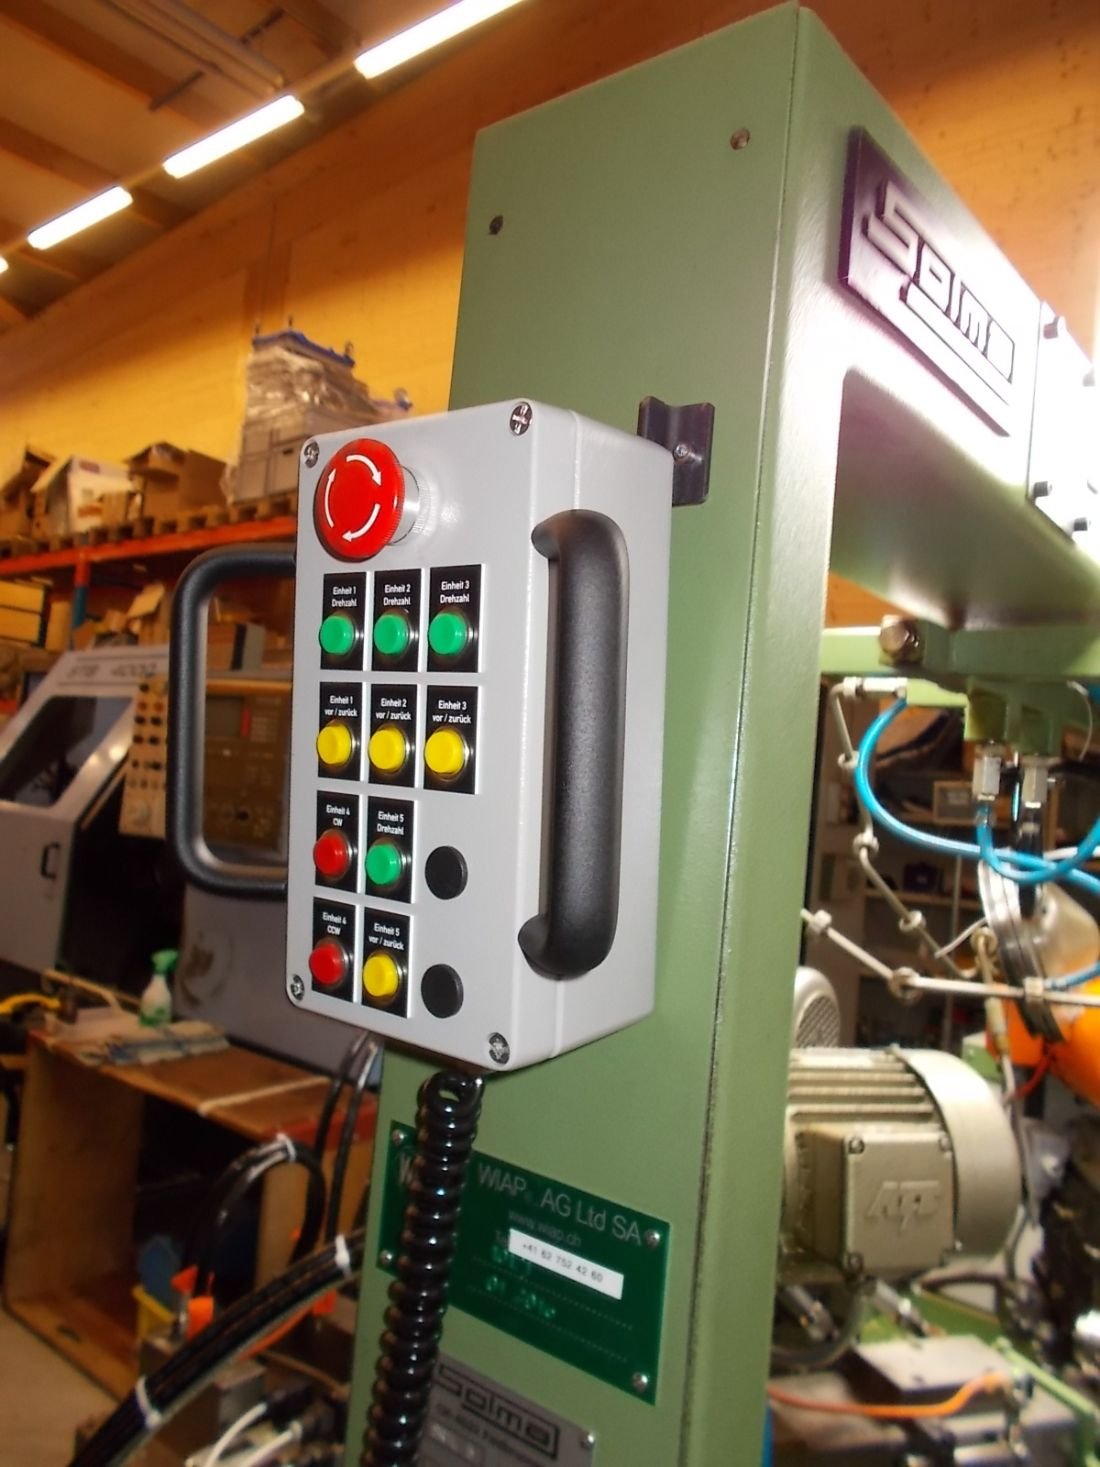
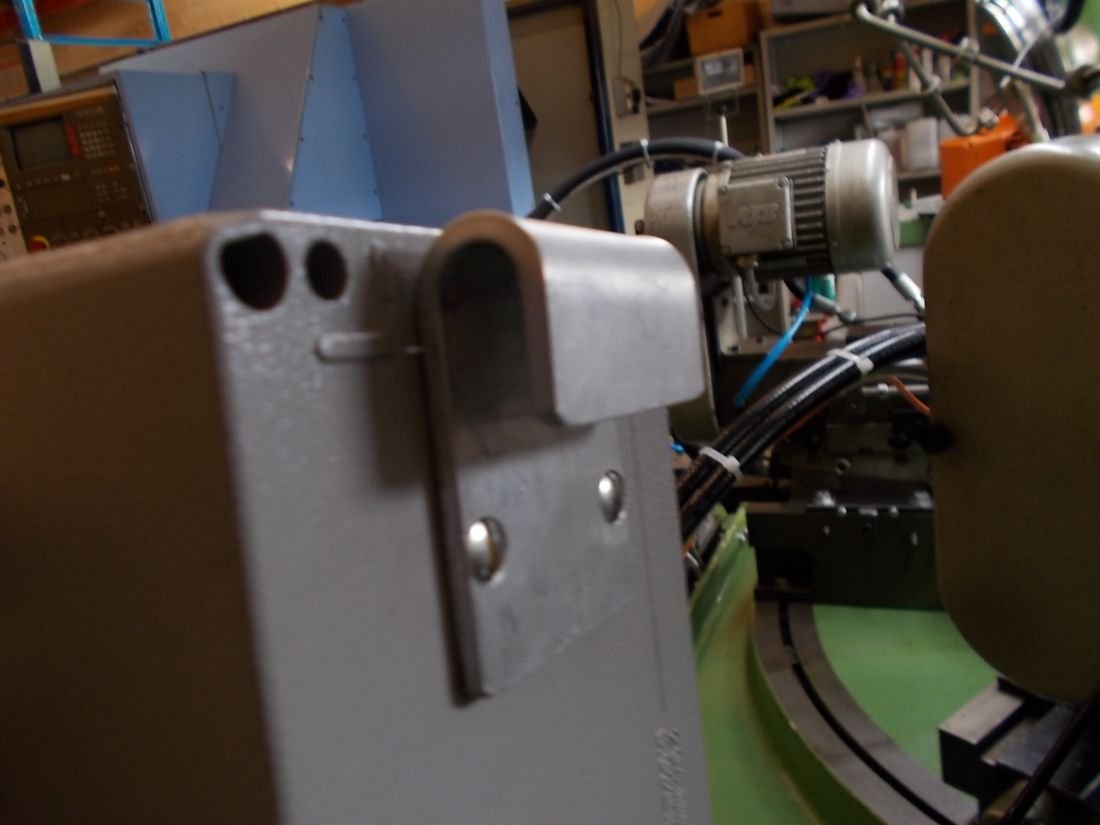
Befestigungshacken des robusten Aluminium Panels.
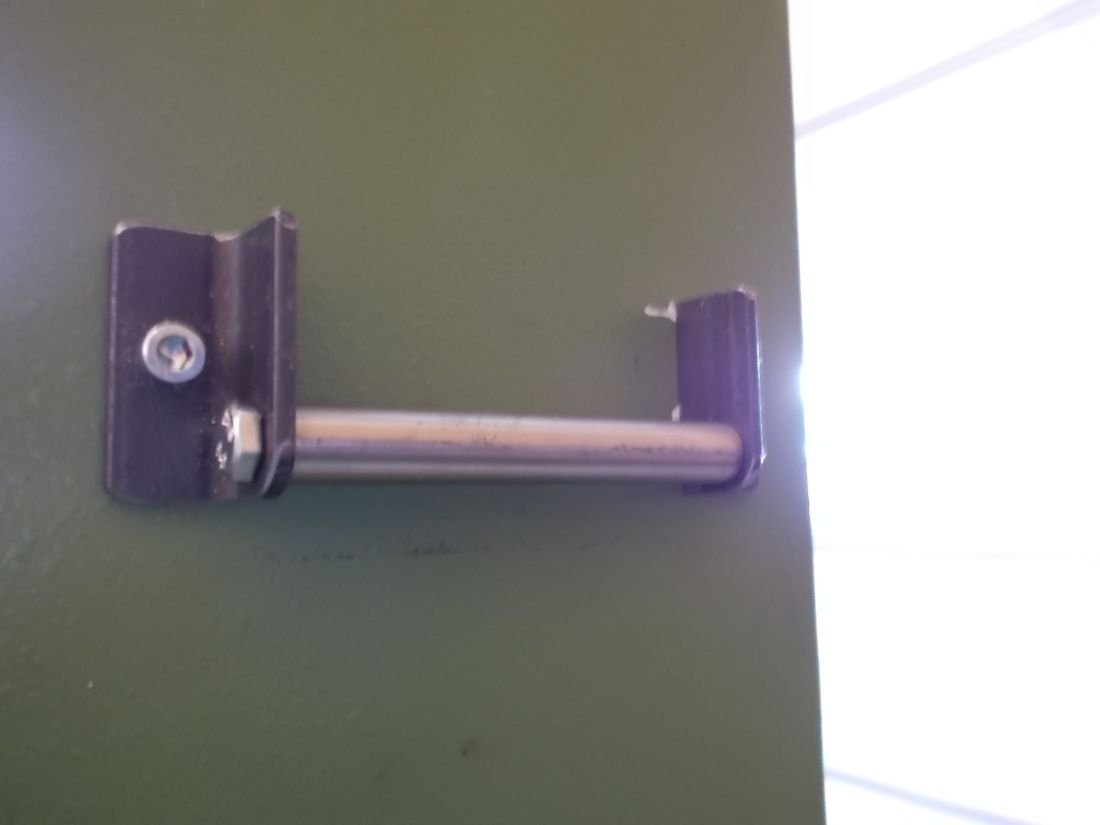
Mehrere Befestigungsorte für das externe Panel, dass der Operateur eine Auswahl hat.
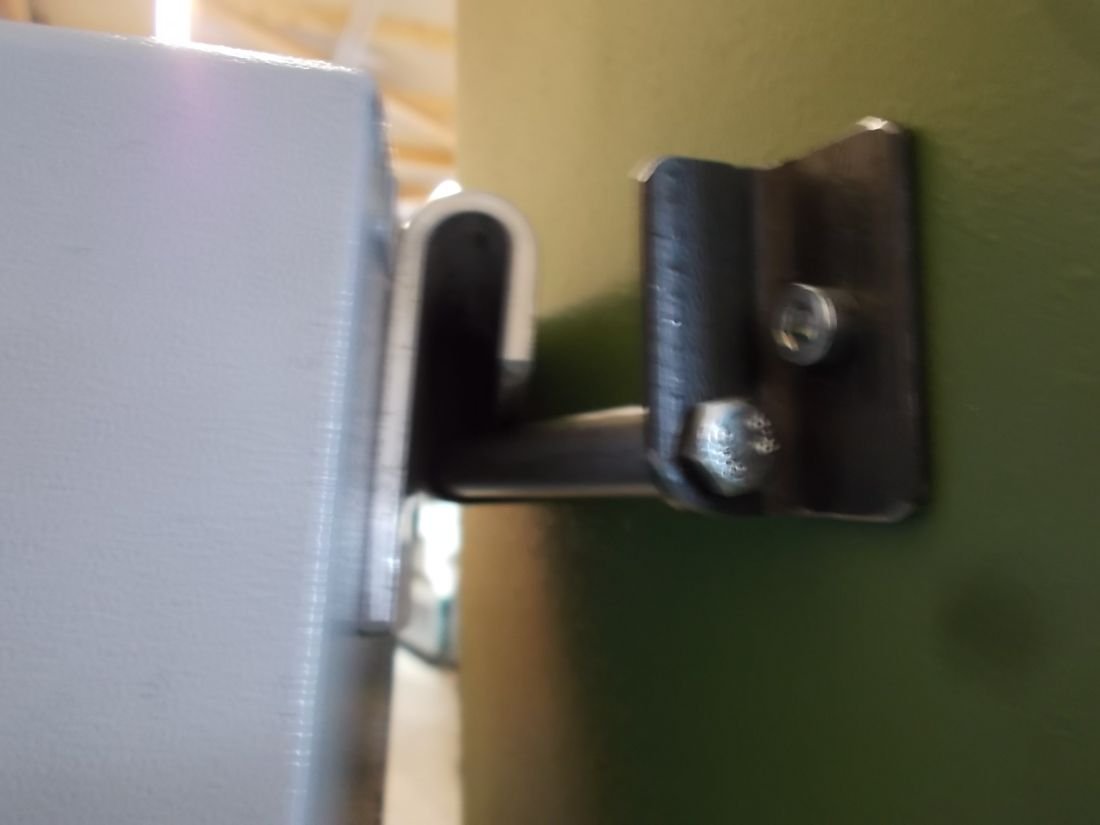
Der Haken.
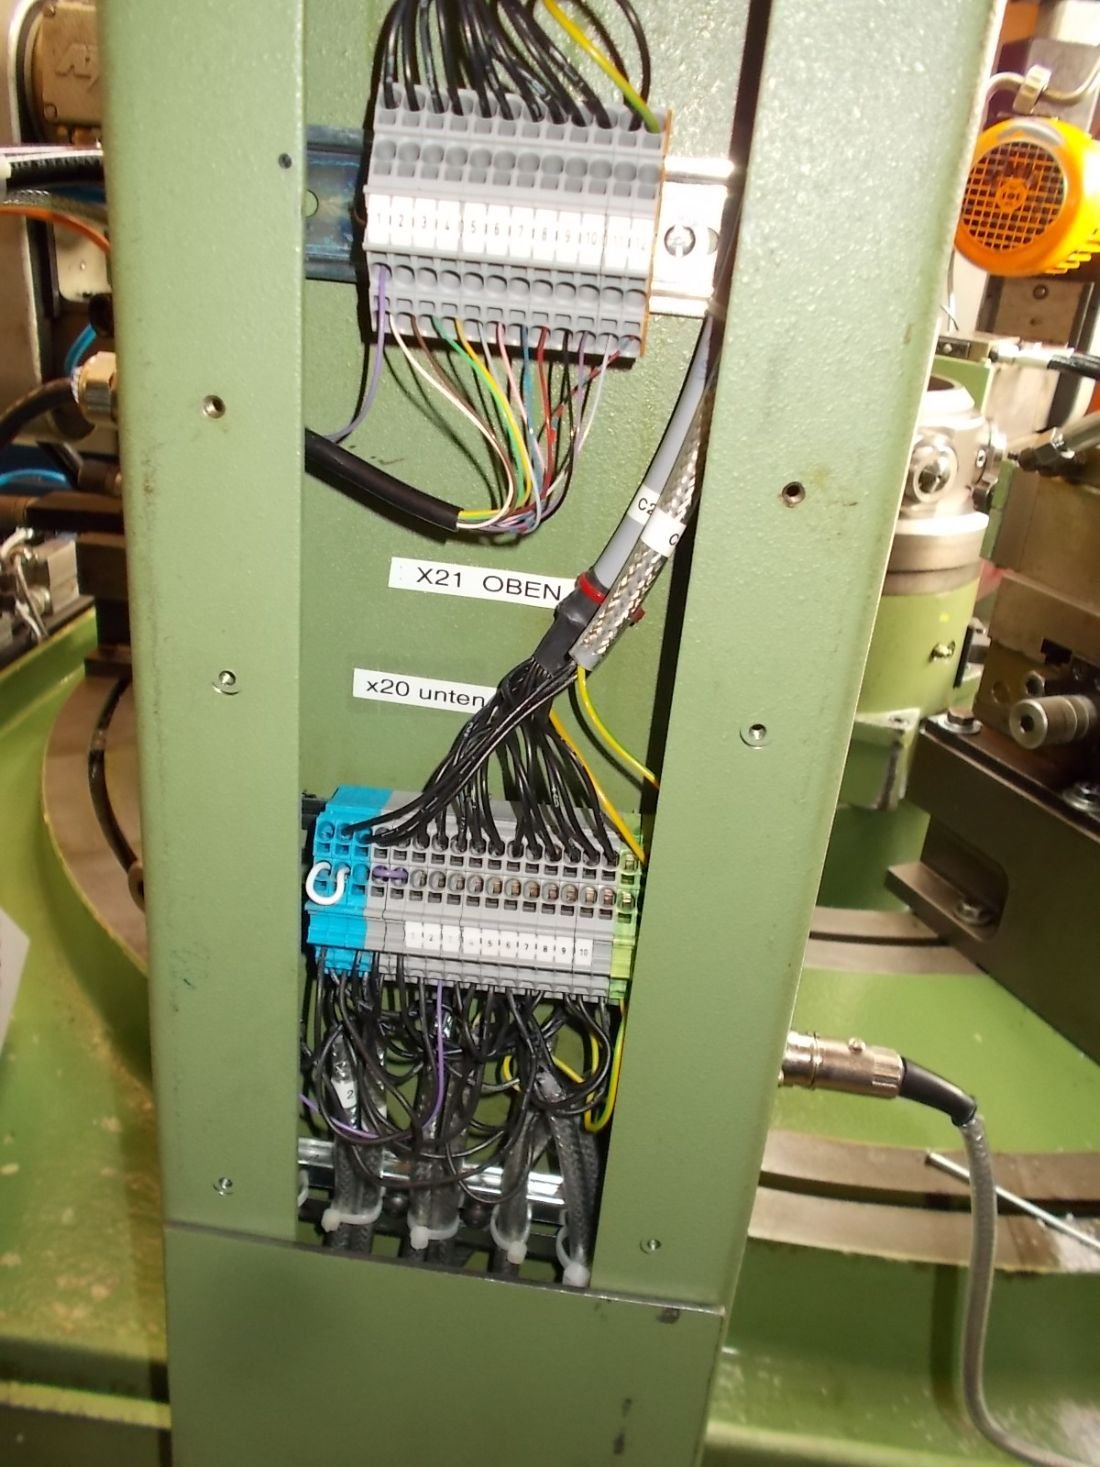
Auf der Seite der Säule mit den Klemmen für das externe Panel. So, dass beim Kabelbruch, ohne löten zu müssen, das Kabel schnell ersetzt werden kann.
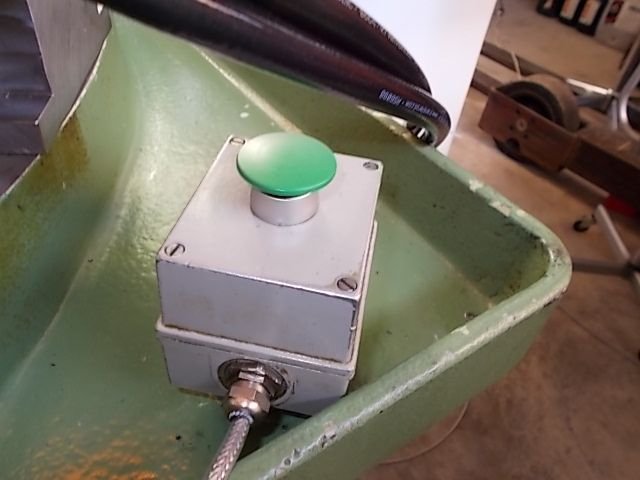
Externe Start Taste für das neue Starten nach dem Werkstück entnehmen und neu einlegen, Takteinheit.
6.e Elektroschrank
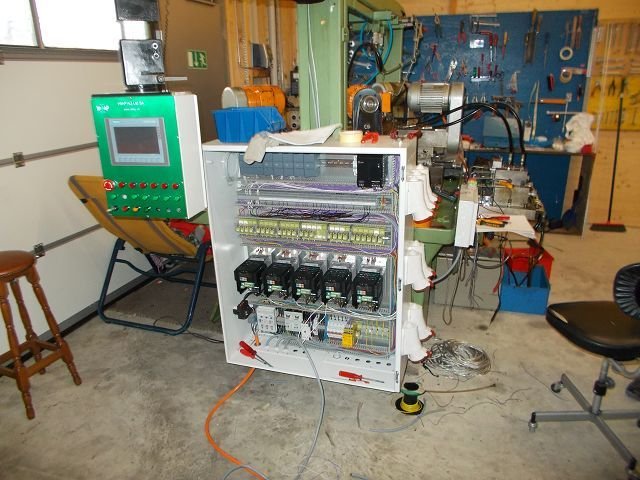
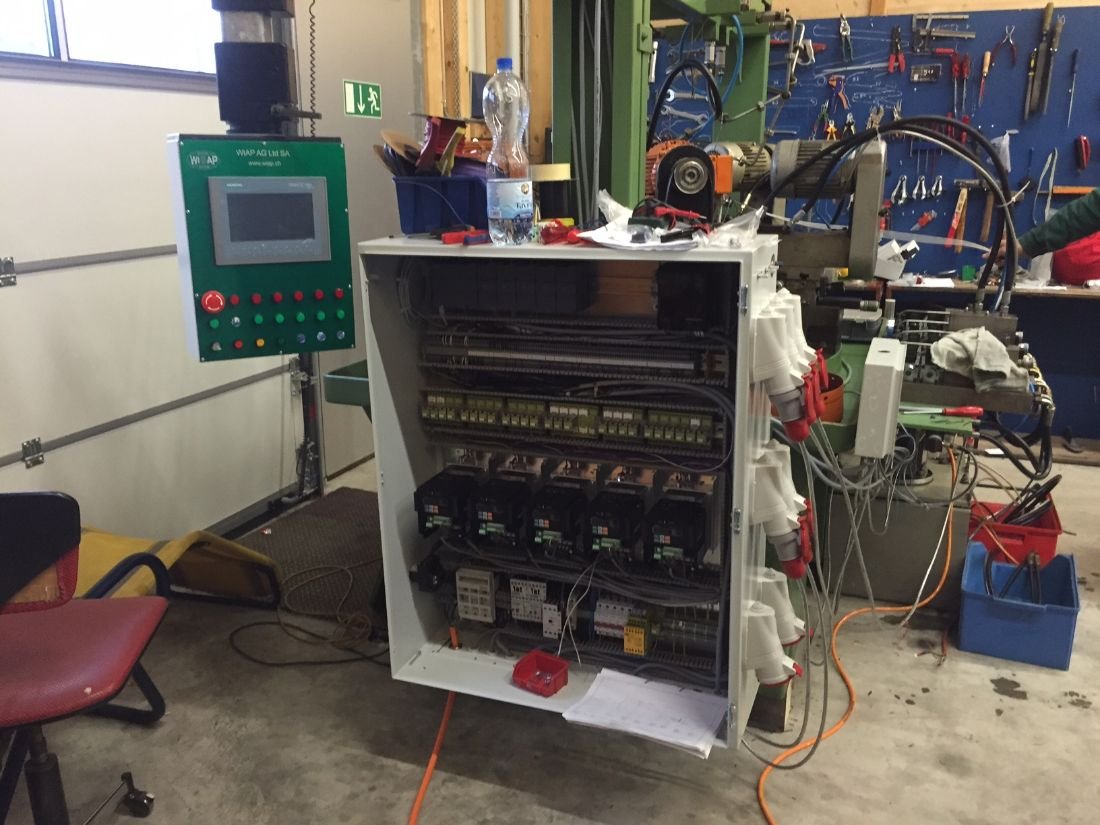
Der alte Elektroschrank war unter der Maschine eingebaut. Der Schrank war jedoch voll Öl, sowie sehr schlecht zugänglich am Boden. Daher haben wir den Schrank extern platziert. Jedoch kompakt an der Maschine befestigt.
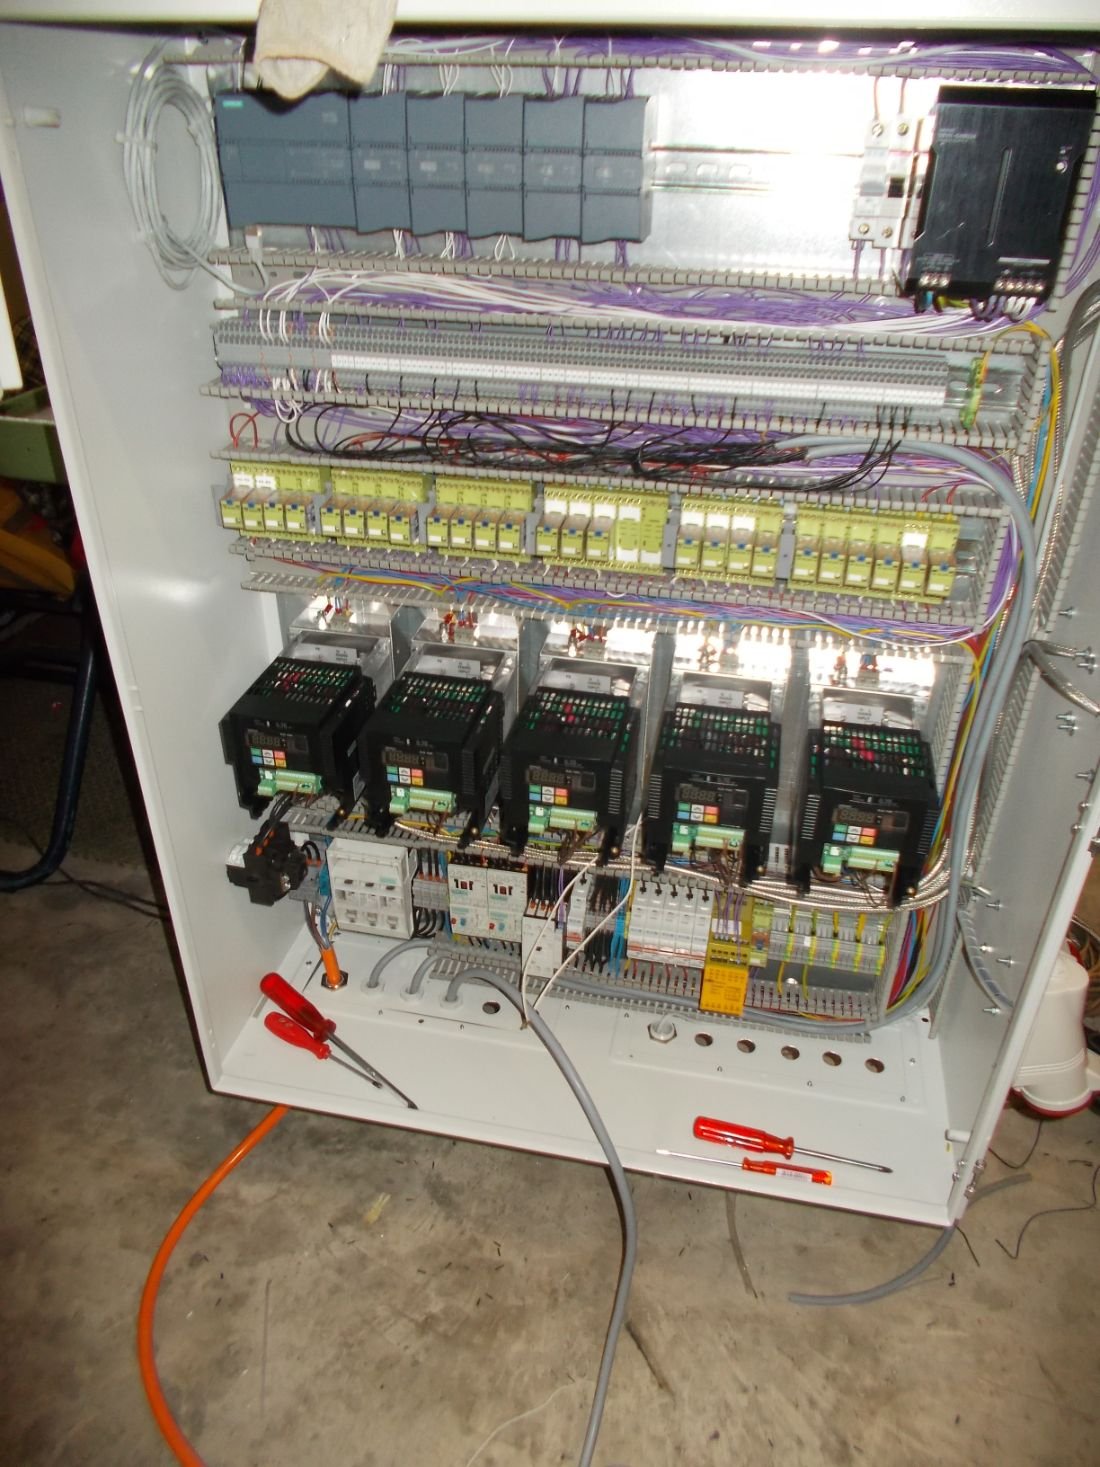
Für alle Motoren der Einheiten haben wir anstelle mit Schützen gleich 5 St. Frequenzumformer a 0.75 KW eingebaut, welche stufenlos reguliert werden können. Von 0 bis 70 Hertz, nach Wunsch auch bis 100 Hz möglich. D.h. doppelte Drehzahl. Oben ist die S71200 angeordnet.
Einspeisung unten links.
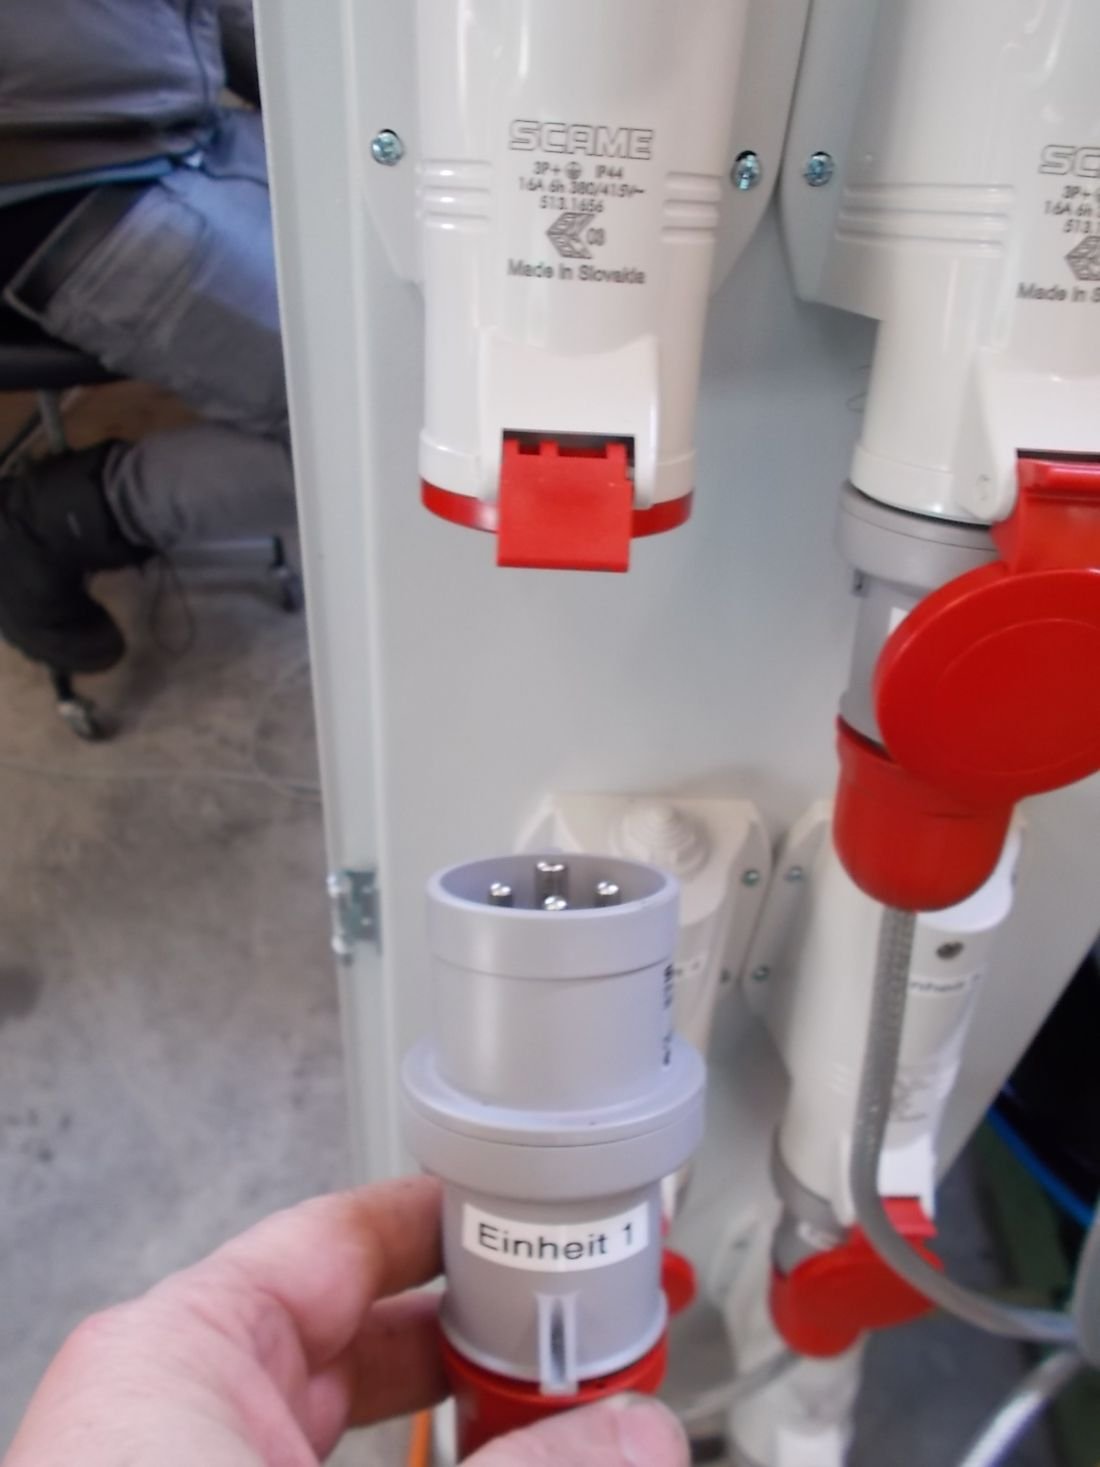
Jede Einheit hat einen eigenen Stecker. Damit jede Einheit einzeln demontiert werden kann. Dadurch besteht keine Gefahr für den Operateur, da die Einheit durch das Ausstecken des Steckers sicher vom Netz getrennt ist.
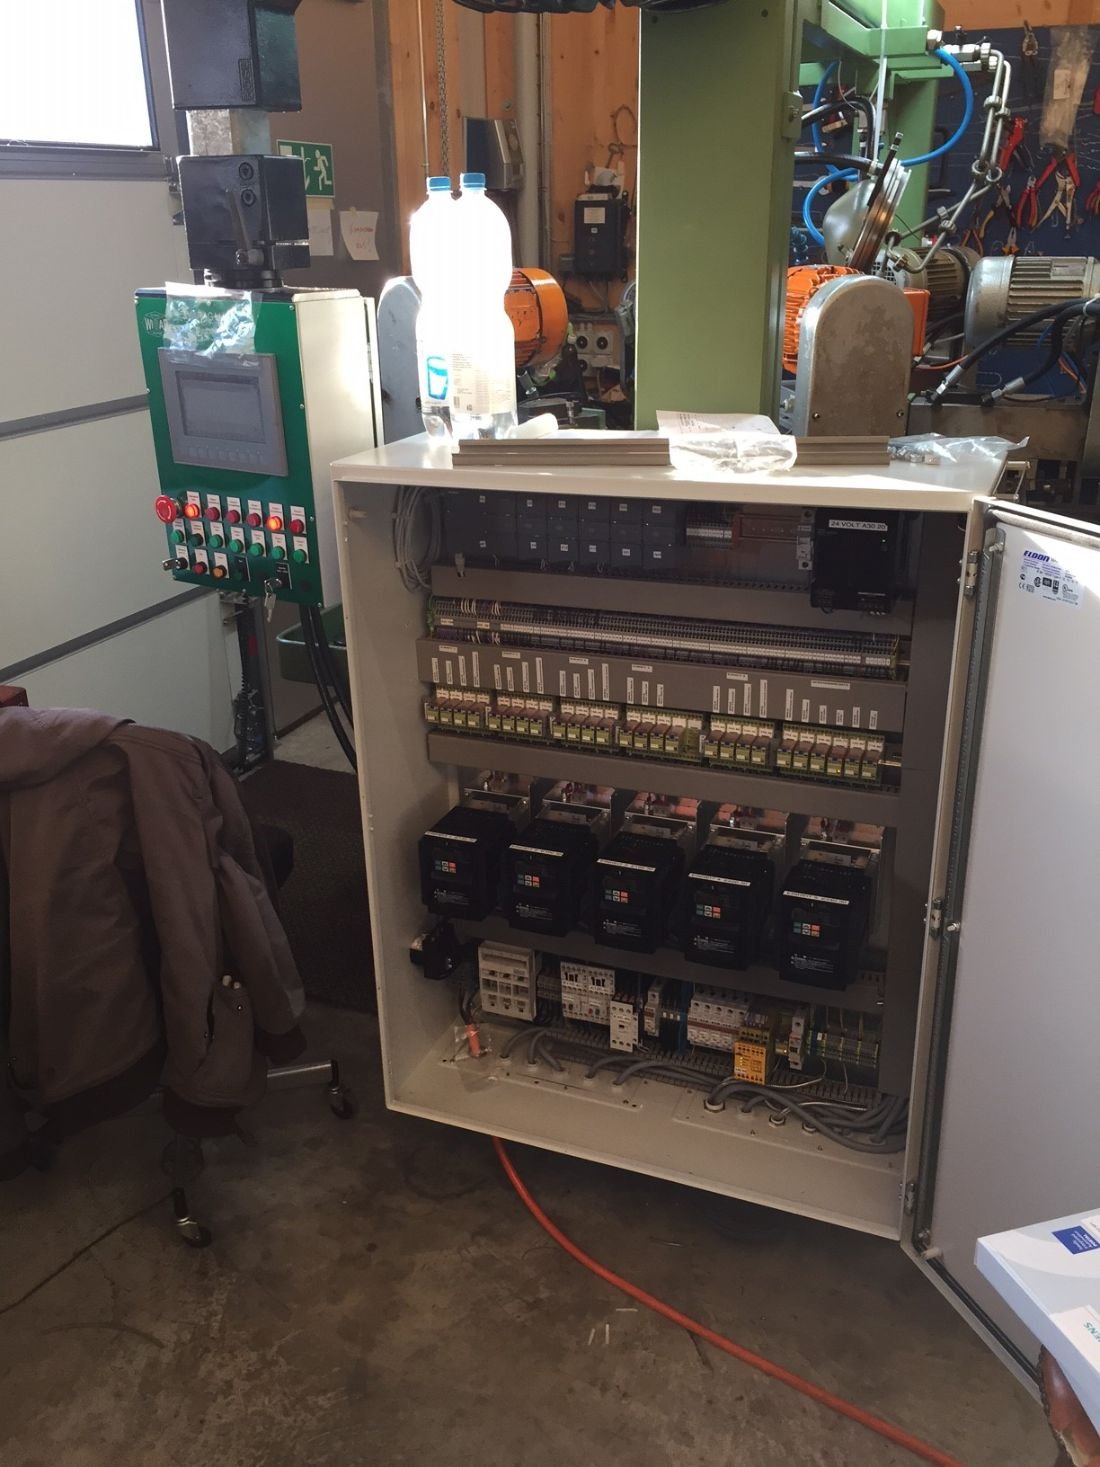
Alle Relais sind am Kabelkanal noch zusätzlich angeschrieben, dass bei der Fehlersuche auch ohne Elektroschema erkennbar ist, was für was ist. Alle Funktionen gehen über Relais, so dass alles auch von extern angewählt werden kann. Sollen Fehler in der PLC nicht sofort erkannt werden, kann auch vom Operateur schon eine Vordiagnose ohne Elektroniker gemacht werden. D.h. erkennen, ob die Fehlerquelle elektrisch oder mechanisch ist.
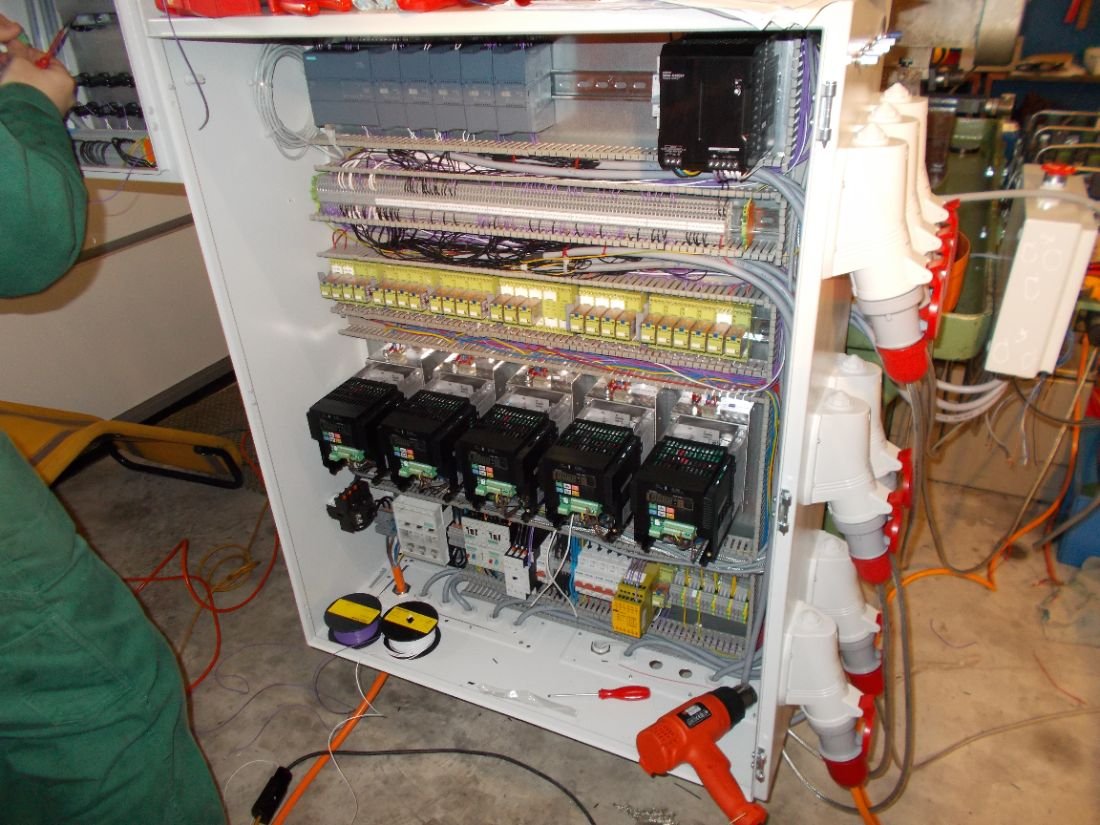
Auch hier alle Kabeleintritte von unten, damit kein Öl in den Schrank kann.
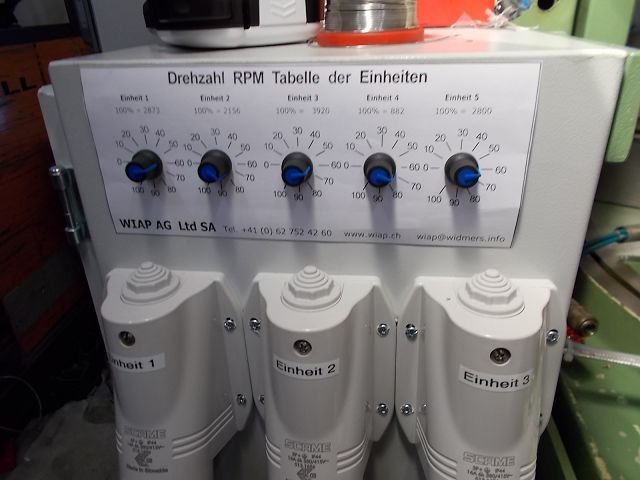
Alle Einheiten können stufenlos, einzeln die Drehzahl reguliert werden. Damit ein einfaches Verstellen durch Dritte nicht unbeabsichtigt möglich ist, haben wir ein Plexiglas über die Drehknöpfe montiert.
6.f Besonderes u.a. Einrichten der Maschine
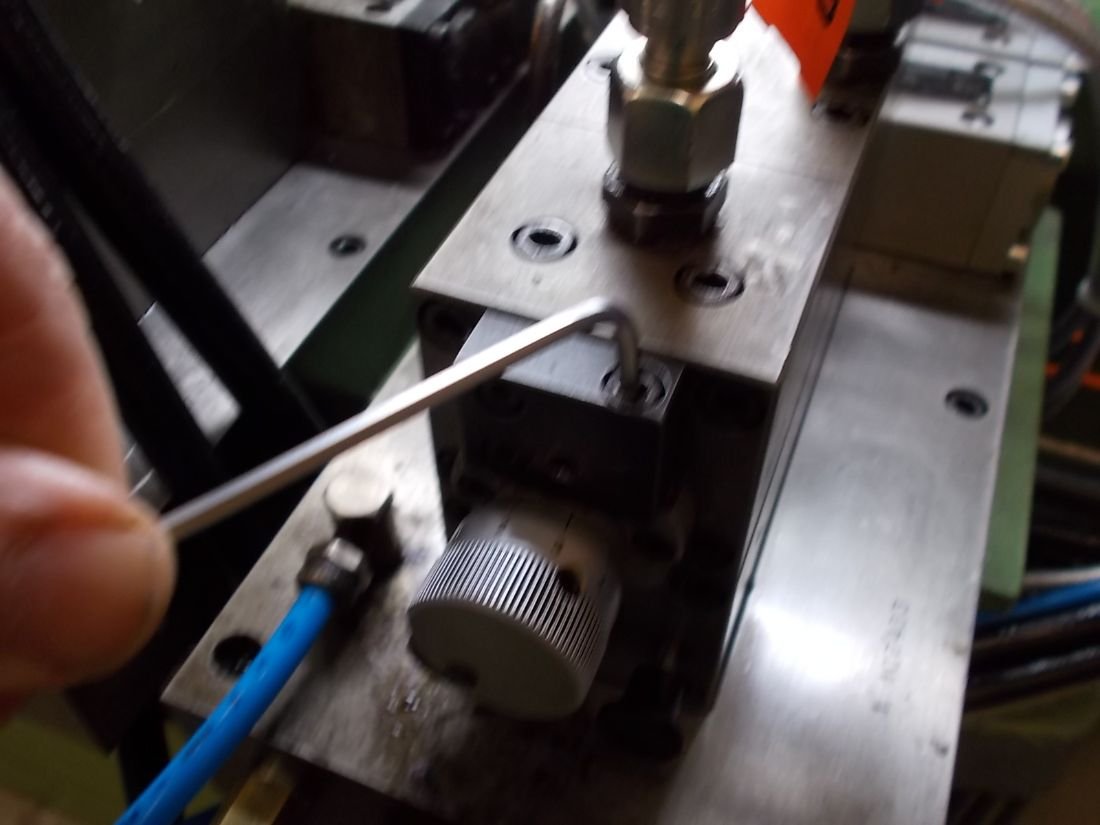
Die Hubverstellung, wie weit eine Einheit im Eilgang fährt, kann mit der Regu-lierung verstellt werden. Vorgehen 1. Die Arretierschraube lösen.
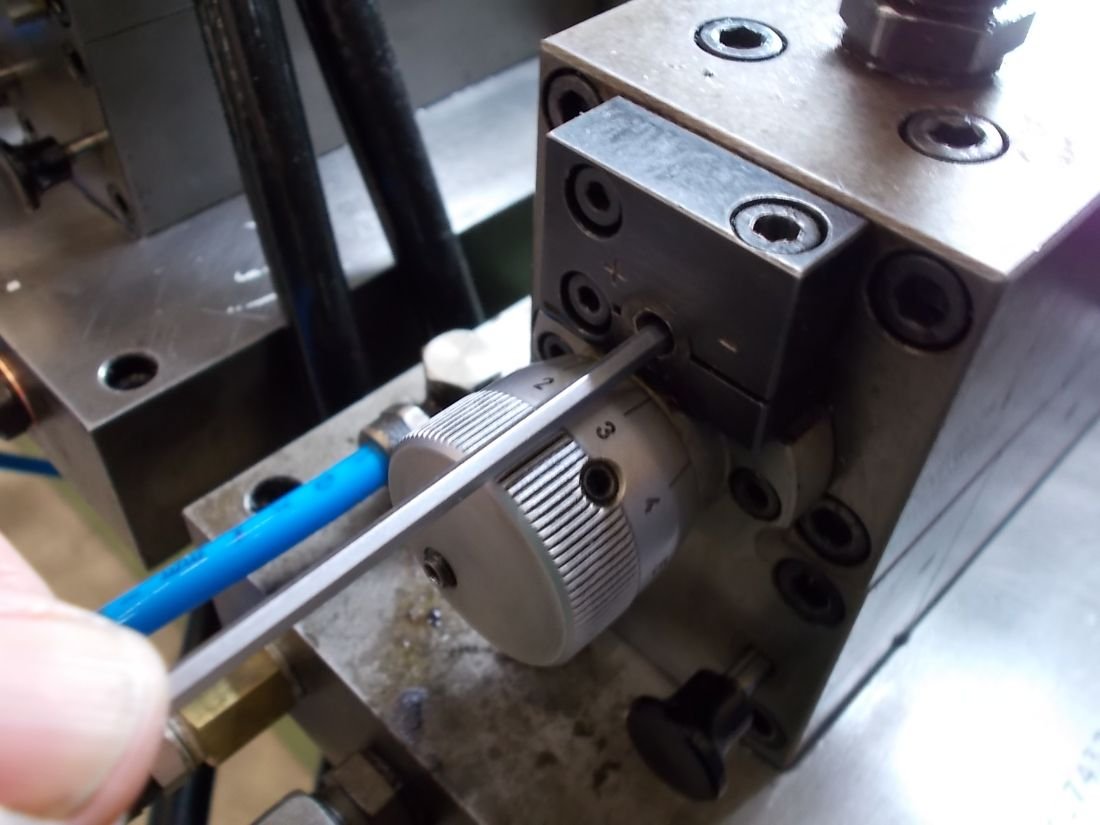
Vorgehen 2. Mit dem Inbus die Verstelleschraube verdrehen. Eine Umdrehung ist ca. 1 mm. Mit der Schraube wird der Eilgang und Weg bestimmt. Die Ein-heiten 1, 2 und 5 haben 20 mm Hub. Die Einheit 3 hat 40 mm Verfahrweg. Die Einheit 4 schaltet mit verstellbaren Schaltern vorne und hinten ab für die Gewinde Einheit.
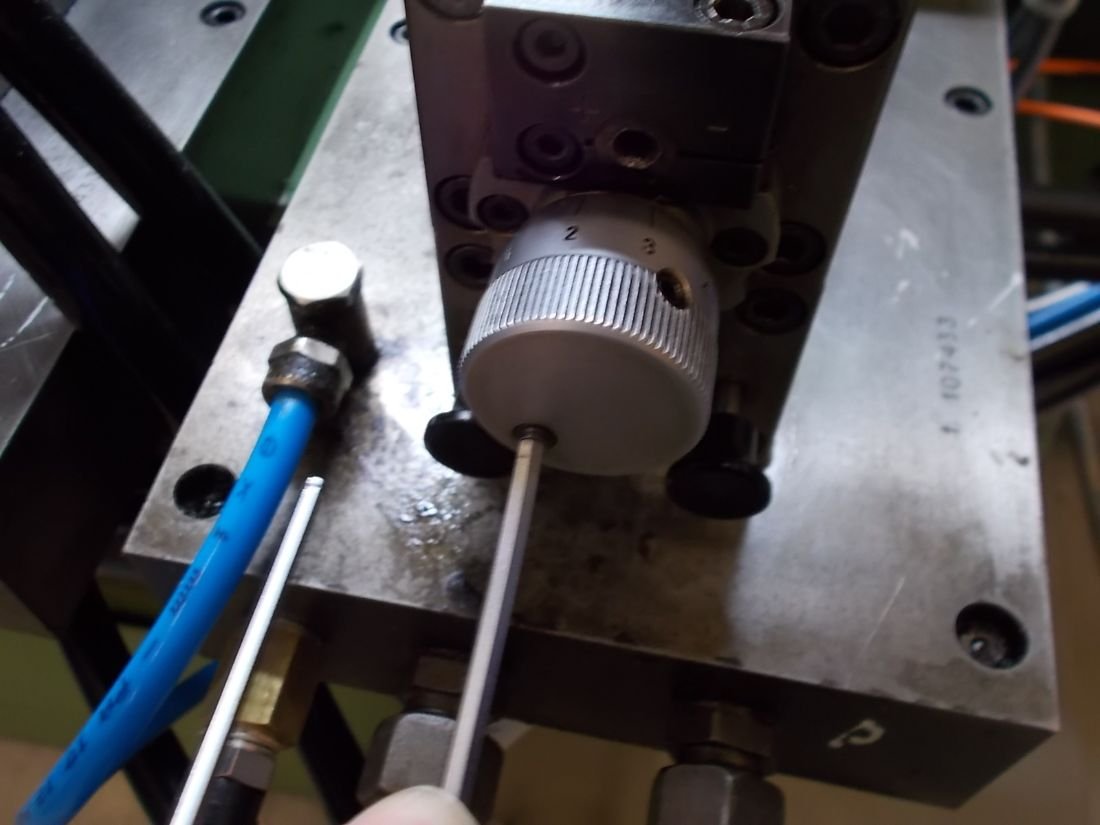
Für die Geschwindigkeit des Bearbeitung Vorschubes werden diese Schrauben verdreht. Auch diese Schraube hat eine Arretierschraube gegen unbeab-sichtigtes Verdrehen. Diese muss immer vor der Verdrehung gelöst werden.
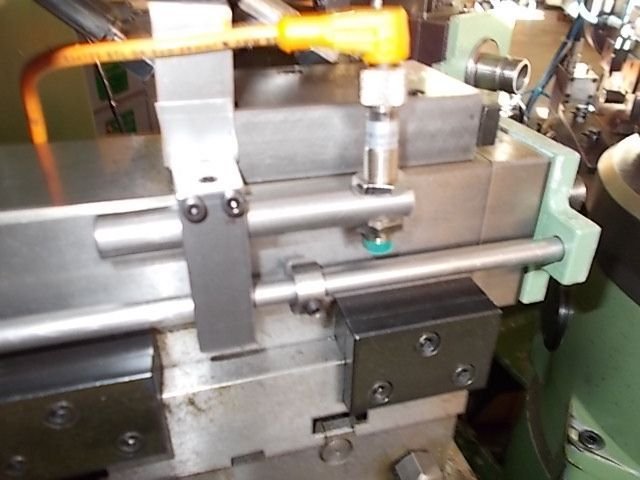
Die Einheit 1,2,3 und 5 hatten vorne keinen Positionsschalter. Dass diese mit einer Ausschneide Zeit arbeiten können, haben wir dieses Schalgestänge konstruiert, hergestellt und installiert, dass wenn der Schalter vorne die Ein-gaben Zeit am Panel meldet, warten, um ein Ausschneiden zu ermöglichen. D.h. diese Schalter müssen nie eingestellt werden, weil der Hub konstant 20 oder 40 mm ist und nur der Umschalt Punkt von Eilgang auf Vorschub mit einer Schraube gemäss Bild verstellen werden kann.
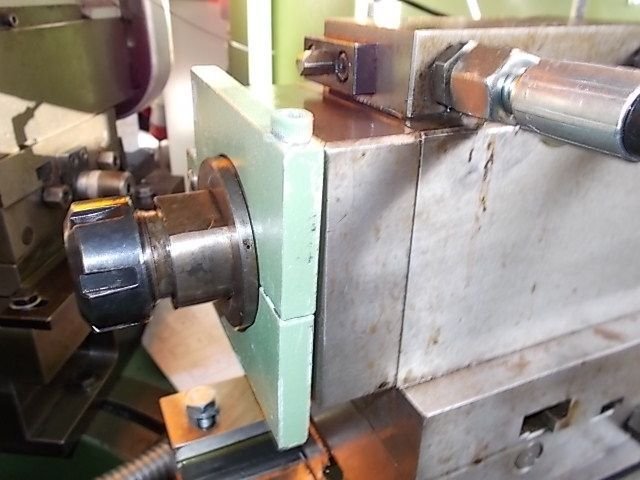
Dieses Schaltgestänge Konstruktion haben klemmbar konstruiert, dass bei der Hubeinheit Reparatur auch die herkömmliche Zugänglichkeit gewähreistet ist.
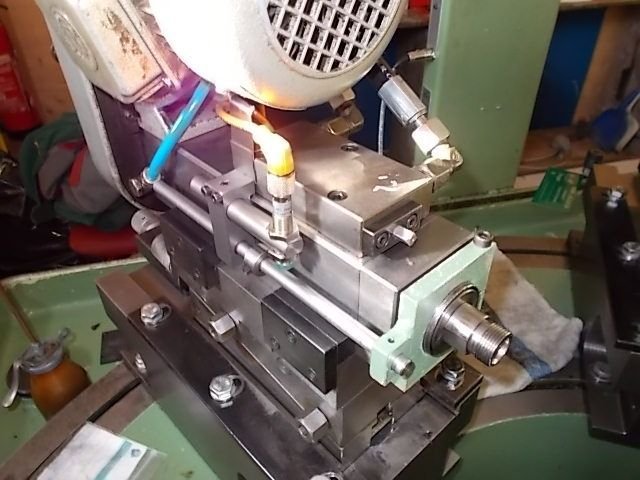
Ansicht der Hubeinheit von oben. Dass die Einheit hinten ist, konnten wir das alte Signal verwenden und mussten kein zusätzlicher Schalter montieren. Was aber auch kein Problem gewesen wäre. Die Vorbereitungen sind vorhanden.
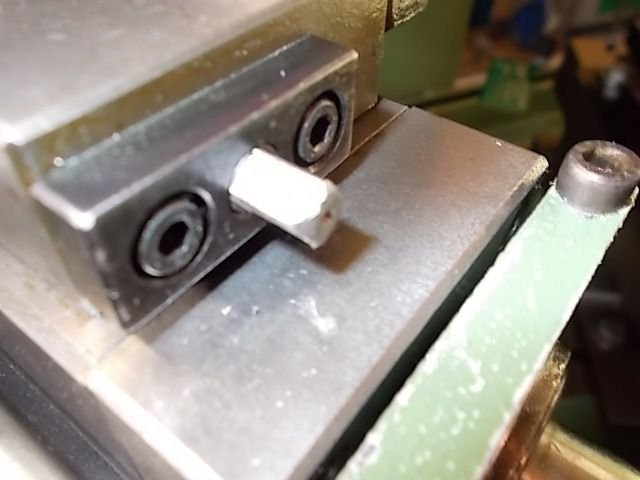
Mit dieser 4 Kant Verstellungsmöglichkeit kann die Einheit durch den Operateur vor und zurück verfahren werden, ohne elektrischen Manipulationen. Positionen der Einheiten durch die Toleranz des Schlittenspiels ungenau
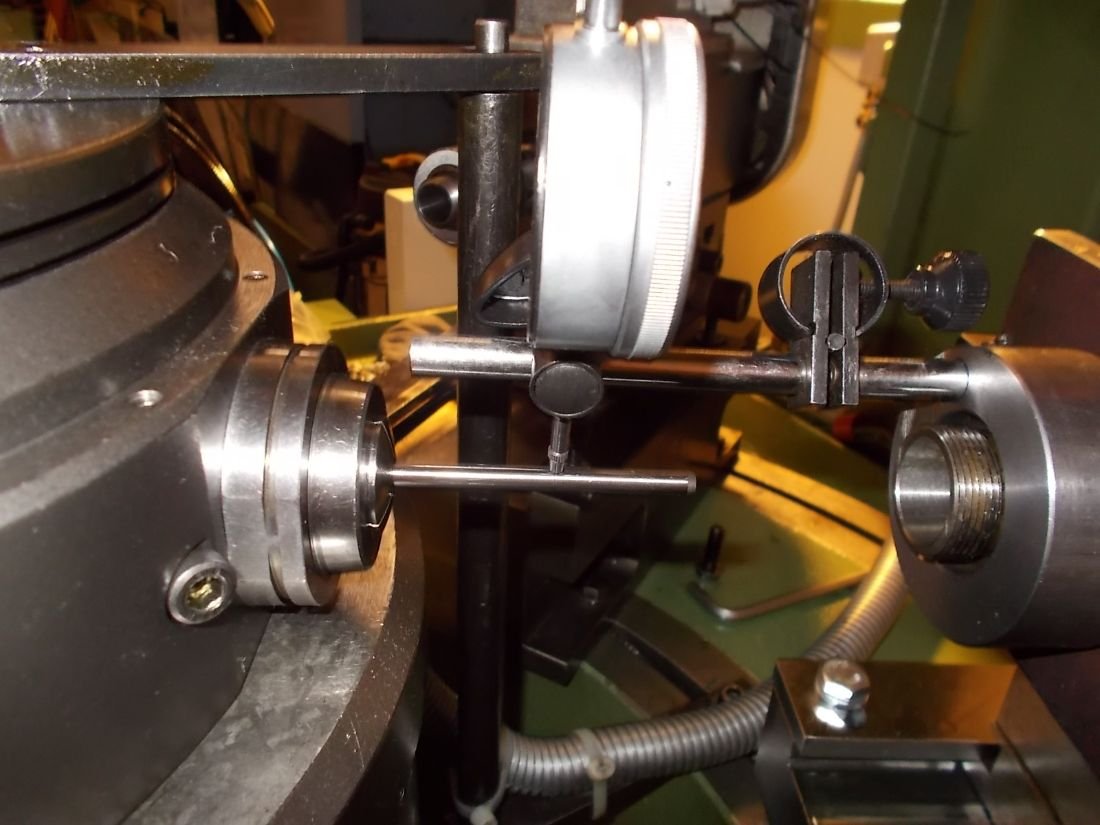
Die Einheiten müssen in der Höhe wie der seitliche Flucht genau zu Mitte stehen, damit kleine Durchmesser von den Bearbeitungswerkzeugen nicht neben der Mitte ihre Arbeit verrichten.
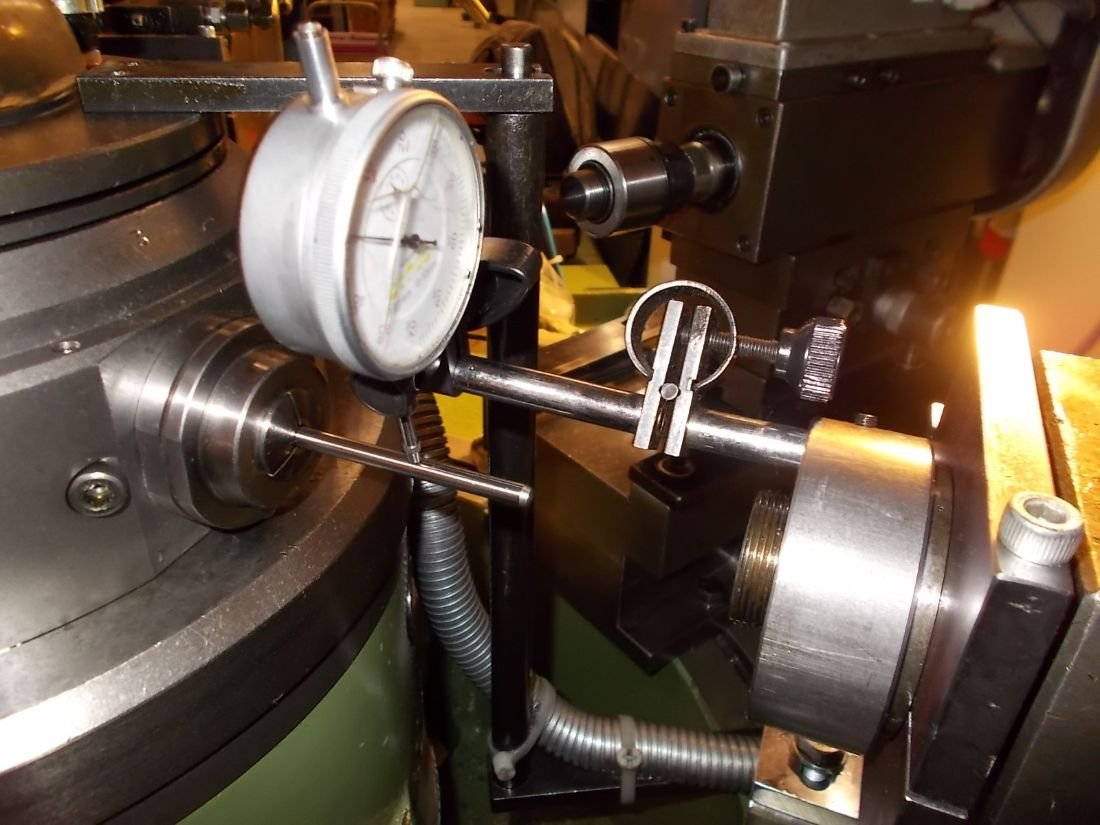
Besondere Hilfsmittel mussten wir herstellen, um genau vermessen zu können.
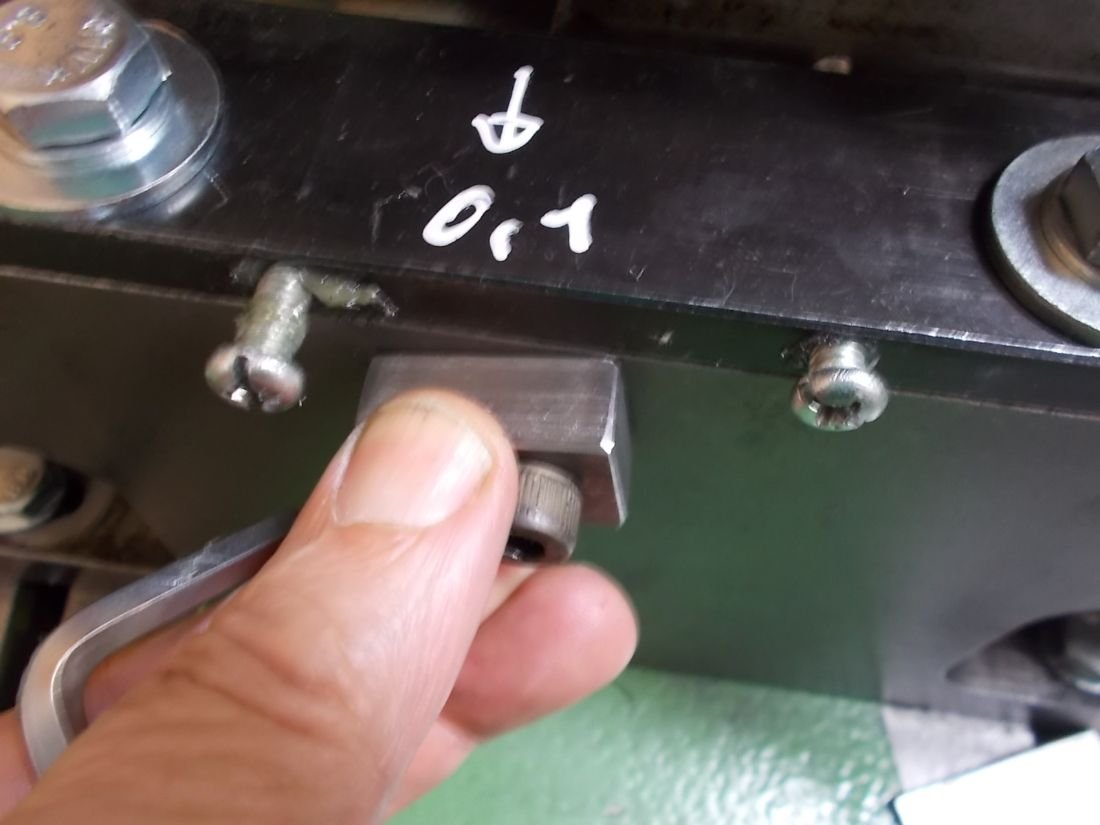
Beim Ausrichten der Einheiten waren Mass Unterschiede von über 0.2 mm. Erkennbar durch das Seitenspiel. Vor allem beim Klemmen der Schrauben von oberen war ein ungleiches seitliches Abwandern störend.
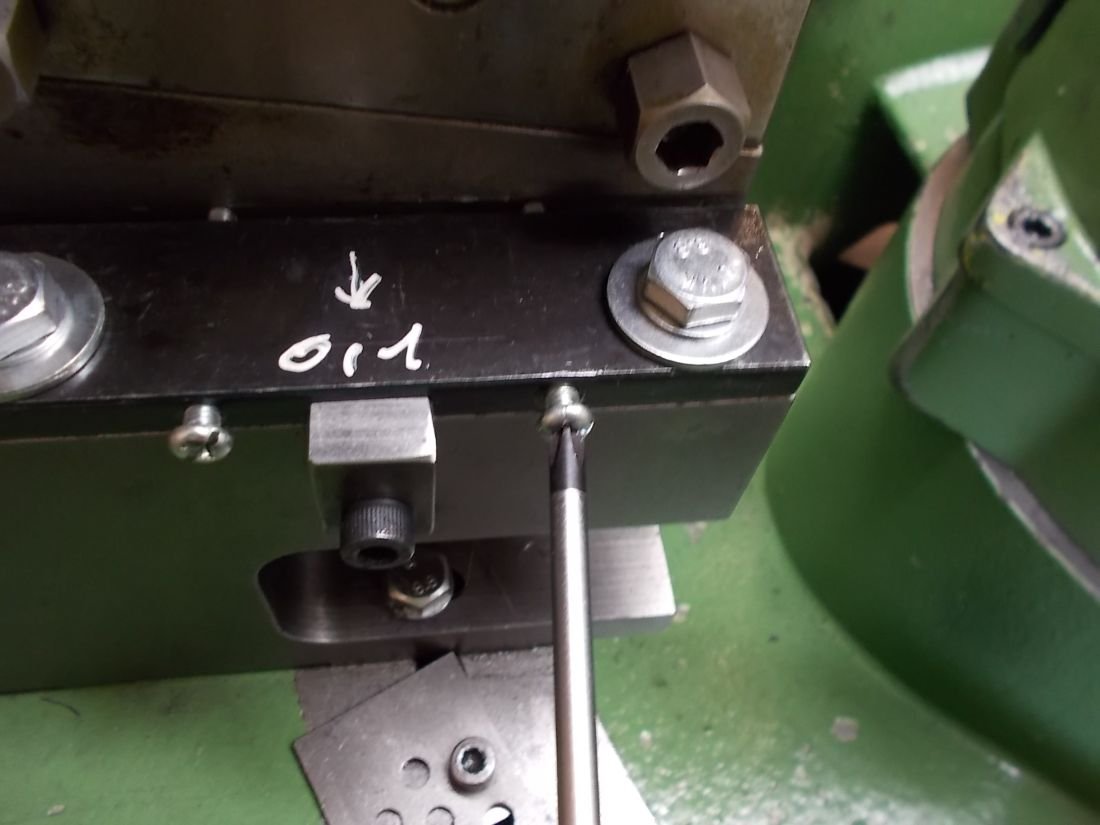
Mit diesen Querschrauben in der oben angebrachten Klemmplatte konnten wir verhindern, dass der Schlitten macht, was er in dem Spiel von 0,2 mm wollte.
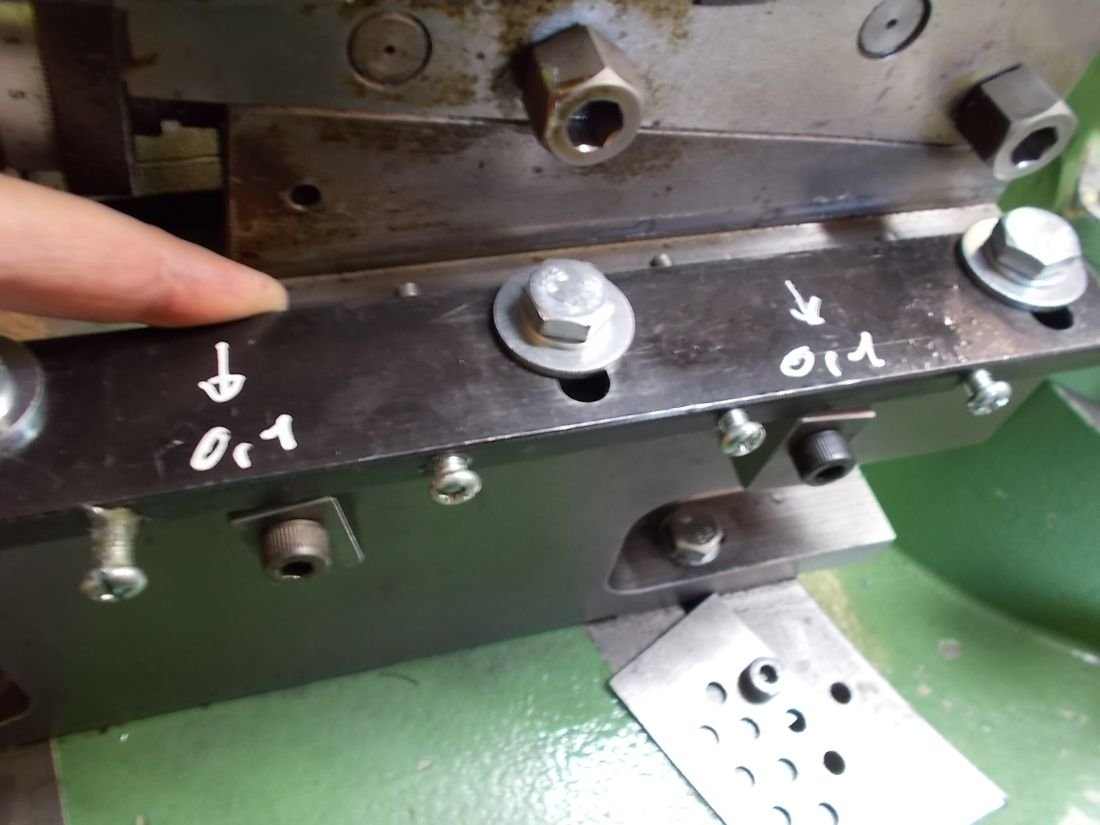
Trotzdem kann die Bohreinheit einfach aus der Nute gehoben werden, um Einstellungen vorzunehmen.
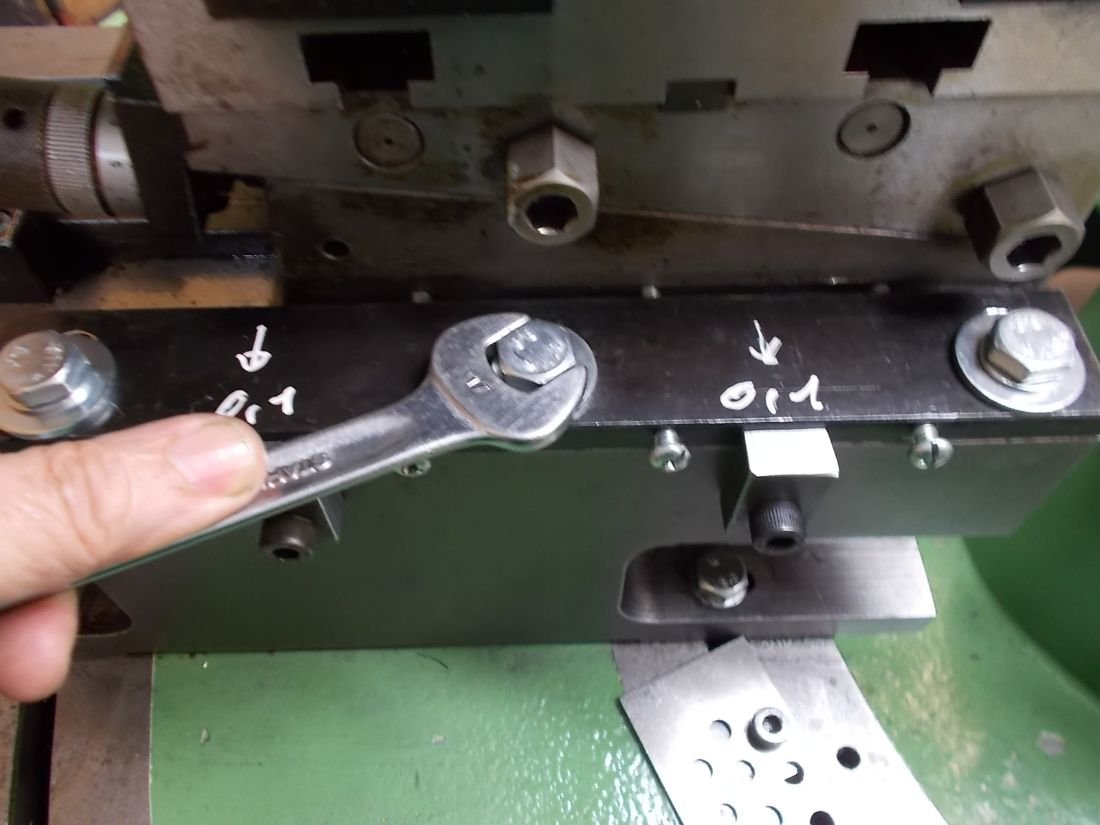
Alle Schrauben wurden erneuert, weil diese verschlissen waren. Der Druck-leisten Anschlag wurde aussermittig angeordnet, dass er einfach nach unten abgeschwenkt werden kann.
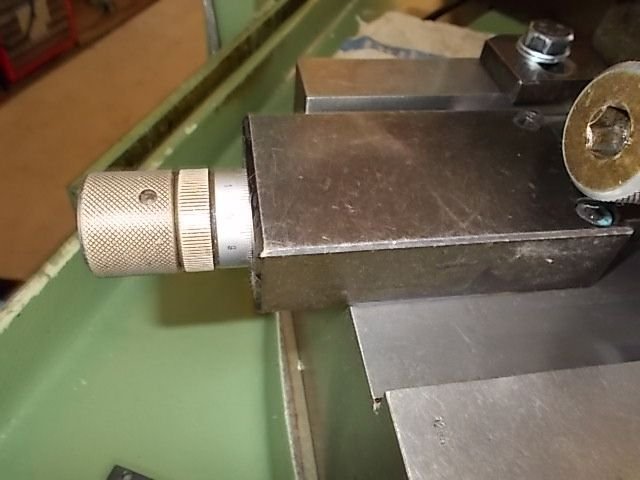
Mit dieser Verstellschraube wird der mechanische Anschlag vorne bestimmt.
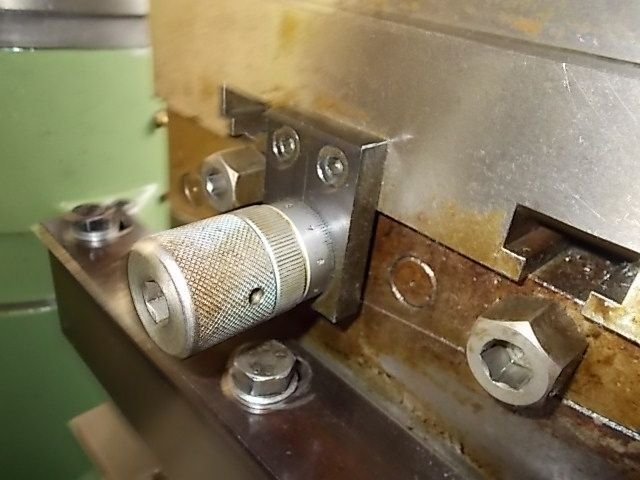
Mit dieser Verstellschraube kann die Einheit seitlich genau im Hundertste ein-gestellt werden. Voraussetzung ist natürlich, dass auch die Flucht gut ist.
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch