
Umbau einer 4-Meter-Rahmenbearbeitungsmaschine durch die WIAP AG: neue CNC-Steuerung mit parametrisierter Programmierung, Sicherheitssystem mit Lichtschranken und Horn sowie neue Schmierung.
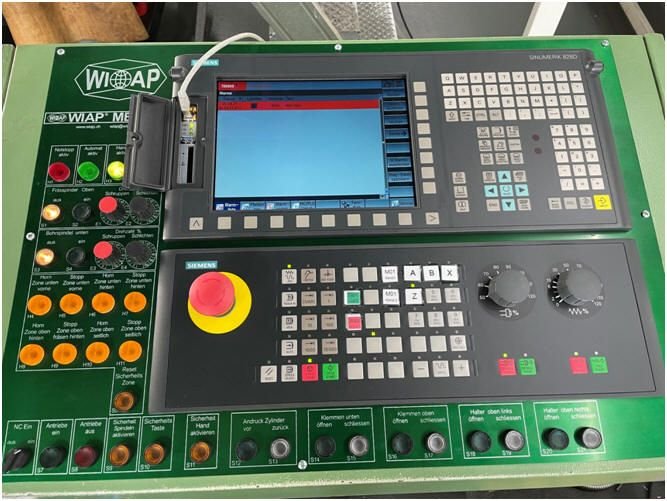
Bild 0: Steuerung der 4-Meter-Rahmenmaschine gibt es 3 Längen und 3 Höhen
2. Einführung der Maschinenerklärung
Die Maschine verarbeitet vertikale Maschinengrundrahmen. Oben Fräsen von 2 bis 6 Meter.
Es benötigt eine Bogenfräsung, darum ist das Interpolieren gut. Unten werden viele Löcher mit unterschiedlichen Abständen gebohrt. Beide unabhängigen Achslösungen erfordern eine 2 Kanal CNC. Der Operateur kann jede einzeln oder beide zusammen starten.
Die Programmierung ist von der WIAP parametrisiert erstellt worden, d.h. der Bediener benötigt keine Programmier Kenntnisse.
Das alte Steuerssystem der Maschine hat oft seine Position verloren. Es waren Schrittmotoren montiert. Diese sind etwas „heikel“, wenn die Last zu gross wird. Das neue System muss kein Referenzpunkt mehr fahren, es weiss immer wo es ist. Die WIAP hat dieselben Motoren eingesetzt wie an der Maschine, die vor einem Jahr schon umgebaut wurde. So kann jederzeit auch untereinander Motoren und Regler ersetzt werden, was auch eine Ersatzteil Haltung erleichtert.
3. Umbaumaterial Lieferung
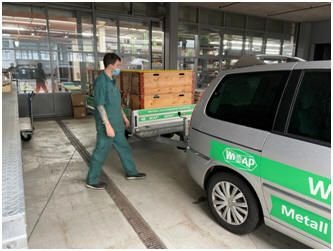
Bild 3.1: Beginn des Umbaus. Alles wurde bereits intern bei Wiap aufgebaut und getestet, erst dann zum Kunden geliefert.
4. Aufstellung beim Kunden
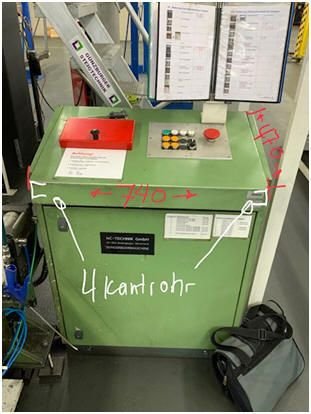
Bild 4.1: Alte Steuerung vor dem Umbau
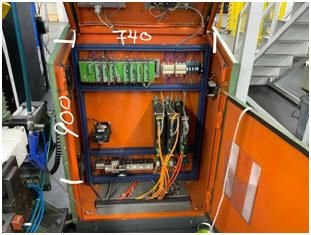
Bild 4.2: Schaltschrank intern vor dem Umbau, vorher.
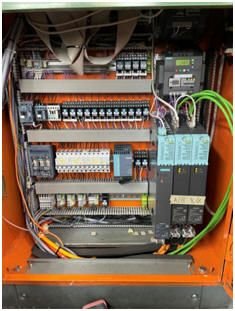
Bild 4.3: CNC nach dem Umbau mit neuer Ware, nachher.
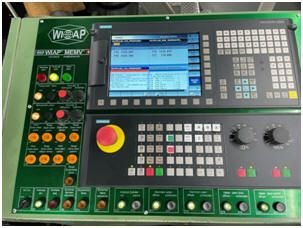
Bild 4.4: Neue CNC nach dem Umbau
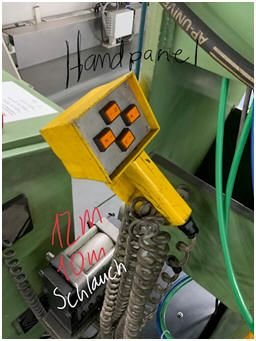
Bild 4.5: Altes externes Panel vorher
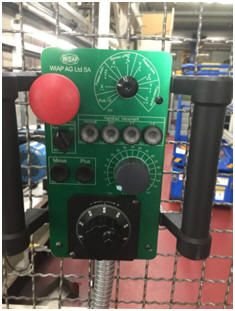
Bild 4.6: Neues externes Bedien Panel nach dem Umbau. Geschützt mit den aufrechten Seitengriffen, wenn es mit den Knöpfen und dem Handrad nach unten auf den Boden fällt.
5. Sicherheitssystem
Die Maschine hat in jeder zugänglichen Zone eine Horne und eine Stoppzone.
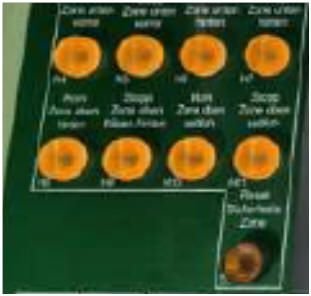
Bild 5.1: Anzeige auf der CNC-Steuerung, wenn eine Gefahrenzone betreten wurde Bohren vorne unten. Die erste Lichtschranke löst einen Hornenton aus und warnt den Bediener, dass er die Gefahrenzone betreten hat. Barriere 2 stoppt das System sofort, wenn es im automatischen Modus läuft.
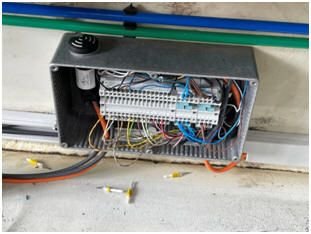
Bild 5.2: Für die Sicherheitszone und zusätzliche Überwachung wurde die Kunststoffbox durch eine Aluminiumbox ersetzt.
6. Änderung der Schmierung
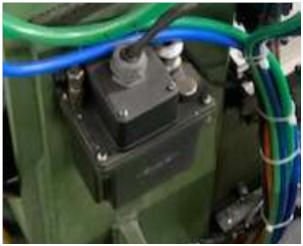
Bild 6.1: Die alte Schmierung funktionierte nicht mehr. Die Schmierleitungen waren ebenfalls gebrochen. Das Schmiersystem hatte auch keine Überwachunsfunktionen.
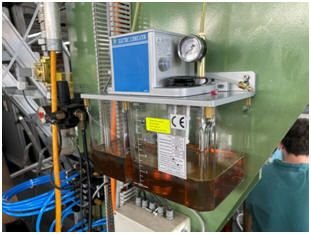
Bild 6.2: Die neue Schmierpumpe mit 4-Liter-Tank und Druckregelung sowie Füllstandsanzeige an der CNC-Steuerung. Diese Pumpe läuft 20 Sekunden lang. Wenn sich in der Zeit kein Druck aufbaut, ist eine Leitung oder eine Dossiereinheit nicht mehr in Ordnung und zeigt einen Alarm auf der CNC an.
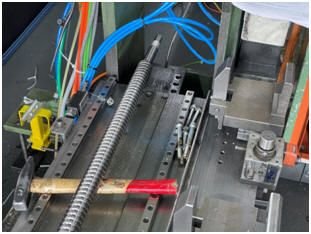
Bild 6.3: Bei der X-Spindel wurde die Kugelumlaufmutter durch den Schmutz blockiert. Dies musste abgebaut werden.
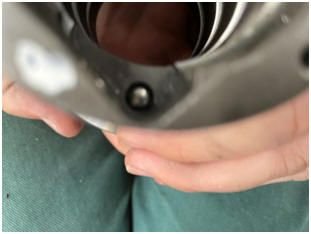
Bild 6.4: Die Kugelumlenkung war voller Späne
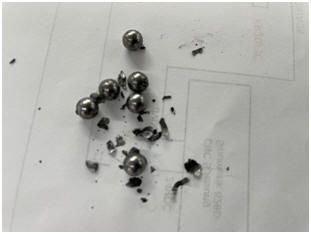
Bild 6.5: So sah es in der Auslenkung aus. Aber die Kugelumlaufmutter hatte noch viel mehr Schmutz drin.
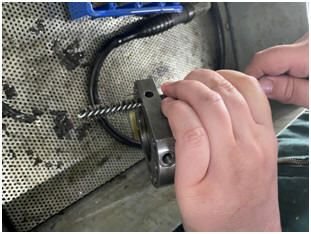
Bild 6.6: Alles entfernt und gereinigt
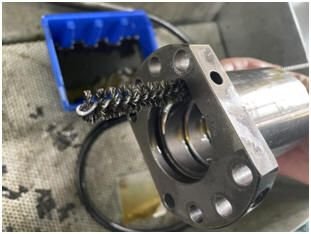
Bild 6.7: Unglaublich, welche Art von Schmutz sich darin befand
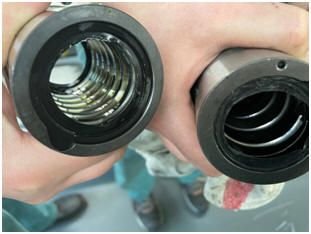
Bild 6.8: Die Mutter rechts ist die alte, die Mutter links ist eine neue Mutter. Der Richtige hat nur einen Lauf auf jedem zweiten Kurs.
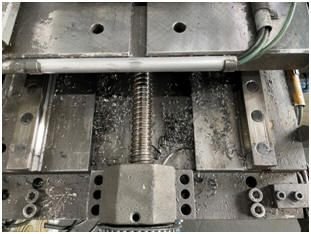
Bild 6.9: Die Abdeckung des Schlittens ist etwas spärlich. Einige Verbesserungen wurden vorgenommen.
7. Programmieren des CNC-Fräsens oben
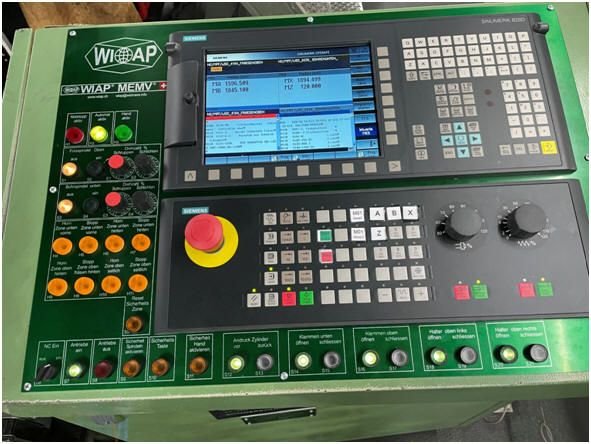
Bild 7: 1 Neue CNC-Steuerung, bei der beide Kanäle gleichzeitig angezeigt werden Der gesamte Fräsvorgang erfolgt in 3 Durchgängen Erster Durchgang = R161 Zweiter Durchgang = R161 und R166 (Schruppzugabe) Dritter Durchgang = R161 und R165 (Abschlusszulage) Springen nach Belieben, auch nach einem Notstopp automatisch in jede Position Ein Sprung in Parameter R290 ermöglicht es Ihnen, im 2. oder 3. Lauf nach Bedarf unkompliziert einzuspringen. R290 = 2 Sprung im 2. Lauf, R290 = 3 = Sprung im letzten Durchlauf. Auch beim Bohren, können Sie anhalten und starten, wie Sie möchten. Die CNC weiß immer automatisch, wo Sie fortfahren müssen, ohne mühsam alles eingeben zu müssen. Ein Wiap-Suchsystem nach einem Not-Aus oder Stromausfall macht die Bedienung extrem einfach.
8. Schlusswort
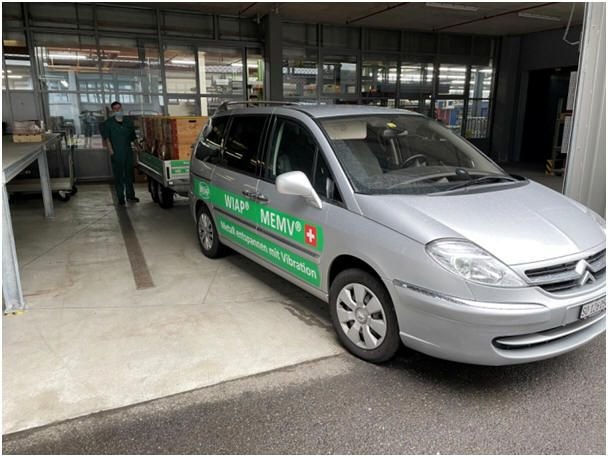
Bild 8.1: Rückfahrt mit Montagematerial nach 2 Wochen. Unter Corona-Bedingungen ist es obligatorisch, den ganzen Tag mit Masken herumlaufen, was die Ausbreitung der Corona erschwert. Alle Mitarbeiter und wir, sowie andere Externe halten sich strikt an diese Regel.
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch