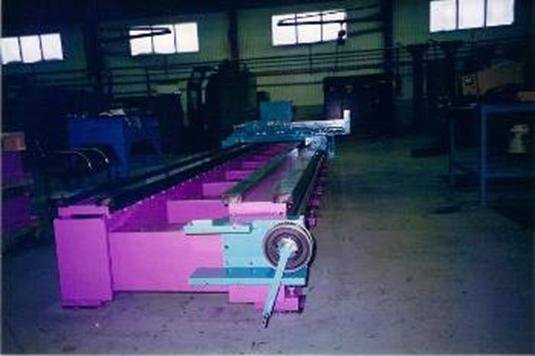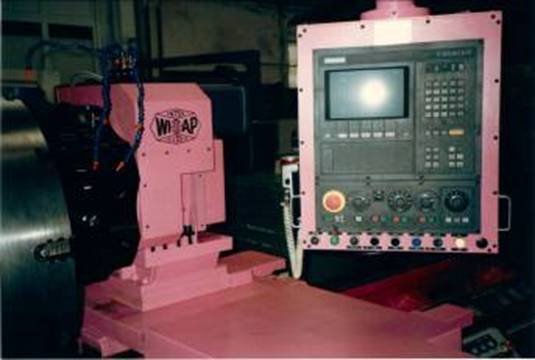
Umbau, Retrofit. Maschine zerlegt, Maschinenbett ausgetauscht. Neue Kugelrollspindeln. Neue Vorschubmotoren. Neuer Werkzeugrevolver. Spezial Programme für die Ölindustrie.
GP, API, VAM, Tenaris usw. Enwtickelt und erprobt in der Produktion von WIAP.
Die konventionelle Maschine Gornati wurde als konventionelle Maschine aus dem Ausland in die Schweiz gesandt, um herzurichten. Das war 1989. Die Maschine wude mit einer CNC Steuerung Sinumerik 810 ausgerüstet. Dann hat der Endkunde ein neues Maschinenbett bestellt, welches breiter war als das herkömmliche Bett von Gornati. Das war im Jahr 1998. Im Jahr 2006 wurde die Sinumerik 810 ausgebaut und eine neue Sinumerik 802 angebaut.
Umbau in der Schweiz

Bild 1: Totale Revision mit Retrofit. Konventionelle Gornati Drehbank mit System WIAP.
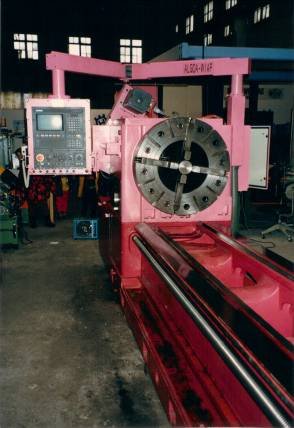
Bild 2: Anbau von Kugelrollspindel
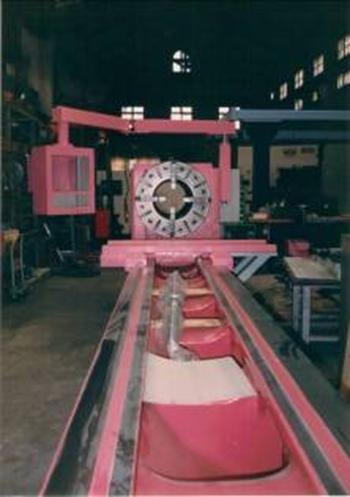
Bild 3: Bett neu geschliffen
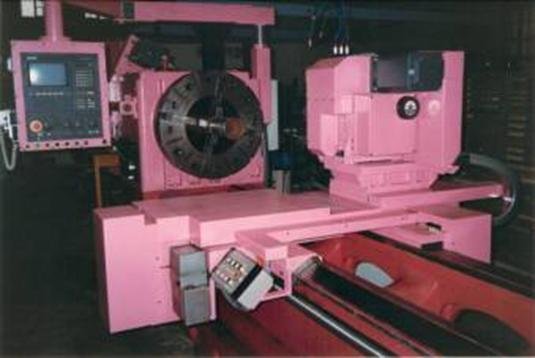
Bild 4: Aufbau von neuem Werkzeugrevolver
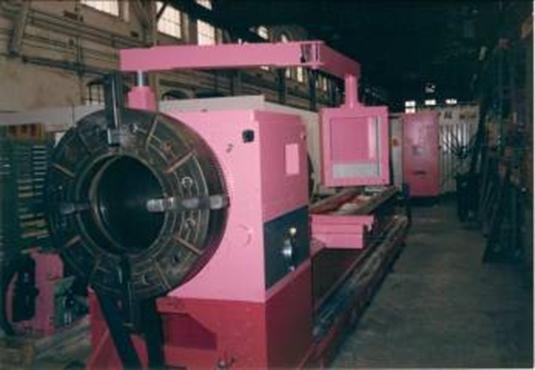
Bild 5: Ölfeld Drehmaschine mit Doppel Futter
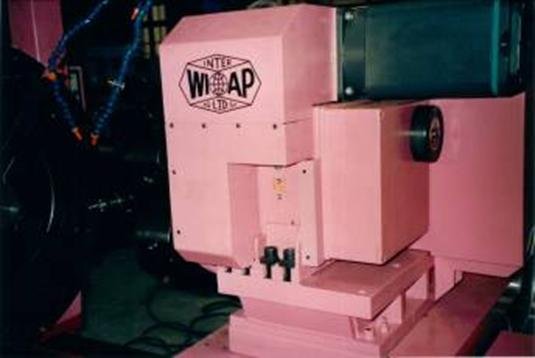
Bild 6: Neuer Werkzeugscheiben Revolver Sauter
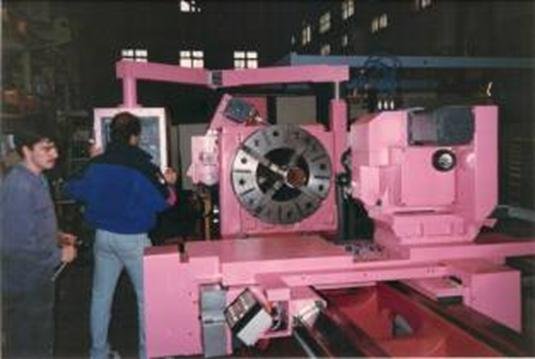
Bild 7: Abnahme im Werk WIAP Drehversuche von Ölfeld Gewinden.
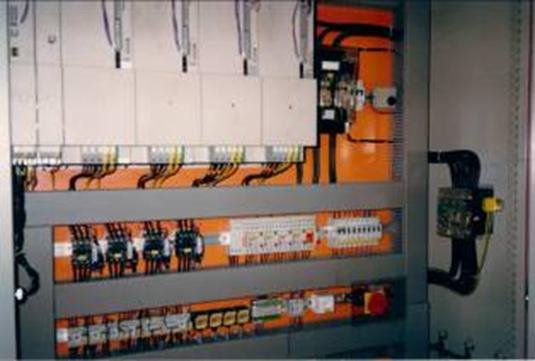
Bild 8: Neu aufgebauter Elektroschrank, alles Siemens Material.
Anbau des neuen Maschinenbettes

Bild 9: Getriebe Elektroschrank

Bild 10: Bau von neuem Maschinenbett für die Gornati, mit Kreuzschlitten.
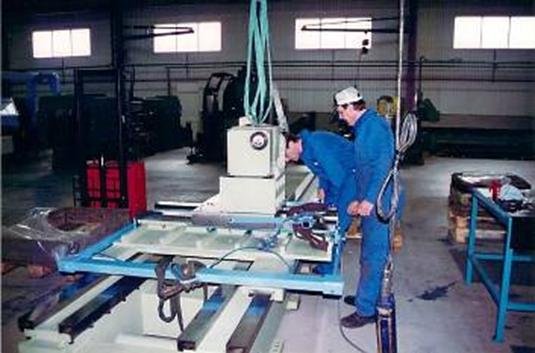
Bild 11: Einschaben der Schlitten X und Z Achse
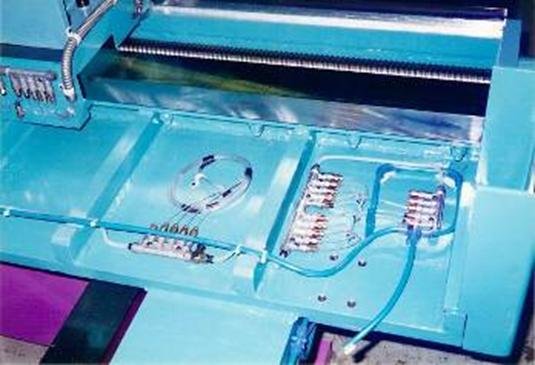
Bild 12: Schmiersystem mit Dossiereinheiten und Luftabhebung
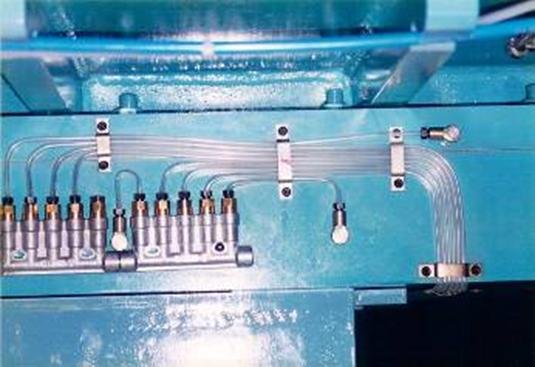
Bild 13: Die Schmierung. Genügend Schmierstellen für Kurzhubbewegungen. Da die Maschine viel Gewinde schneidet, oft bis zu 30 Durchgänge pro Gewinde, sind viele Schmierstellen gut für die Lebensdauer der Maschine.
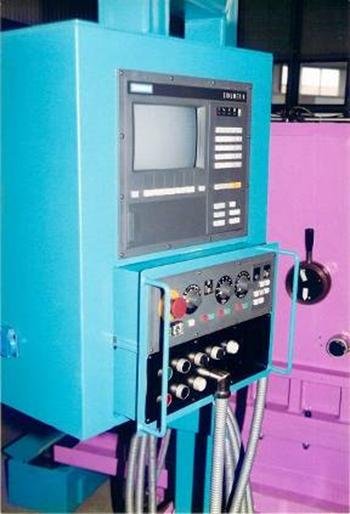
Bild 14: Neue CNC Steuerung Sinumerik 810T mit tragbarer Box.
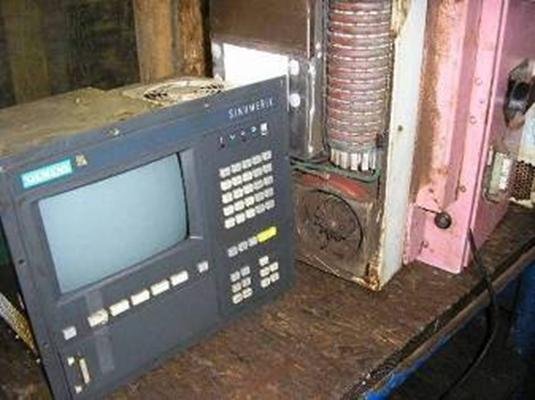
Anbau neue CNC beim Endkunden

Bild 15: 20 Jahre später keine Ersatzsteuerung mehr erhältlich, CNC wird ersetzt gegen neue CNC.
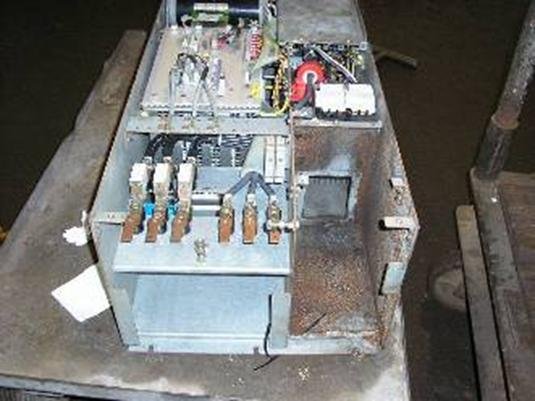
Bild 16: Auch die Siemens Vorschub- und Spindelantriebe sind von dem Klima am Meer verfressen.
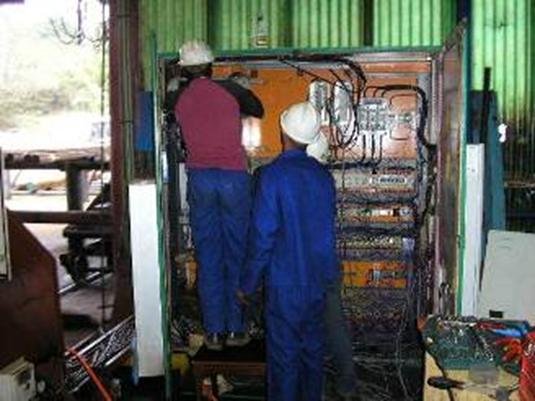
Bild 16: Die Unterhaltsleute bauen alles um, es dient gleichzeitig als ihre Schulung.
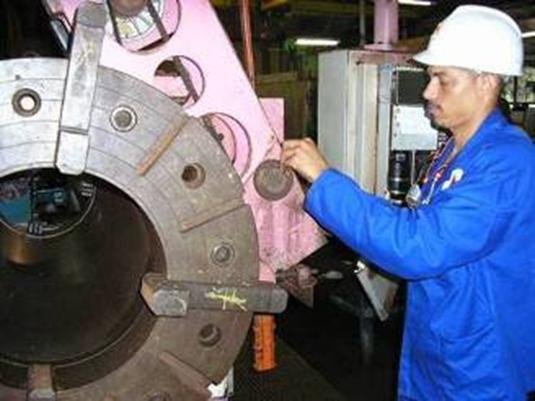
Bild 18: Carlos bei der Demontage von Bauteilen
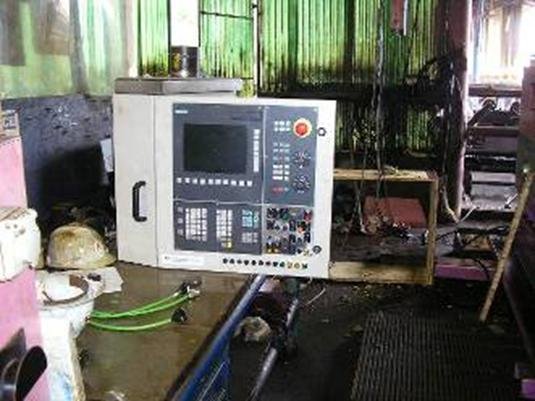
Bild 19: Die neue CNC Steuerung Sinuemrik 802 DSL
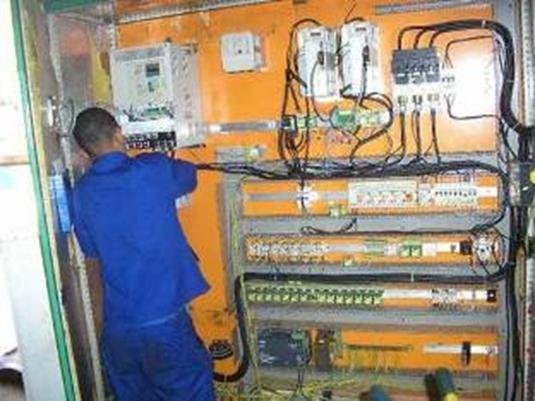
Bild 20: Es gibt noch einiges zu verdrahten, aber die Hauptkomponenten sind drin. Ein kleines Missgeschick. Am 13.8 ging per Flugfracht der 30 KW Motor mit dem Regler nach Angola. Sowie diverse Kabel. Angeblich eine Woche, bis 10 Tage. Heute ist der 1.9 und es ist noch nichts hier! Zum Glück haben wir zu Beginn mit der ersten Lieferung gerade die Ersatzware geliefert, im Notfall können wir auch so starten. D.h. in Angola muss man Monate für Material im Voraus denken.
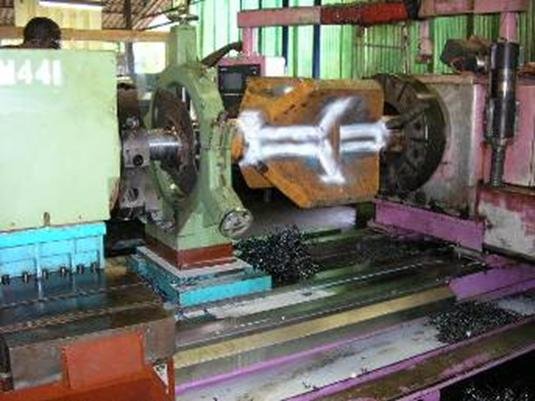
Bild 21: Die Maschine dreht viele unterschiedliche Bauteile.
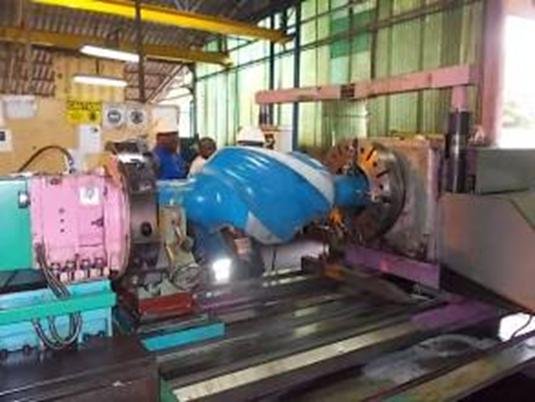
Bild 22: Schwere Bauteile in der Maschine. Extrem geforderte WIAP Maschinen
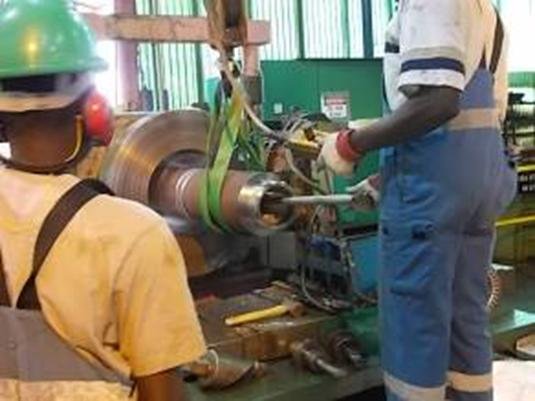
Bild 23: Abstechen und Auffangen der Teile mit dem Kran, das geht nicht in Europa.
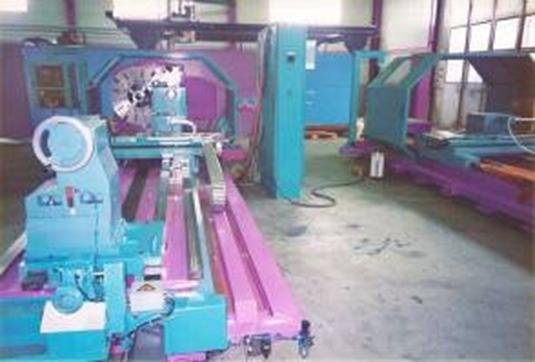
Bild 24: So sah die Maschine wieder neu aus.
Die Wiap AG baut eigene Werkzeugmaschinen und hat einen Zulieferantenstamm. Ob bei Neumaschinen oder Umbauten; es werden in der Regel überall dieselben Einbauteile verwendet. Somit ist auch die Ersatzteilgewährleistung gesichert.
Bei der Wiap AG sind es nicht nur noch die Alten, die das können. Seit Jahren hat die WIAP diese Schulung, auch für das Schaben intensiviert. Es sind immer 2 Schabmaschinen griffbereit.
Die Kosten für ein Retrofit (Umbau mit Revision) gegenüber einer Neumaschine sind ca. 40 bis 60 % einer Neumaschine, weil das Grundfleisch vorhanden ist. Nur ein Tausch der CNC, ohne Antriebe, was heute auch möglich ist, mit Analogantrieben, kann nicht selten gar unter 10 bis 20 % der Maschinen Neubeschaffungswertes gemacht werden. Auch dann hat man die neuste CNC Steuerung auf der Maschine aufgebaut, so dass der Operateur nicht das Gefühl haben muss, er hat eine alte Maschine. Dank dem WIAP Alarm System Konzept werden Fehlbedienungen und Nichtwissen, wie was tun, unterstützt mit Meldungen. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Hersteller und Vertrieb, Konstruktion elektrisch und mechanisch, alles aus einer Hand