
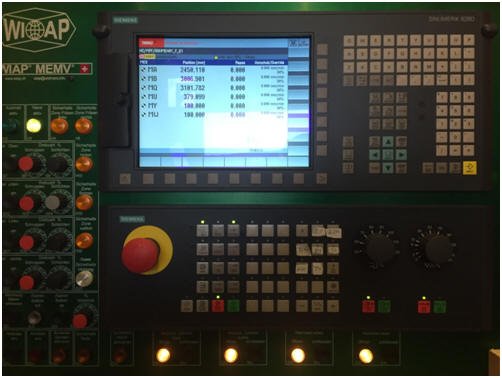
Bild 1. Beispiel einer Lösung von einer 8 Achsen Maschine mit 3 Spindeln. Bei uns sind neutrale Frontplatten an Lager, mit denen wir individuell Ihre Bedürfnisse diese gestalten können. Beschriftet wird dann mit Schildern
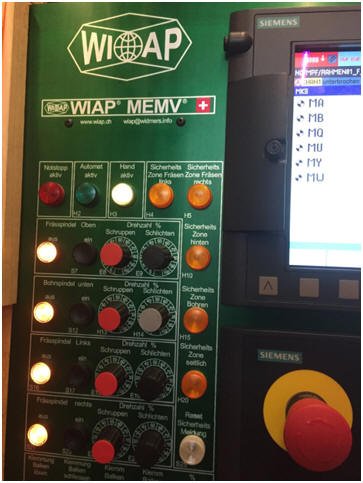
Bild 2. Am Bedienpanel der CNC-Steuerung sind alle Schutzzonen mit Leuchten versehen, so dass, wenn Personen Zonen betreten und die Anlage in einen Stopp geht, sofort erkannt wird, welche Zone den Alarm auslöste. Nur mit Löschen des Alarms kann die Anlage wieder gestartet werden.
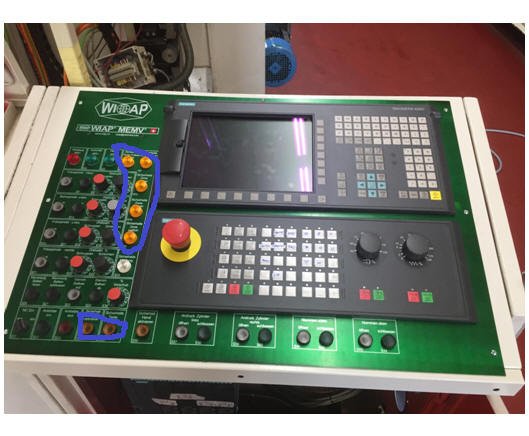
Bild 3: Oben (blau markiert) die Anzeige, wenn eine der 4 Schutzzonen betreten wurde. Unten (blau markiert) Schutzzonen löschen/rücksetzen
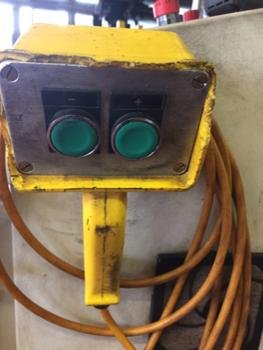
Bild 4: vorher
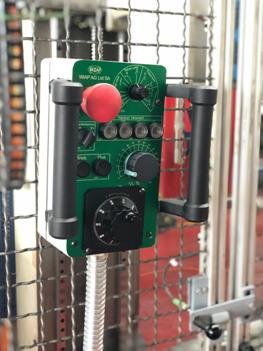
Bild 5: nachher. Das neue externe Steuerpanel kann alle 8 Achsen fahren mit Handrad und Inkrementen.
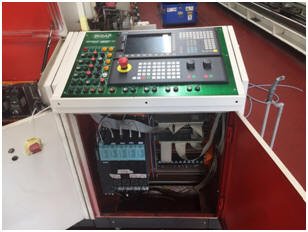
Bild 6. Unter dem Steuerschrank sind die 4 Achsmodule angeordnet, welche jeweils ein Achsenpaar der 4 Gruppen ansteuert.
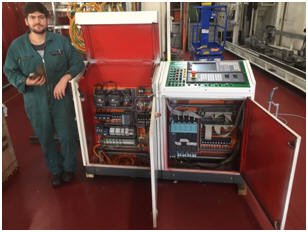
Bild 7. In der linken Schrankhälfte sind 3 Frequenzumformer angebracht.
1. Für die Bohrspindel.
2. Für Fräsen oben, Fräsen links und Fräsen rechts.
3. Für die Verstellung des Querbalkens. Alle Drehzahlen können mit Einzelpotentiometer verstellt werden für den Schrupp- und Schlichtvorschub.
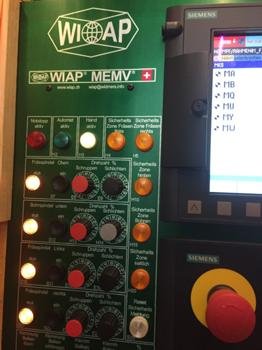
Bild 8 / 9. Einzelpotentiometer für die Einstellung aller Drehzahlen der Fräs- und Bohrspindeln. Schrupp- und Schlichtgeschwindigkeit programmierbar über die CNC.
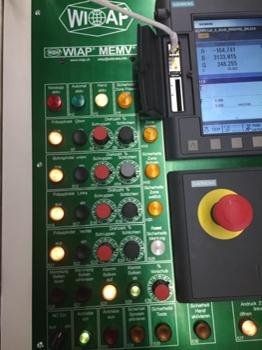
Bild 8 / 9. Einzelpotentiometer für die Einstellung aller Drehzahlen der Fräs- und Bohrspindeln. Schrupp- und Schlichtgeschwindigkeit programmierbar über die CNC.
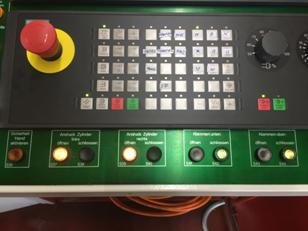
Bild 10. Steuerpanel WIAP unter Sinumerik 828, Handbedienung