WIAP DM 5M
Suche
Über

Grossdrehmaschine WIAP DM 5M

Die WIAP entwickelte bereits in früheren Jahren CNC-Drehmaschinen, bei denen das WIAP® MEMV® VDSF®-Verfahren (Vibrationsdämpfung und Spannungsfreisetzung) integraler Bestandteil war. Besonders bemerkenswert ist das Maschinenbett dieser Drehmaschinen. Es ist so ausgelegt, dass kein Fundament erforderlich ist, da es in sich selbst ausreichend steif ist und keine Vibrationen beim Bearbeiten von Drehteilen entstehen. Ein solches WIAP-Maschinenbett kann innerhalb von nur 1,5 Monaten fertiggestellt und einsatzbereit sein. Lassen Sie sich von der Effizienz und Präzision dieser Technik überraschen!

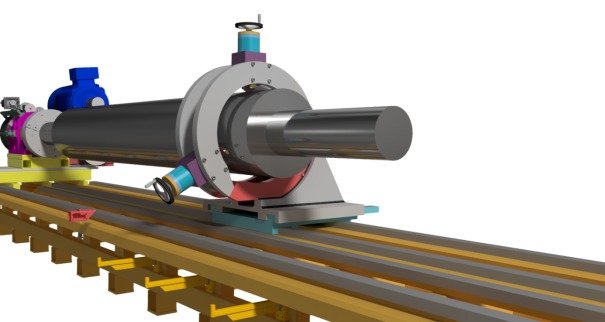
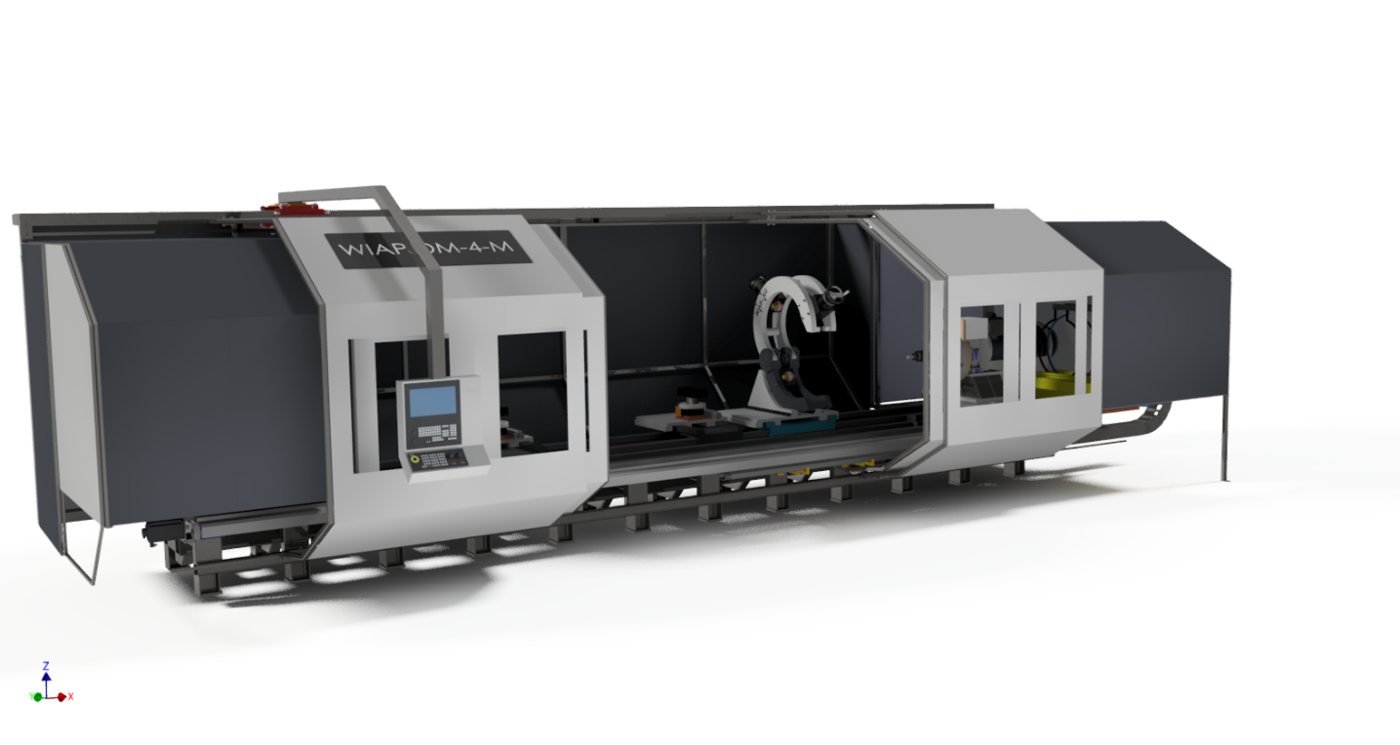
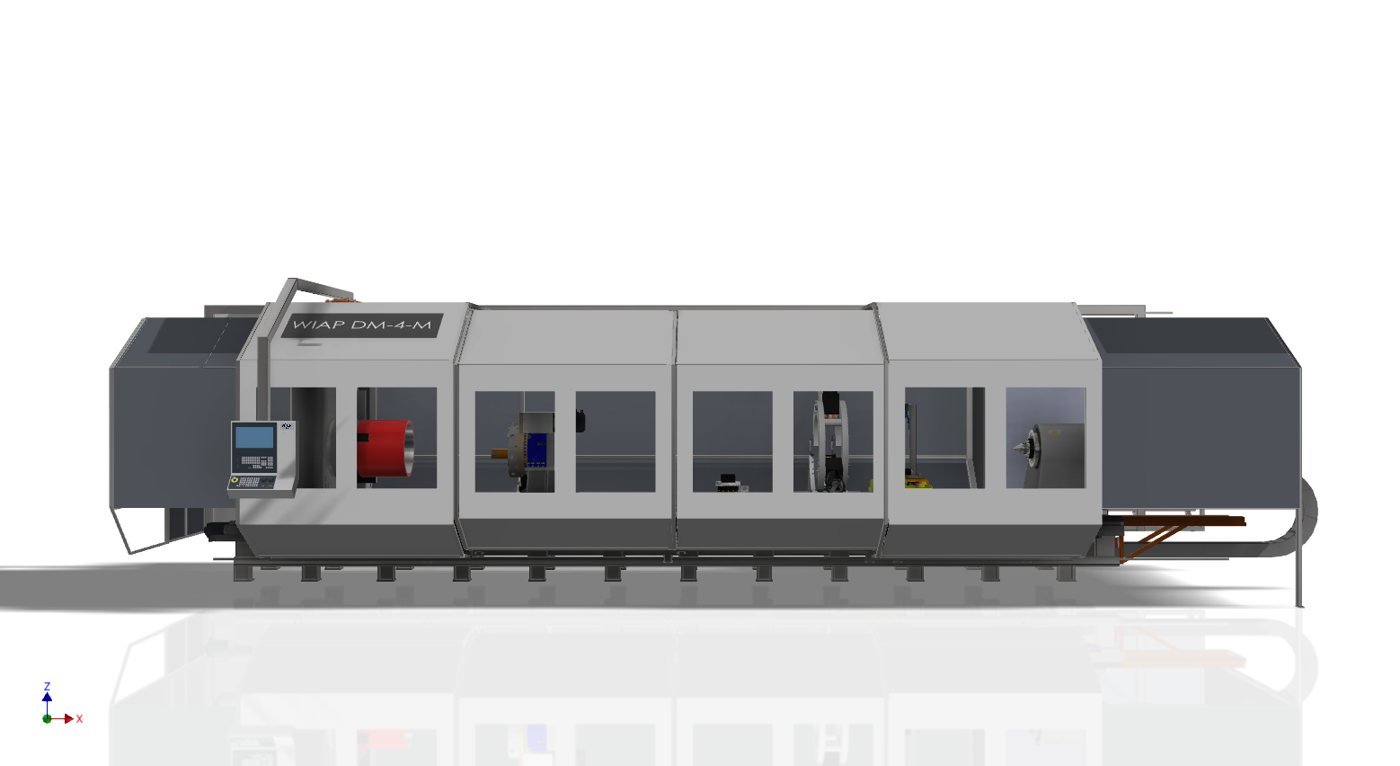
Eine Seitenansicht einer modernen Werkzeugmaschine mit schlankem Design, transparenten Paneelen und Steuerschnittstelle, die ihre fortschrittliche Technologie demonstriert.
WIAP DM 5M – Übersicht Maschinenbett mit Walze, Lünette, Stützböcken und Reitstock
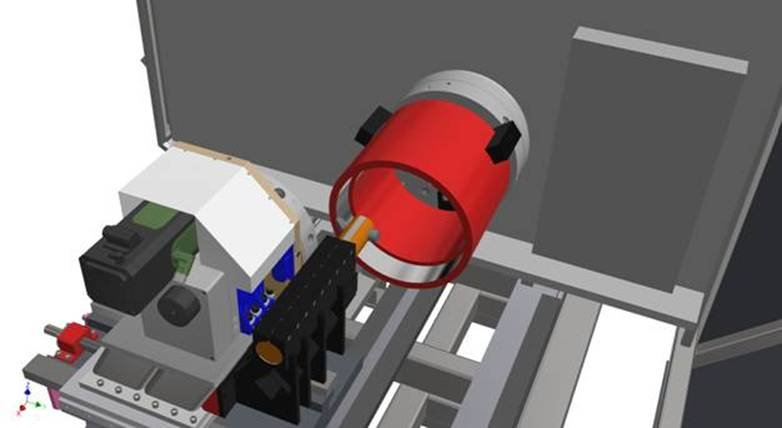
3D-Darstellung eines mechanischen Geräts mit einer roten zylindrischen Komponente, die an einer Präzisionsmaschine befestigt ist und Industriedesign zeigt.
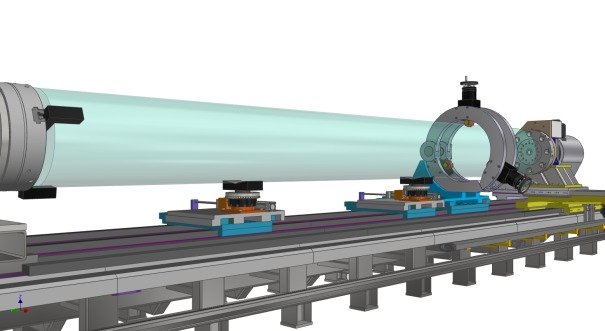
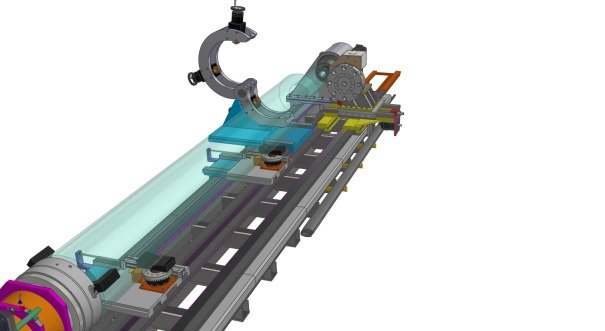
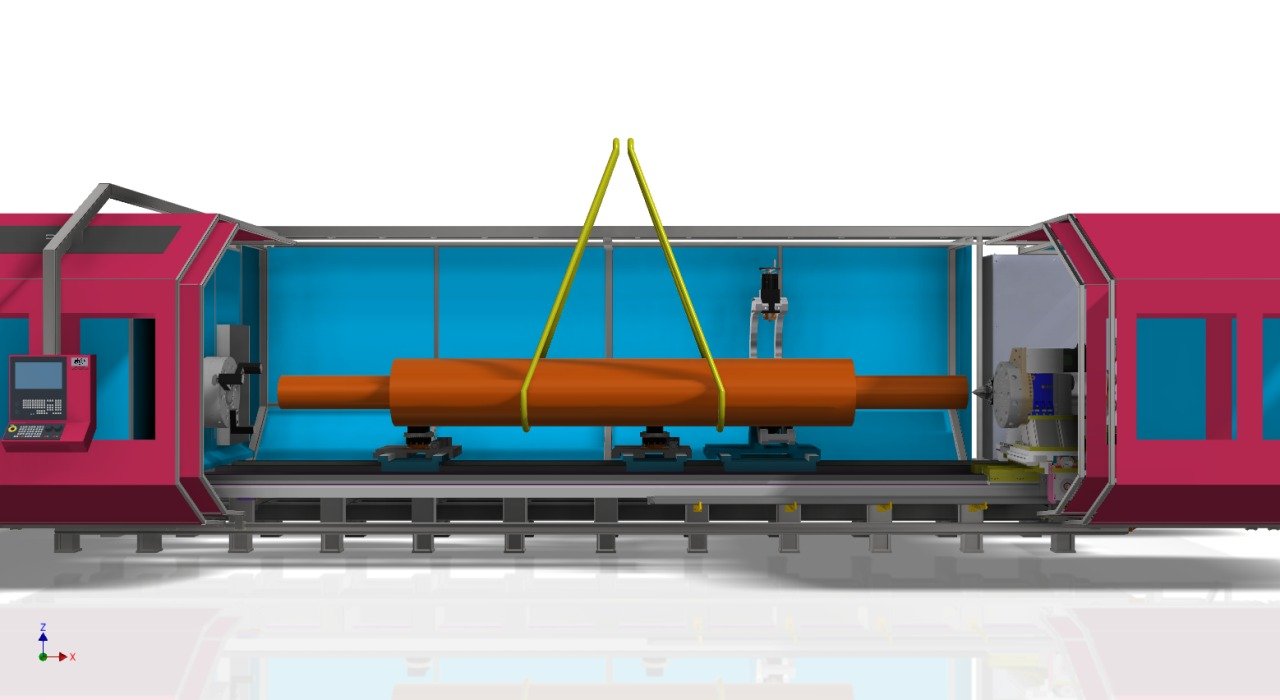
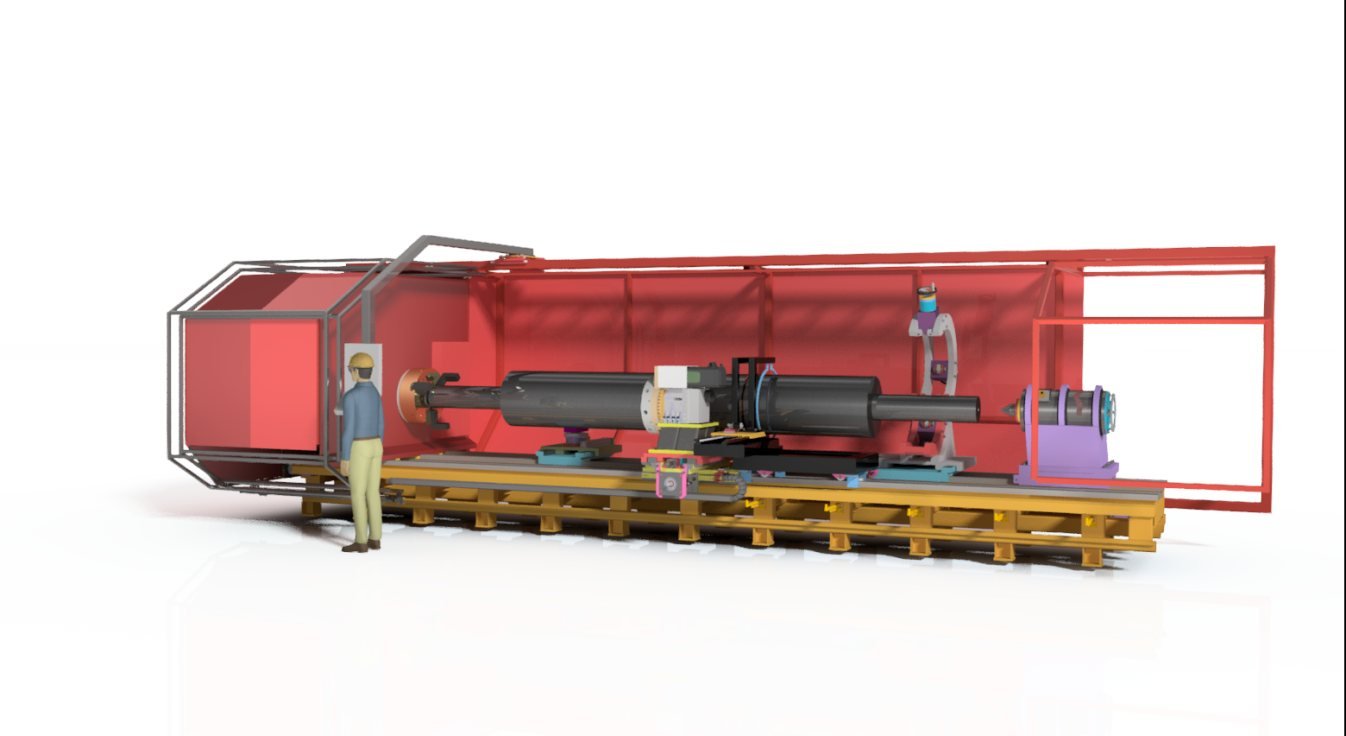
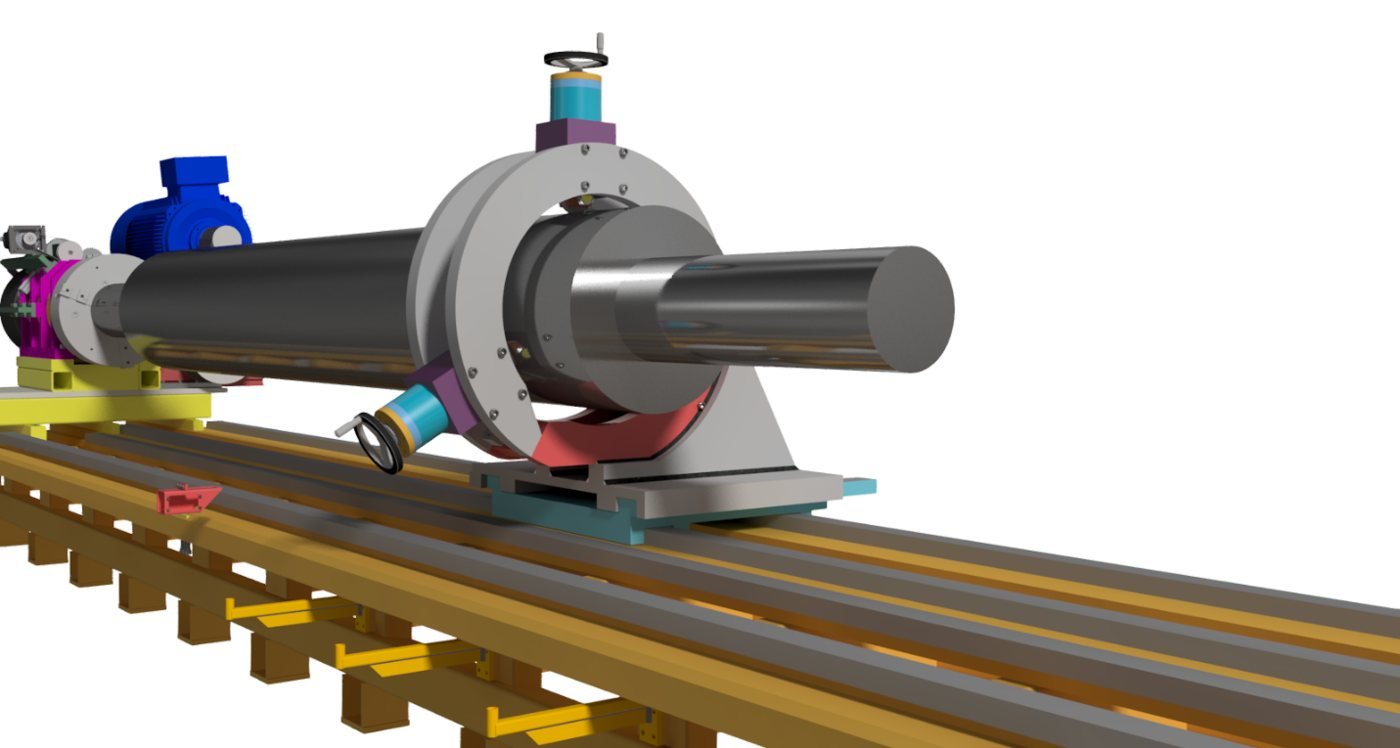
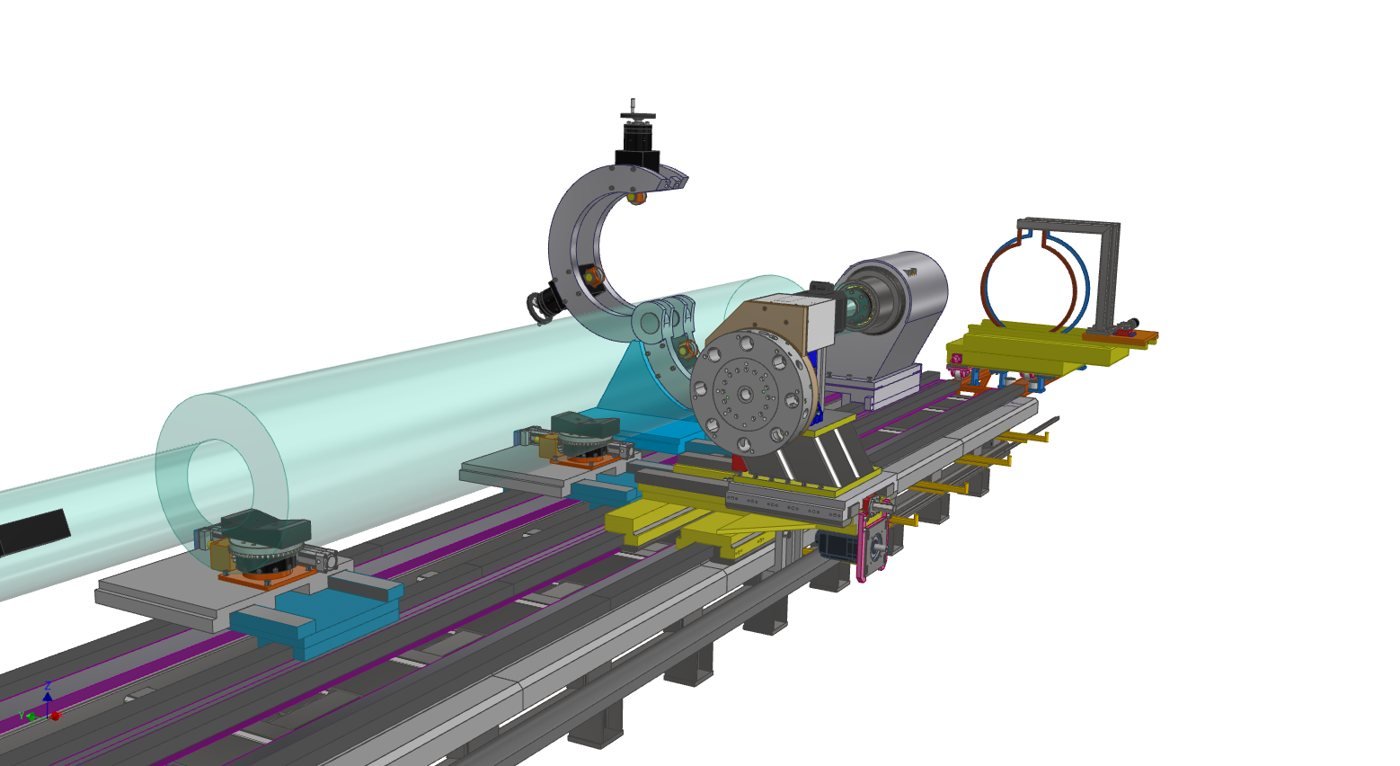
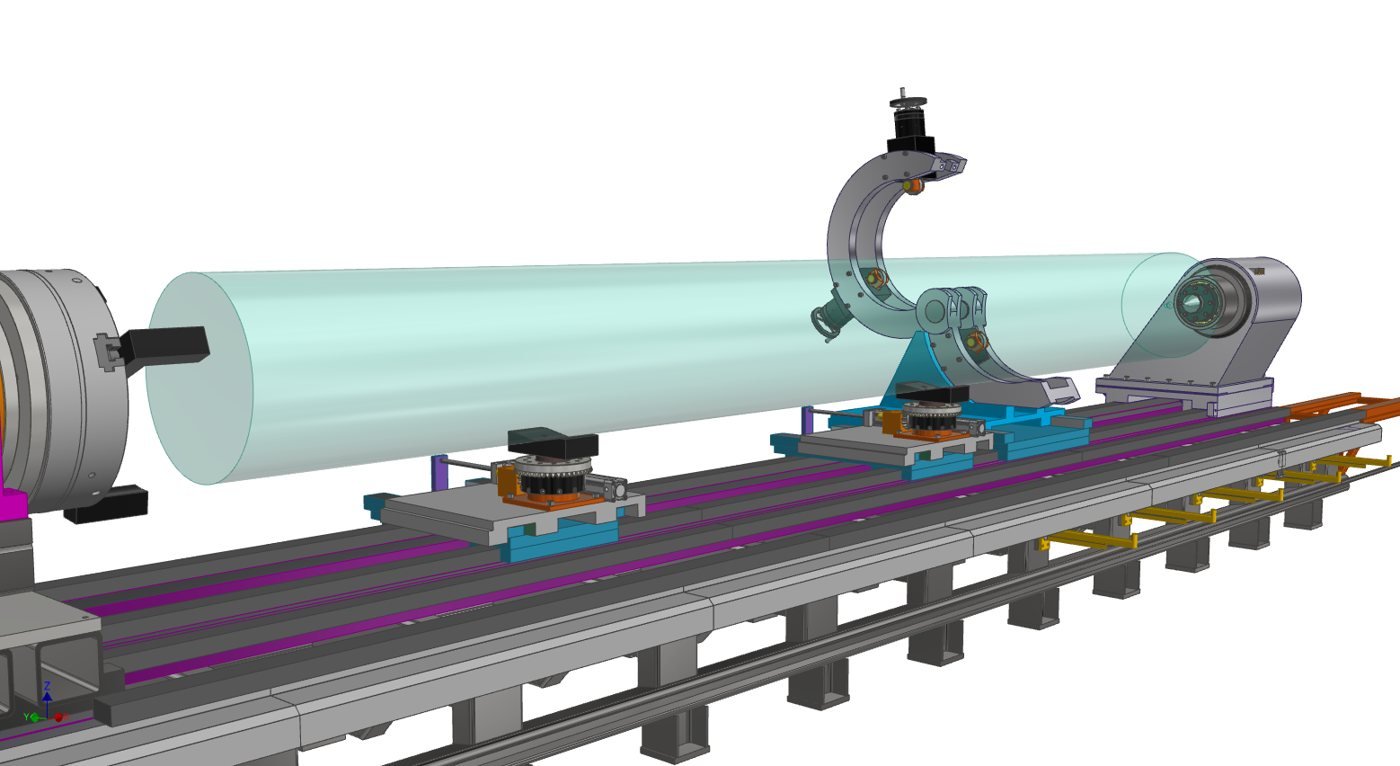
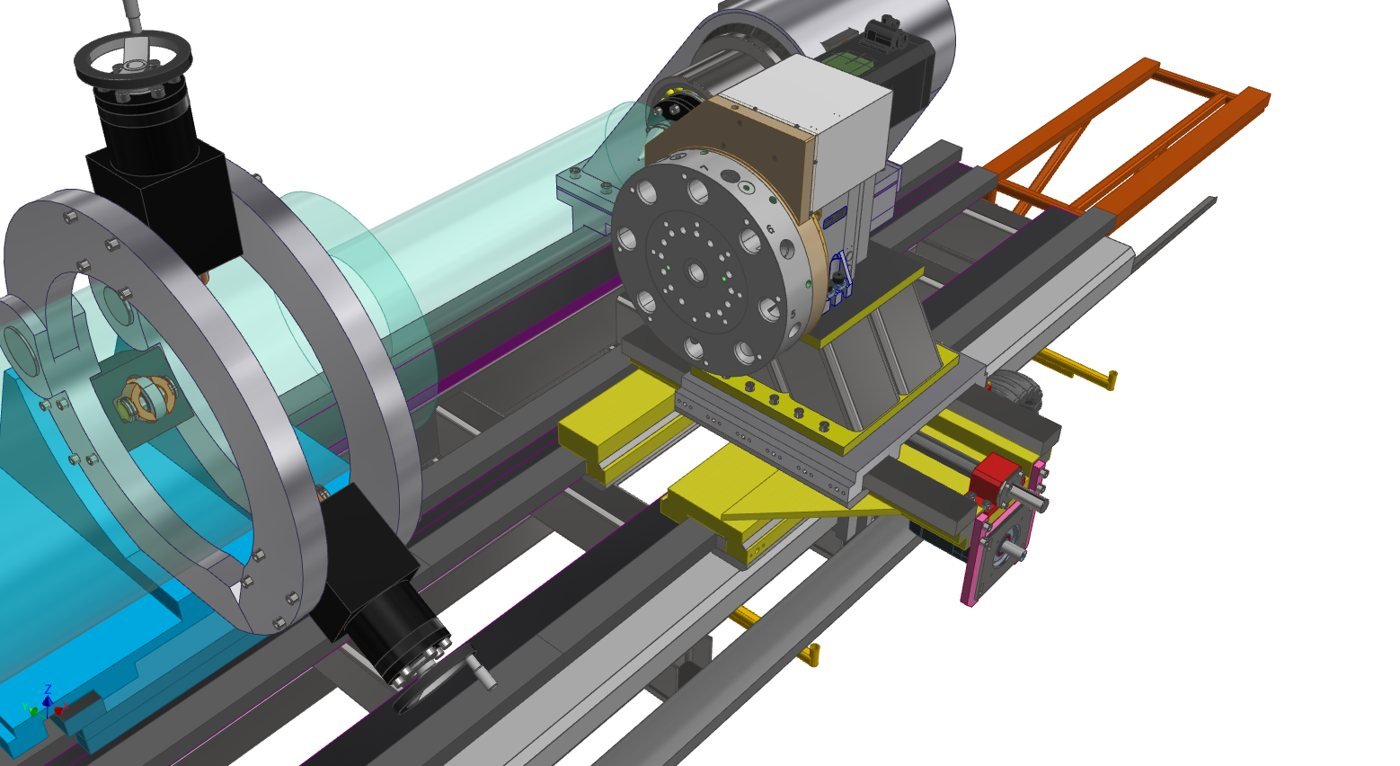
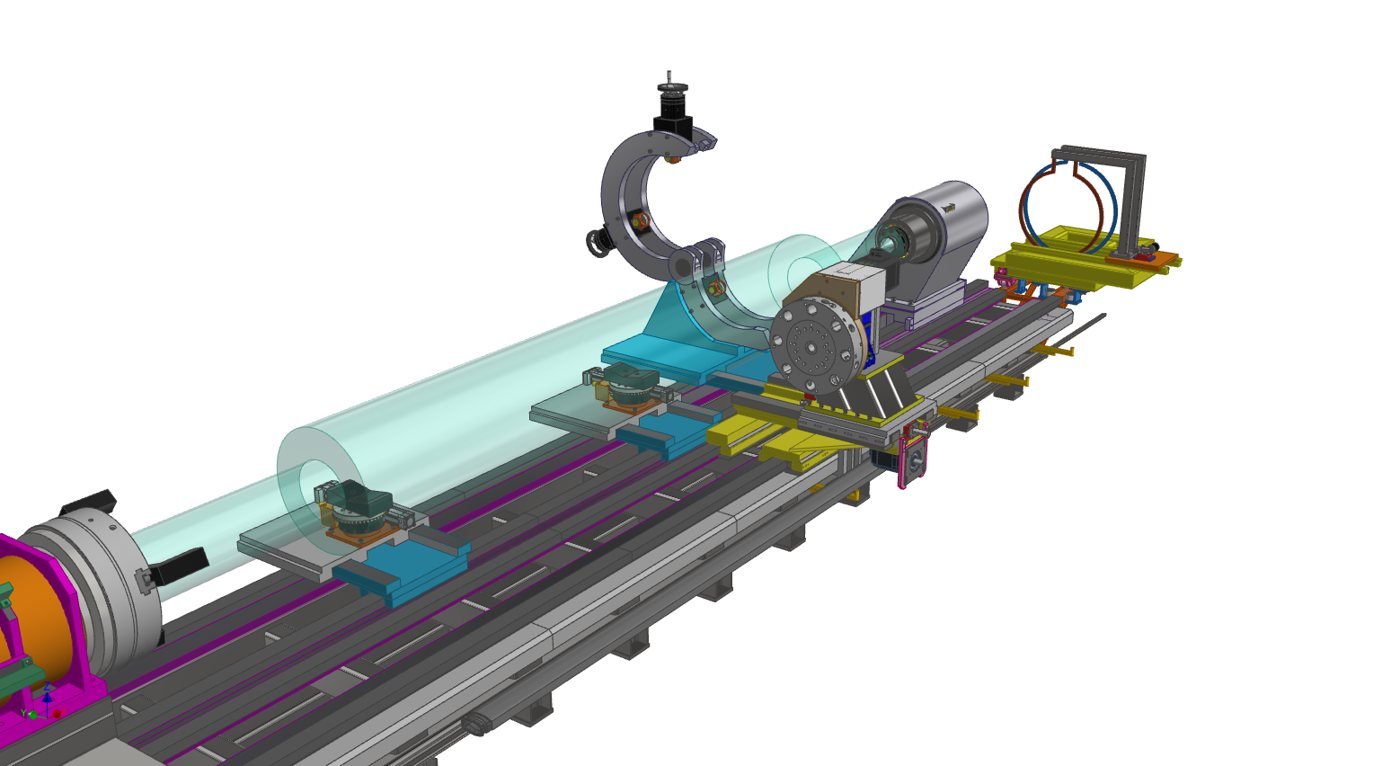
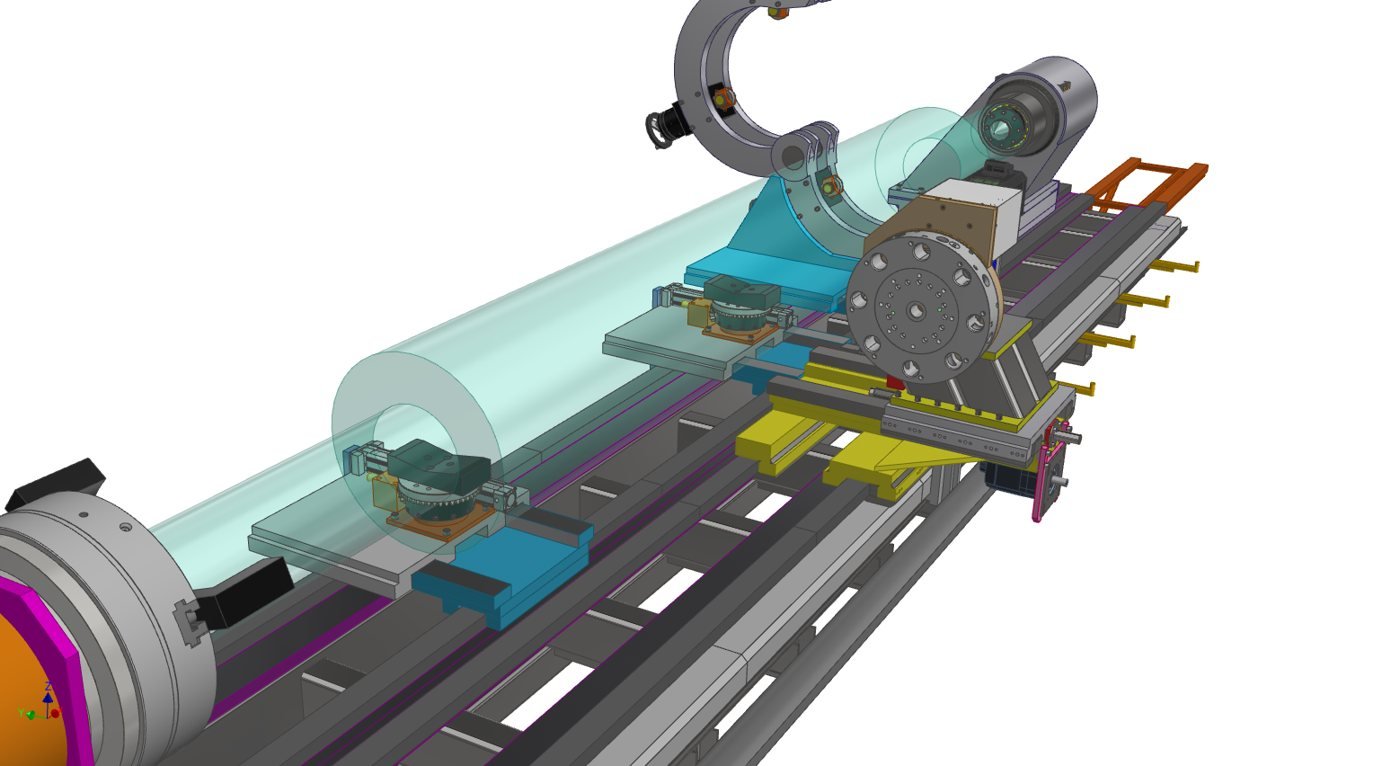
WIAP DM 5M Bearbeitungsablauf – Übersicht: Maschinenbett mit Walze, Lünette, Stützböcken und Reitstock.
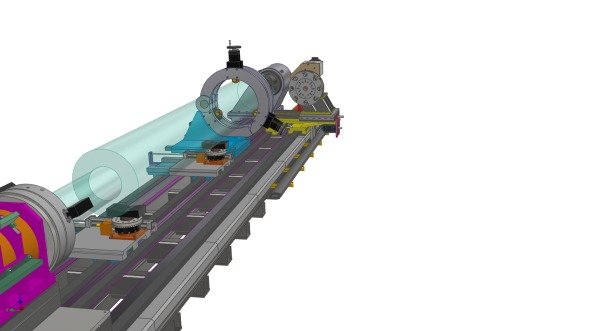
WIAP DM 5M Bearbeitungsablauf – Die Rohwalze wird mit dem Kran eingelegt. Die Stützböcke fahren CNC-programmiert vor und auf – die Walze liegt auf den Stützböcken.
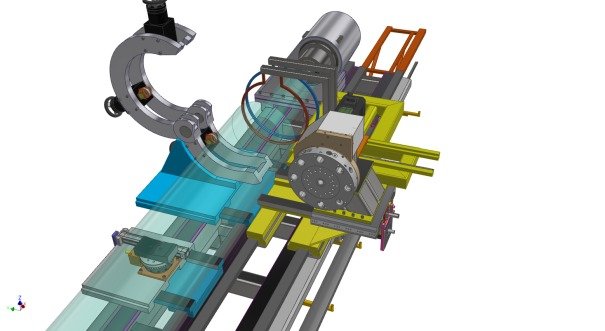
WIAP DM 5M Bearbeitungsablauf – Lünette schliessen und Rundlauf ausrichten. Stützböcke senken ab und fahren zurück.
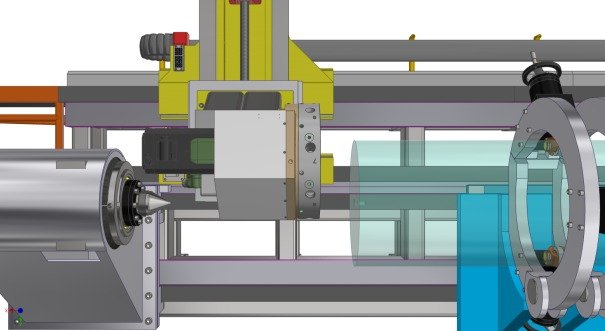
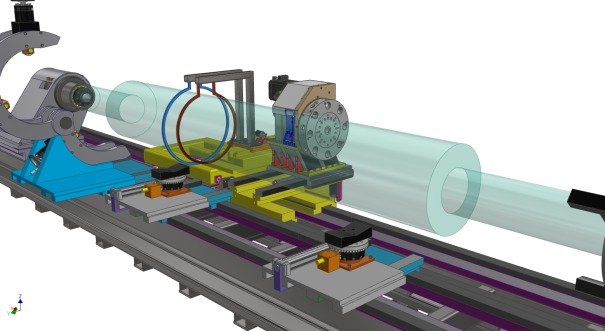
WIAP DM 5M Bearbeitungsablauf – Zentrum mit dem angetriebenen Werkzeug anbohren.
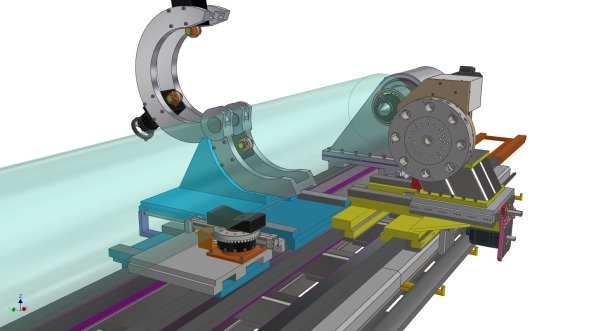
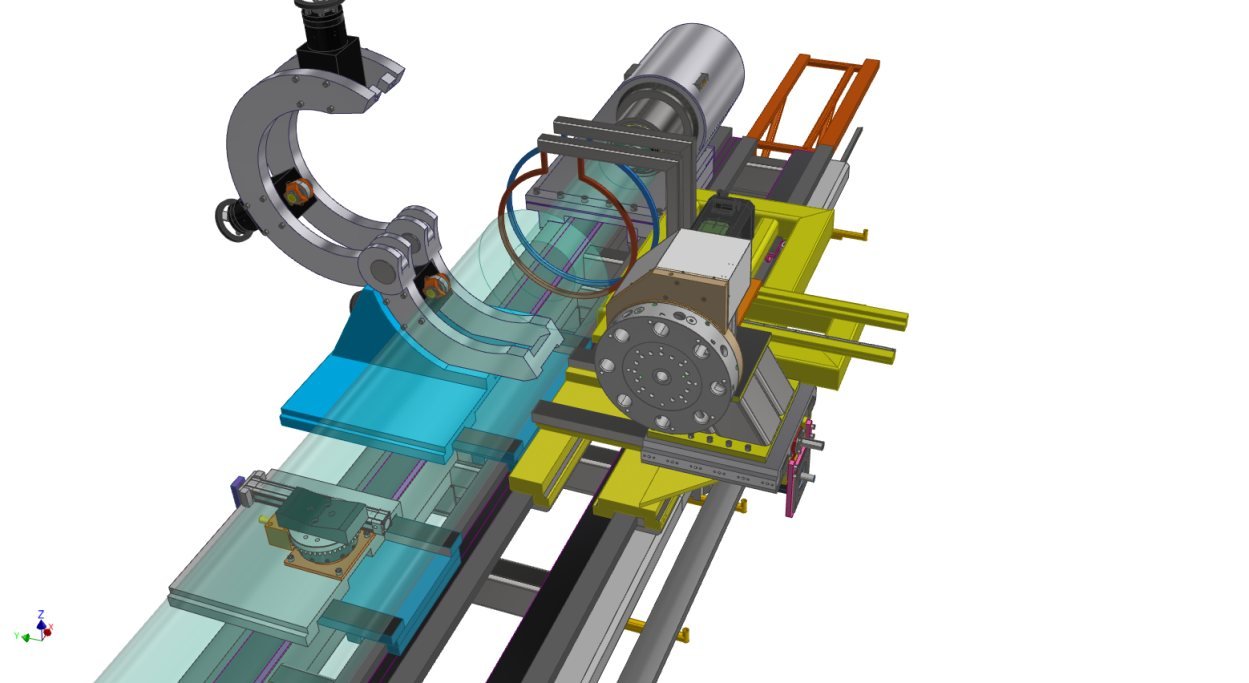
WIAP DM 5M Bearbeitungsablauf – Reitstock fährt ins gebohrte Zentrum. Lünette öffnen, Lünettensitze 1 und 2 vordrehen.
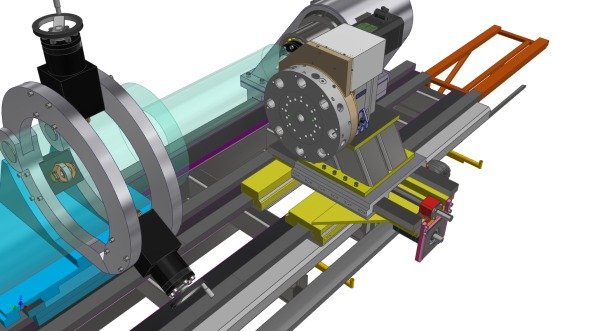
WIAP DM 5M Bearbeitungsablauf – Lünette wieder schliessen, Wellenstummel 1 vordrehen.
WIAP DM 5M Bearbeitungsablauf – Lünette öffnen und zurückfahren. Stützböcke fahren vor und auf, die Walze liegt auf den Stützböcken.
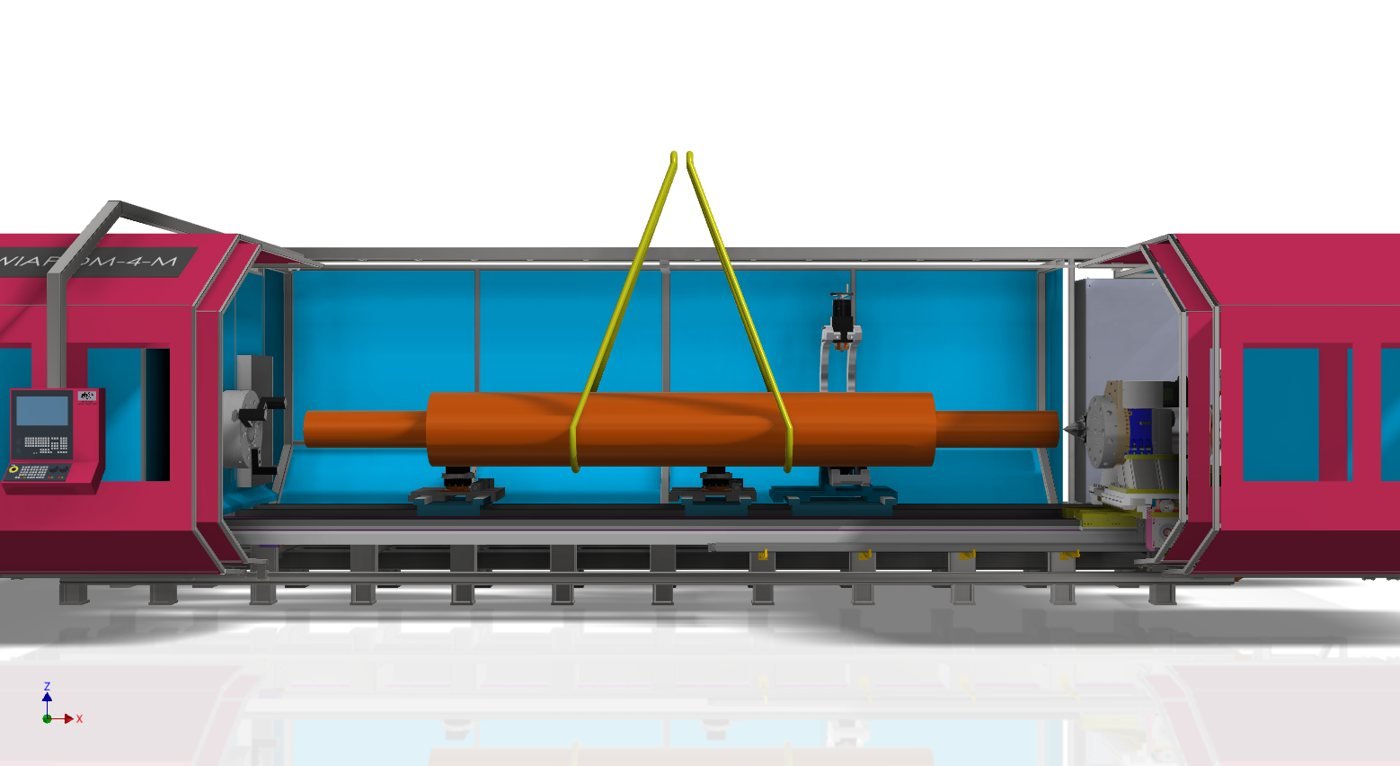
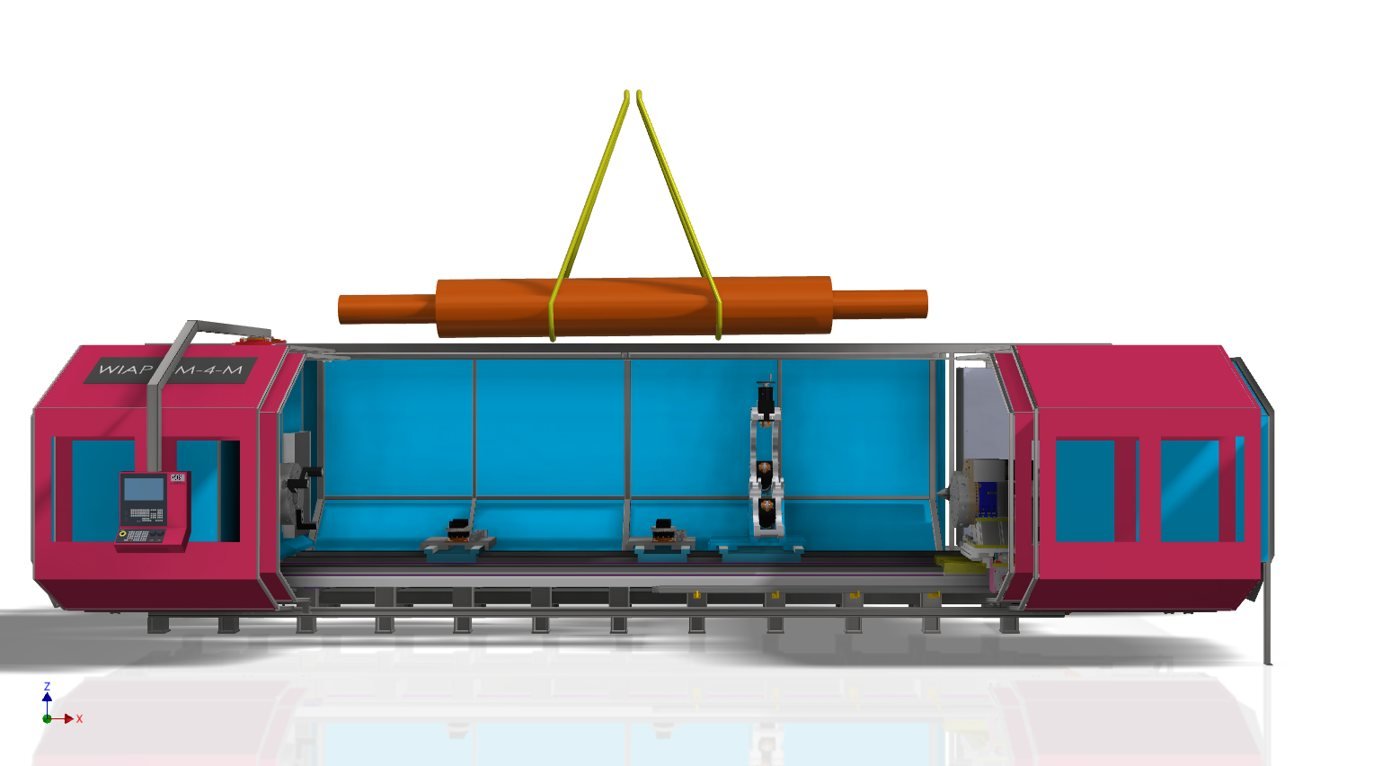
WIAP DM 5M Bearbeitungsablauf – Walze am Kran anhängen.
WIAP DM 5M Bearbeitungsablauf – Walze über die Maschinenverschalung anheben und wenden.
WIAP DM 5M Bearbeitungsablauf – Walze mit Stufenbacken ins Futter legen, Lünette zum Lünettensitz fahren und schliessen. Zweites Zentrum anfräsen, Pinole vor, zweiten Wellenstummel drehen.
WIAP DM 5M Bearbeitungsablauf – Stützböcke 1 und 2 vor und auf, Reitstock zurück. Der Z-Schlitten holt den Härteschlitten.
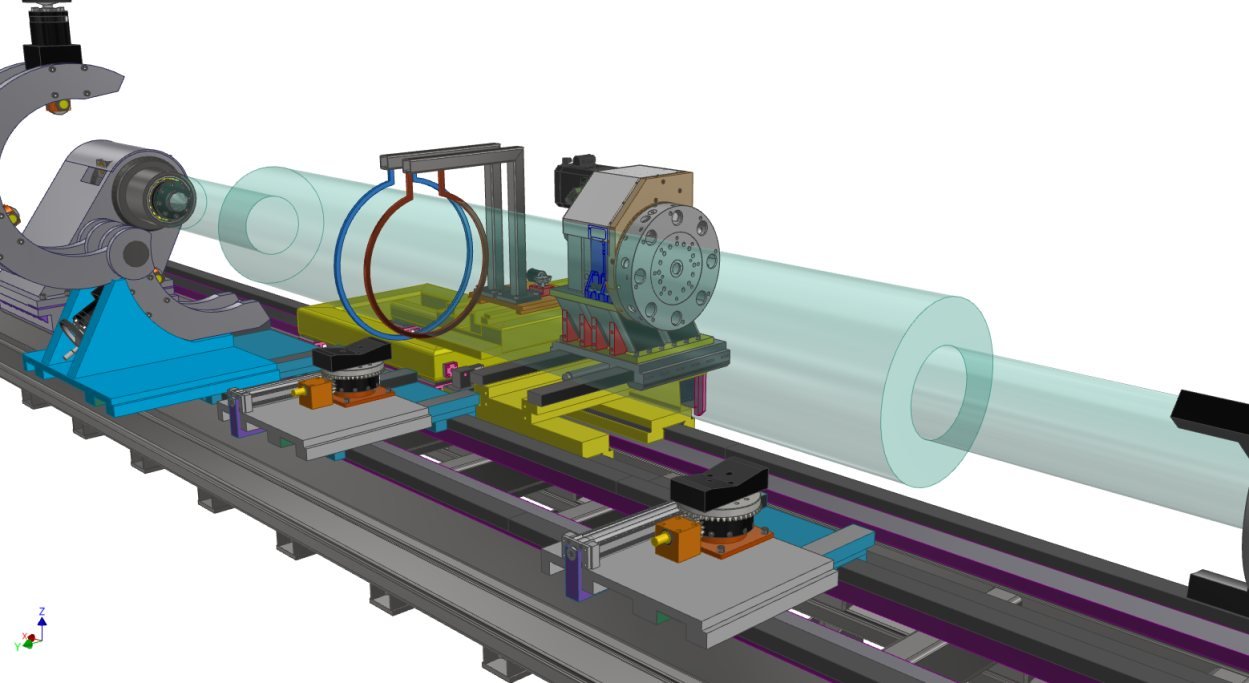
WIAP DM 5M Bearbeitungsablauf – Der andockbare Härteschlitten mit Induktions- und Abschreckring fährt zwischen Reitstock und Wellenstummel. Reitstock vor, Stützböcke ab, Drehzahl ein.
WIAP DM 5M Bearbeitungsablauf – Induktionshärten bei drehender Walze (ca. 20 Minuten), danach Abschrecken mit Kühlwasser. Das Umschalten von Kühlemulsion auf Abschreckwasser läuft automatisch über M-Funktionen der CNC-Steuerung.
WIAP DM 5M Bearbeitungsablauf – Ballen fertig drehen. Falls nötig, übernimmt ein parametrisiertes WIAP®-Sonderprogramm die Wärmekompensation. Zum Schluss wird die stirnseitige Verzahnung mit C-Achse und angetriebenen Werkzeugen gefräst.
3D-Rendering einer komplexen industriellen Robotermaschine mit offenem Design, die im Inneren einen Roboterarm und ein Bedienfeld zeigt.
WIAP DM 5M Walze beim Be- und Entladen mit dem KranDM5M-PH16
WIAP DM 5M Walze beim Be- und Entladen mit dem KranDM5M-PH17

Technische Daten der WIAP DM 5M

Hinweis: dieselbe Maschine kann auch als DM 2M, DM 3M, DM 4M angeboten werden

Ein Arbeiter in Sicherheitsausrüstung bedient eine farbenfrohe Industriemaschine mit einem Bedienfeld, umgeben von einer teilweise fertiggestellten Anlage.

Bildbericht WIAP DM 5M

Ansichten der Grossdrehmaschine WIAP DM 5M aus dem Prospekt WN 1400: Maschinenbett, Arbeitsraum, Induktionshärten direkt auf der Maschine und Be- und Entladen schwerer Walzen. Ein Klick auf ein Bild vergrössert es.

Aussenansicht der Maschine

WIAP DM 5M – Ansicht der CNC-Grossdrehmaschine WIAP DM 5M mit dem neu entwickelten Maschinenbett.
WIAP DM 5M – Die Maschine ist ausgelegt für die Fertigung von mittleren und langen Drehteilen.
WIAP DM 5M – Vollraumverkleidung und fahrbares Bedienpanel, das sich am Einsatzort des Bedieners positionieren lässt.
WIAP DM 5M – Die Türen lassen sich zusammenschieben. Dank des Maschinenkonzepts wird kein Fundament benötigt.
WIAP DM 5M Grossdrehmaschine – Ansicht der CNC-Grossdrehmaschine WIAP DM 5M mit dem neu entwickelten Maschinenbett.
Bild 3.aAnsicht der CNC-Grossdrehmaschine WIAP DM 5M mit dem neu entwickelten Maschinenbett.
DM5M-PH01
WIAP DM 5M Grossdrehmaschine – Die Maschine ist ausgelegt für die Fertigung von mittleren und langen Drehteilen.
Bild 3.bDie Maschine ist ausgelegt für die Fertigung von mittleren und langen Drehteilen.
DM5M-PH02
WIAP DM 5M Grossdrehmaschine – Vollraumverkleidung und fahrbares Bedienpanel, das sich am Einsatzort des Bedieners positionieren lässt.
Bild 3.cVollraumverkleidung und fahrbares Bedienpanel, das sich am Einsatzort des Bedieners positionieren lässt.
DM5M-PH03
WIAP DM 5M Grossdrehmaschine – Die Türen lassen sich zusammenschieben. Dank des Maschinenkonzepts wird kein Fundament benötigt.
Bild 3.dDie Türen lassen sich zusammenschieben. Dank des Maschinenkonzepts wird kein Fundament benötigt.
DM5M-PH04

Maschinenbett

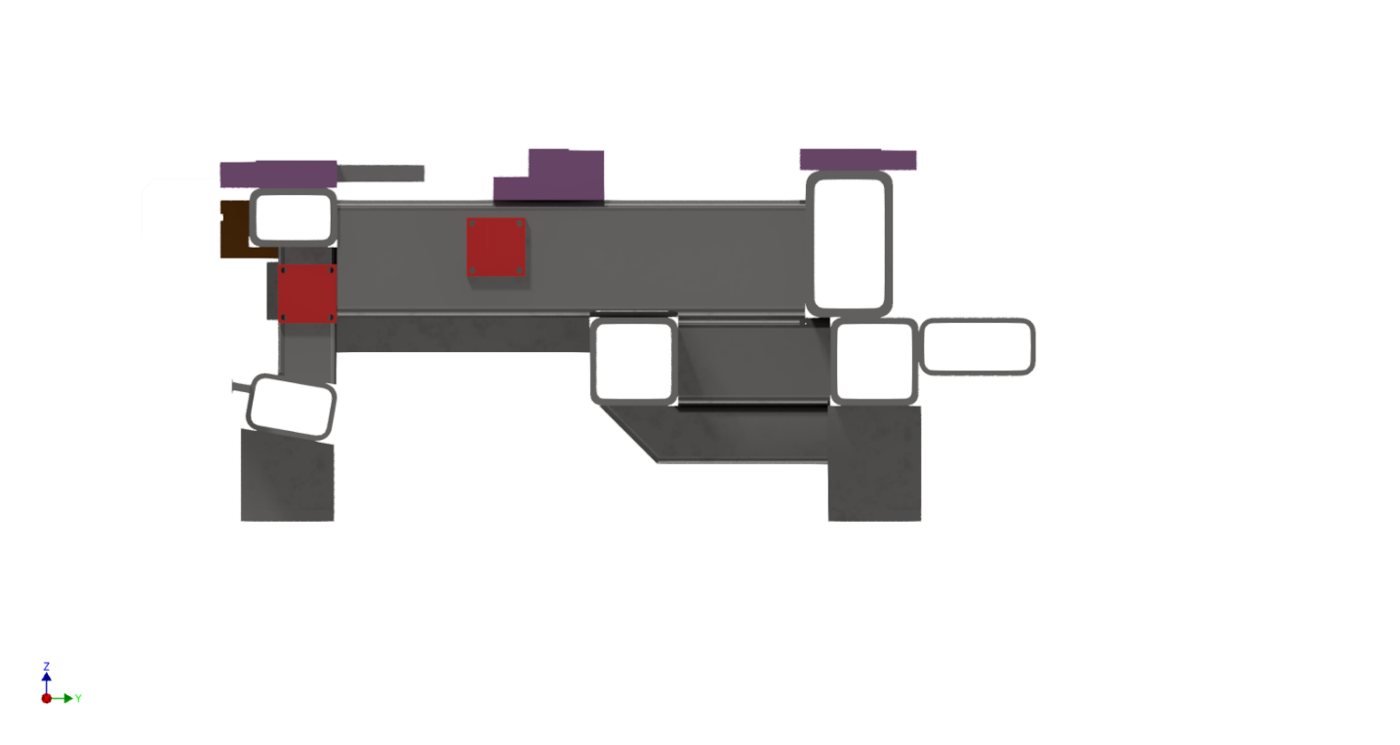
WIAP DM 5M – Das Maschinenbett wird mit dem WIAP® MEMV® VDSF®-Füllverfahren versteift. Eine Innenrohr-Lösung sorgt für zusätzliche Steifigkeit und Schwingungsdämpfung.
WIAP DM 5M – Unterer Teil des Maschinenbetts, starr verbunden mit Längs- und Querholmen. Die gehärteten und geschliffenen Führungen sind von unten aufgeschraubt – für eine störungsfreie Schmutzabstreifung.
WIAP DM 5M Grossdrehmaschine – Das Maschinenbett wird mit dem WIAP® MEMV® VDSF®-Füllverfahren versteift. Eine Innenrohr-Lösung sorgt für zusätzliche Steifigkeit und Schwingungsdämpfung.
Bild 4.aDas Maschinenbett wird mit dem WIAP® MEMV® VDSF®-Füllverfahren versteift. Eine Innenrohr-Lösung sorgt für zusätzliche Steifigkeit und Schwingungsdämpfung.
DM5M-PH05
WIAP DM 5M Grossdrehmaschine – Unterer Teil des Maschinenbetts, starr verbunden mit Längs- und Querholmen. Die gehärteten und geschliffenen Führungen sind von unten aufgeschraubt – für eine störungsfreie Schmutzabstreifung.
Bild 4.bUnterer Teil des Maschinenbetts, starr verbunden mit Längs- und Querholmen. Die gehärteten und geschliffenen Führungen sind von unten aufgeschraubt – für eine störungsfreie Schmutzabstreifung.
DM5M-PH06

Arbeitsraum

WIAP DM 5M – Aufnahme schwerer Walzen mit Stützböcken und Stützlünetten. Revolver und Reitstock laufen auf getrennten Führungen, ähnlich einer Schrägbett-Drehmaschine.
WIAP DM 5M – Zusatzaufnahme am Werkzeugrevolver für einen schweren Bohrstangenhalter – verhindert die Überlastung des Revolvers bei einer Ausladung von mehr als 1:5.
WIAP DM 5M – Stützböcke erleichtern das Einlegen schwerer Werkstücke in Futter und Reitstock.
WIAP DM 5M – Die Ringlünette deckt einen grossen Durchmesserbereich ab. Zwischenspannelemente passen sie an verschiedene Durchmesser an; zum Entnehmen lässt sie sich aufklappen.
WIAP DM 5M – Die Maschine ist für das Induktionshärten direkt am Werkstück ausgelegt. Die intensive Abkühlung danach stellt besondere Anforderungen an die Konstruktion.
WIAP DM 5M Grossdrehmaschine – Aufnahme schwerer Walzen mit Stützböcken und Stützlünetten. Revolver und Reitstock laufen auf getrennten Führungen, ähnlich einer Schrägbett-Drehmaschine.
Bild 5.aAufnahme schwerer Walzen mit Stützböcken und Stützlünetten. Revolver und Reitstock laufen auf getrennten Führungen, ähnlich einer Schrägbett-Drehmaschine.
DM5M-PH07
WIAP DM 5M Grossdrehmaschine – Zusatzaufnahme am Werkzeugrevolver für einen schweren Bohrstangenhalter – verhindert die Überlastung des Revolvers bei einer Ausladung von mehr als 1:5.
Bild 5.bZusatzaufnahme am Werkzeugrevolver für einen schweren Bohrstangenhalter – verhindert die Überlastung des Revolvers bei einer Ausladung von mehr als 1:5.
DM5M-PH08
WIAP DM 5M Grossdrehmaschine – Stützböcke erleichtern das Einlegen schwerer Werkstücke in Futter und Reitstock.
Bild 5.cStützböcke erleichtern das Einlegen schwerer Werkstücke in Futter und Reitstock.
DM5M-PH09
WIAP DM 5M Grossdrehmaschine – Die Ringlünette deckt einen grossen Durchmesserbereich ab. Zwischenspannelemente passen sie an verschiedene Durchmesser an; zum Entnehmen lässt sie sich aufklappen.
Bild 5.dDie Ringlünette deckt einen grossen Durchmesserbereich ab. Zwischenspannelemente passen sie an verschiedene Durchmesser an; zum Entnehmen lässt sie sich aufklappen.
DM5M-PH10
WIAP DM 5M Grossdrehmaschine – Die Maschine ist für das Induktionshärten direkt am Werkstück ausgelegt. Die intensive Abkühlung danach stellt besondere Anforderungen an die Konstruktion.
Bild 5.eDie Maschine ist für das Induktionshärten direkt am Werkstück ausgelegt. Die intensive Abkühlung danach stellt besondere Anforderungen an die Konstruktion.
DM5M-PH11

Induktionshärten auf der Maschine

WIAP DM 5M – Induktionshärten direkt auf der Maschine erspart das Umspannen und Handling des Werkstücks.
WIAP DM 5M – Der Induktionsschlitten wird am Z-Schlitten angedockt.
WIAP DM 5M Grossdrehmaschine – Induktionshärten direkt auf der Maschine erspart das Umspannen und Handling des Werkstücks.
Bild 6.aInduktionshärten direkt auf der Maschine erspart das Umspannen und Handling des Werkstücks.
DM5M-PH12
WIAP DM 5M Grossdrehmaschine – Der Induktionsschlitten wird am Z-Schlitten angedockt.
Bild 6.bDer Induktionsschlitten wird am Z-Schlitten angedockt.
DM5M-PH13

Weitere Ansichten

WIAP DM 5M – Ansicht der Maschine von oben.
WIAP DM 5M – Ansicht der Maschine schräg von vorne.
WIAP DM 5M Grossdrehmaschine – Ansicht der Maschine von oben.
Bild 7.AAnsicht der Maschine von oben.
DM5M-PH14
WIAP DM 5M Grossdrehmaschine – Ansicht der Maschine schräg von vorne.
Bild 7.BAnsicht der Maschine schräg von vorne.
DM5M-PH15

Werkstück be- und entladen

WIAP DM 5M – Eingelegte Walze von oben – der Arbeitsraum ist für den Kran gut zugänglich.
WIAP DM 5M – Abgehobene Walze im Überblick. Türen und Bedienpanel lassen sich in der Arbeitszone oder ausserhalb positionieren.
WIAP DM 5M Grossdrehmaschine – Eingelegte Walze von oben – der Arbeitsraum ist für den Kran gut zugänglich.
Bild 7.aEingelegte Walze von oben – der Arbeitsraum ist für den Kran gut zugänglich.
DM5M-PH16
WIAP DM 5M Grossdrehmaschine – Abgehobene Walze im Überblick. Türen und Bedienpanel lassen sich in der Arbeitszone oder ausserhalb positionieren.
Bild 7.bAbgehobene Walze im Überblick. Türen und Bedienpanel lassen sich in der Arbeitszone oder ausserhalb positionieren.
DM5M-PH17

Lünette und Revolver

WIAP DM 5M Grossdrehmaschine – Die aufklappbare Lünette ermöglicht ungehindertes Be- und Entladen von Roh- und Fertigteilen.
Bild 8.aDie aufklappbare Lünette ermöglicht ungehindertes Be- und Entladen von Roh- und Fertigteilen.
DM5M-PH18

Bearbeitungsablauf einer Walze – vom Rohteil bis zur gehärteten Walze

Am Beispiel einer Walze zeigen wir Schritt für Schritt, wie auf der Grossdrehmaschine WIAP DM 5M gedreht, gefräst und induktionsgehärtet wird – alles auf derselben Maschine.

Bearbeitungsablauf in 14 Schritten

WIAP DM 5M Bearbeitungsablauf – Übersicht: Maschinenbett mit Walze, Lünette, Stützböcken und Reitstock.
WIAP DM 5M Bearbeitungsablauf – Die Rohwalze wird mit dem Kran eingelegt. Die Stützböcke fahren CNC-programmiert vor und auf – die Walze liegt auf den Stützböcken.
WIAP DM 5M Bearbeitungsablauf – Lünette schliessen und Rundlauf ausrichten. Stützböcke senken ab und fahren zurück.
WIAP DM 5M Bearbeitungsablauf – Zentrum mit dem angetriebenen Werkzeug anbohren.
WIAP DM 5M Bearbeitungsablauf – Reitstock fährt ins gebohrte Zentrum. Lünette öffnen, Lünettensitze 1 und 2 vordrehen.
WIAP DM 5M Bearbeitungsablauf – Lünette wieder schliessen, Wellenstummel 1 vordrehen.
WIAP DM 5M Bearbeitungsablauf – Lünette öffnen und zurückfahren. Stützböcke fahren vor und auf, die Walze liegt auf den Stützböcken.
WIAP DM 5M Bearbeitungsablauf – Walze am Kran anhängen.
WIAP DM 5M Bearbeitungsablauf – Walze über die Maschinenverschalung anheben und wenden.
WIAP DM 5M Bearbeitungsablauf – Walze mit Stufenbacken ins Futter legen, Lünette zum Lünettensitz fahren und schliessen. Zweites Zentrum anfräsen, Pinole vor, zweiten Wellenstummel drehen.
WIAP DM 5M Bearbeitungsablauf – Stützböcke 1 und 2 vor und auf, Reitstock zurück. Der Z-Schlitten holt den Härteschlitten.
WIAP DM 5M Bearbeitungsablauf – Der andockbare Härteschlitten mit Induktions- und Abschreckring fährt zwischen Reitstock und Wellenstummel. Reitstock vor, Stützböcke ab, Drehzahl ein.
WIAP DM 5M Bearbeitungsablauf – Induktionshärten bei drehender Walze (ca. 20 Minuten), danach Abschrecken mit Kühlwasser. Das Umschalten von Kühlemulsion auf Abschreckwasser läuft automatisch über M-Funktionen der CNC-Steuerung.
WIAP DM 5M Bearbeitungsablauf – Ballen fertig drehen. Falls nötig, übernimmt ein parametrisiertes WIAP®-Sonderprogramm die Wärmekompensation. Zum Schluss wird die stirnseitige Verzahnung mit C-Achse und angetriebenen Werkzeugen gefräst.
WIAP DM 5M Bearbeitungsablauf Walze – Übersicht: Maschinenbett mit Walze, Lünette, Stützböcken und Reitstock.
Bild A.1Übersicht: Maschinenbett mit Walze, Lünette, Stützböcken und Reitstock.
DM5M-PH19
WIAP DM 5M Bearbeitungsablauf Walze – Die Rohwalze wird mit dem Kran eingelegt. Die Stützböcke fahren CNC-programmiert vor und auf – die Walze liegt auf den Stützböcken.
Bild A.2Die Rohwalze wird mit dem Kran eingelegt. Die Stützböcke fahren CNC-programmiert vor und auf – die Walze liegt auf den Stützböcken.
DM5M-PH20
WIAP DM 5M Bearbeitungsablauf Walze – Lünette schliessen und Rundlauf ausrichten. Stützböcke senken ab und fahren zurück.
Bild A.3Lünette schliessen und Rundlauf ausrichten. Stützböcke senken ab und fahren zurück.
DM5M-PH21
WIAP DM 5M Bearbeitungsablauf Walze – Zentrum mit dem angetriebenen Werkzeug anbohren.
Bild A.4Zentrum mit dem angetriebenen Werkzeug anbohren.
DM5M-PH22
WIAP DM 5M Bearbeitungsablauf Walze – Reitstock fährt ins gebohrte Zentrum. Lünette öffnen, Lünettensitze 1 und 2 vordrehen.
Bild A.5Reitstock fährt ins gebohrte Zentrum. Lünette öffnen, Lünettensitze 1 und 2 vordrehen.
DM5M-PH23
WIAP DM 5M Bearbeitungsablauf Walze – Lünette wieder schliessen, Wellenstummel 1 vordrehen.
Bild A.6Lünette wieder schliessen, Wellenstummel 1 vordrehen.
DM5M-PH24
WIAP DM 5M Bearbeitungsablauf Walze – Lünette öffnen und zurückfahren. Stützböcke fahren vor und auf, die Walze liegt auf den Stützböcken.
Bild A.7Lünette öffnen und zurückfahren. Stützböcke fahren vor und auf, die Walze liegt auf den Stützböcken.
DM5M-PH25
WIAP DM 5M Bearbeitungsablauf Walze – Walze am Kran anhängen.
Bild A.8Walze am Kran anhängen.
DM5M-PH26
WIAP DM 5M Bearbeitungsablauf Walze – Walze über die Maschinenverschalung anheben und wenden.
Bild A.9Walze über die Maschinenverschalung anheben und wenden.
DM5M-PH27
WIAP DM 5M Bearbeitungsablauf Walze – Walze mit Stufenbacken ins Futter legen, Lünette zum Lünettensitz fahren und schliessen. Zweites Zentrum anfräsen, Pinole vor, zweiten Wellenstummel drehen.
Bild A.10Walze mit Stufenbacken ins Futter legen, Lünette zum Lünettensitz fahren und schliessen. Zweites Zentrum anfräsen, Pinole vor, zweiten Wellenstummel drehen.
DM5M-PH28
WIAP DM 5M Bearbeitungsablauf Walze – Stützböcke 1 und 2 vor und auf, Reitstock zurück. Der Z-Schlitten holt den Härteschlitten.
Bild A.11Stützböcke 1 und 2 vor und auf, Reitstock zurück. Der Z-Schlitten holt den Härteschlitten.
DM5M-PH29
WIAP DM 5M Bearbeitungsablauf Walze – Der andockbare Härteschlitten mit Induktions- und Abschreckring fährt zwischen Reitstock und Wellenstummel. Reitstock vor, Stützböcke ab, Drehzahl ein.
Bild A.12Der andockbare Härteschlitten mit Induktions- und Abschreckring fährt zwischen Reitstock und Wellenstummel. Reitstock vor, Stützböcke ab, Drehzahl ein.
DM5M-PH30
WIAP DM 5M Bearbeitungsablauf Walze – Induktionshärten bei drehender Walze (ca. 20 Minuten), danach Abschrecken mit Kühlwasser. Das Umschalten von Kühlemulsion auf Abschreckwasser läuft automatisch über M-Funktionen der CNC-Steuerung.
Bild A.13Induktionshärten bei drehender Walze (ca. 20 Minuten), danach Abschrecken mit Kühlwasser. Das Umschalten von Kühlemulsion auf Abschreckwasser läuft automatisch über M-Funktionen der CNC-Steuerung.
DM5M-PH31
WIAP DM 5M Bearbeitungsablauf Walze – Ballen fertig drehen. Falls nötig, übernimmt ein parametrisiertes WIAP®-Sonderprogramm die Wärmekompensation. Zum Schluss wird die stirnseitige Verzahnung mit C-Achse und angetriebenen Werkzeugen gefräst.
Bild A.14Ballen fertig drehen. Falls nötig, übernimmt ein parametrisiertes WIAP®-Sonderprogramm die Wärmekompensation. Zum Schluss wird die stirnseitige Verzahnung mit C-Achse und angetriebenen Werkzeugen gefräst.
DM5M-PH32

Ausführungsvarianten WIAP DM 5M

Die Grossdrehmaschine WIAP DM 5M bieten wir in drei Ausführungen an. Alle Varianten haben das WIAP® MEMV® VSR® entspannte und vibrationsgedämpfte Maschinenbett – kein Verzug nach dem WIAP® MEMV® VSR® Entspannen. Die technischen Datenblätter stehen als PDF zum Herunterladen bereit.

WIAP DM 5M – Induktionshärten direkt auf der Maschine
Induktionshärten direkt auf der Maschine – mehr dazu im Bildbericht.

  • Spitzenweite 6000 mm, Spitzenhöhe 680 mm
  • Induktions-Härteanlage, Generator 200–500 kW
  • Härten ca. 860 °C, Anlassen ca. 610 °C
  • Vollraumverkleidung, angetriebener Werkzeugrevolver
  • Stützböcke für Werkstücke bis 15 t
  • Gewicht ca. 41 t, Platzbedarf ca. 14 × 3,3 m

Datenblatt Variante 1 (PDF) herunterladen

  • Spitzenweite 6000 mm, Spitzenhöhe 680 mm
  • Vollraumverkleidung mit 4 fahrbaren Schutztüren
  • Angetriebener Werkzeugrevolver, 8 Positionen VDI 60
  • Kraftspanneinrichtung, Futter Ø 630 mm
  • CNC Sinumerik 828 D
  • Gewicht ca. 39 t, Platzbedarf ca. 11 × 3,3 m

Datenblatt Variante 2 (PDF) herunterladen

  • Spitzenweite 6000 mm, Spitzenhöhe 680 mm
  • Teilraumverkleidung mit Schiebetüre
  • Angetriebener Werkzeugrevolver, 8 Positionen VDI 60
  • Handspannfutter
  • CNC Sinumerik 828 D
  • Gewicht ca. 37 t, Platzbedarf ca. 11 × 3,3 m

Datenblatt Variante 3 (PDF) herunterladen

Preis auf Anfrage – wir passen die Maschine Ihren Anforderungen an.

PDF – blättern mit dem Mausrad