
CNC-Umbau einer Säge-, Bürst-, Leim- und Bohrmaschine mit 7 Achsen auf Siemens Sinumerik 828 (2 Kanäle). Projektbericht der WIAP AG, Dulliken.
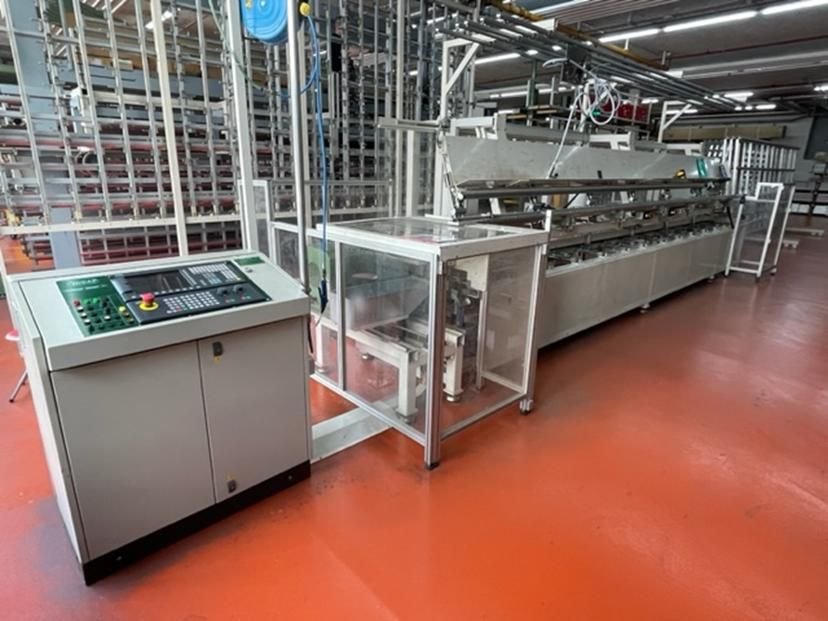
Foto 1: Fertig montierte Maschine
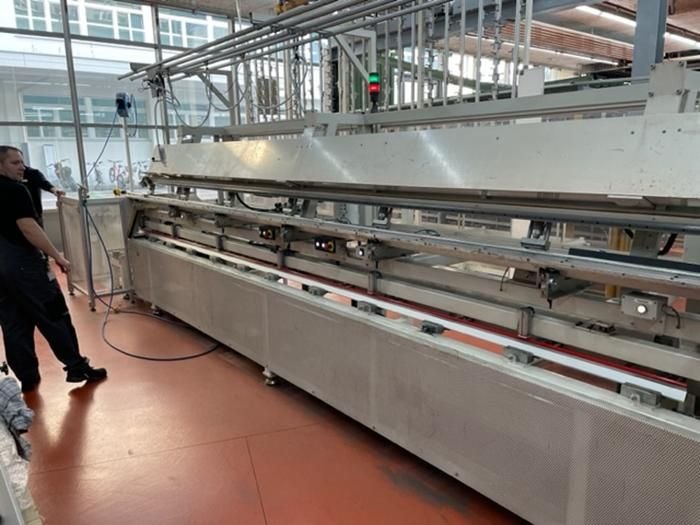
Foto 2: Maschine im Arbeitsprozess
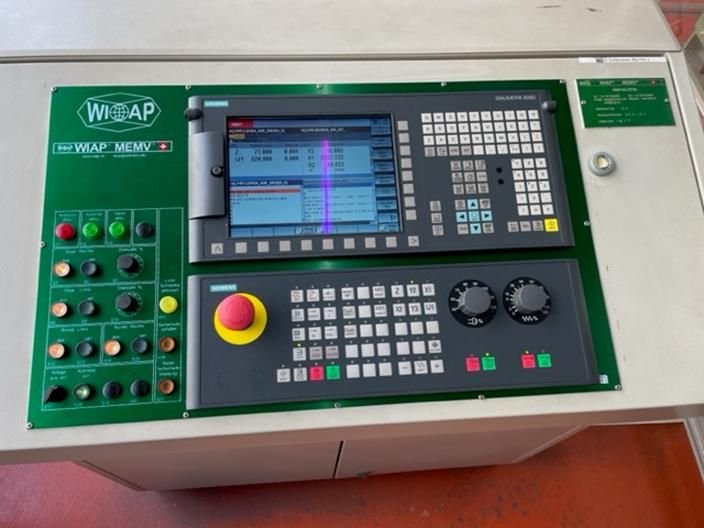
Foto 3: CNC Steuerung vor der Fertigstellung
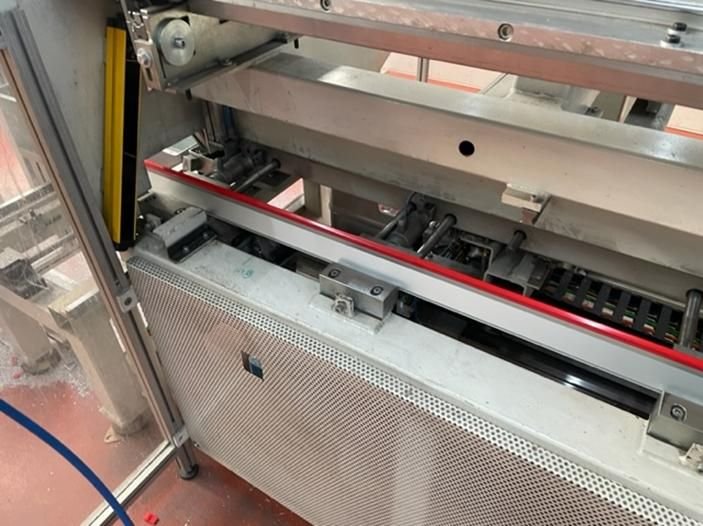
Foto 4: Maschine sägt und klebt
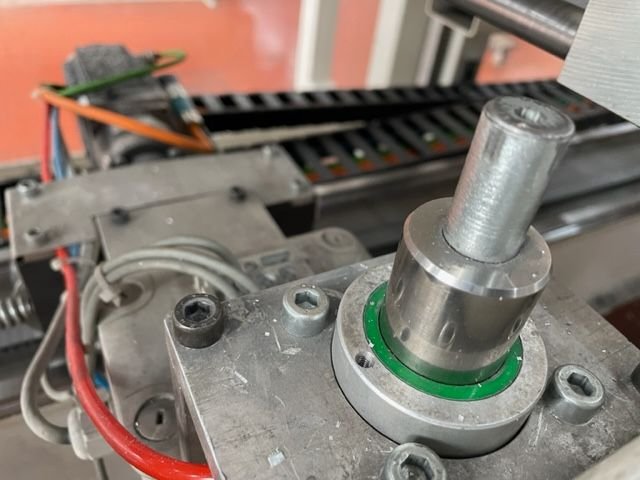
Foto 5: Schleppschlitten mit Andocke Zylinder
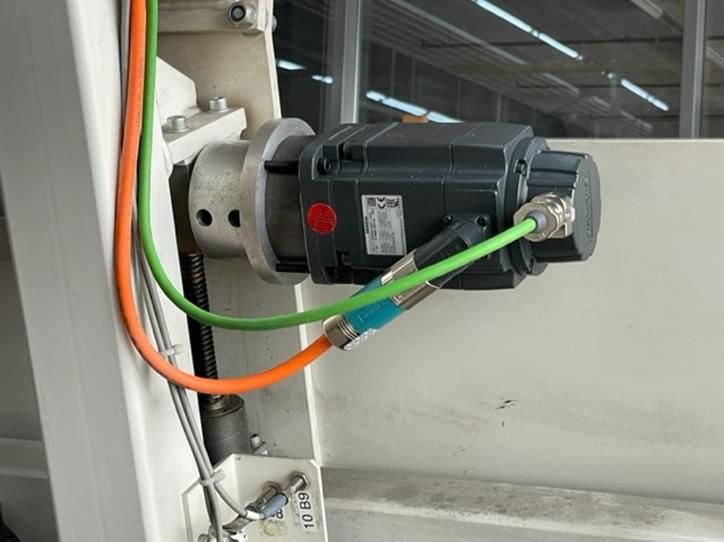
Foto 6: 7 Solche Motoren wurden zur Achsbewegung der 7 Achsen angebaut.
Umbau Ablauf
Pos. 1 Demontage des alten Materials
- Alter Schrank ausräumen
- Alte Steuerung, Schützen, die nicht mehr benötigt werden, Vorschubmotoren mit Kabel ausbauen
- Defekte Ware demontieren, was während der Umbauvorbereitung noch ermittelt wurde.
- Reinigen der Stellen wo die Motoren waren
- Kontrolle des Umkehrspieles und Axiallager Überprüfung
Pos. 2 Montage des neuen Materials
- Einbau / Anbau von:
- Frequenzumformer
- Neue CNC Steuerung
- Kabelklemmen
- Neue Vorschubmotoren 7 Stk.
- Kabel verlegen und montieren
- Inbetriebnahme der Anlage
- Säge und Bürstversuche
- Schulung des Personals
- Dokumentation fertig stellen
- PLC Programmen mit Alarme prüfen und testen
- Probe Produktion
- Übergabe der Anlage
- Diverse Schalter für Überwachung Sicherheit
Pos. 3 Sicherheit / CE Prüfung
- Vorhandene Lichtschranken Lösung mit Horn und Stoppzone erweitern
Pos. 4 CE Prüfung
- Die von der WIAP AG gelieferten Komponenten und Ausführungen werden CE- Konformität erklärt
Pos. 5 Funktionsbeschreibung:
- Die Maschine wird mit einer mehr Achsen CNC Steuerung Sinumerik 828 ausgerüstet, ähnlich wie die RBM Maschine. 2 Kanalig
Pos 5.1
- Kanal 1: Ablängen und Bohren
- Klemmbalken Achse Z
- Klemmbalken Achse Y
- Anschlagschlitten Achse X1
- Bohrschlitten Achse X2
- Bohrschlitten Achse Y3
Pos 5.2
- Kanal 2: Sägeaggregat rechts und links
- Sägeschlitten rechts Achse W1
- Sägeschlitten links Achse W2
- Säge linke Seite mit FU umschaltbar mit Schütz für Sägemotor 1 oder 2
- regulierbar machen
Mit Potentiometer für Sägen und Potentiometer für Sägen und Bürsten
- Ausgelegt für das gesteuertem Sägen mit unterschiedlichen Positionen
- mit genau Anfahren auf eine Position mit einem Einfahr Vorschub und
- einem schneller Vorschub, wenn eingetaucht ist.
- Anfahrweg wir automatisch berechnet. Eintauch Vorschub wir automatisch
- berechnet und Verfahrweg im Eilgang auf Parkposition wird auch
- automatisch berechnet
- Und muss nur bei der Erstinbetriebnahme eingegeben werden. Es kann je
- nach Profilart und Material mit unterschiedlichem Vorschub und
- Sägeblatt Geschwindigkeit gesägt und gebürstet werden.
- Wichtige Hinweis: Ideal beide Sägen hintereinander, dass die
- Programmierung einfacher und prozessicherer ist.
Pos. 6 Programm Beschreibung:
- Die CNC Steuerung hat alle Programme fix gespeichert.
- Der Programmaufbau ist parametrisiert, so dass die Operateure praktisch keine CNC Programme machen müssen. Alle wichtigen Referenzdaten können als Parameter eingegeben werden, dass der Operateur nicht ins CNC Programm eingreifen muss.
- Es kann praktisch in jeder Position Notstopp gedrückt werden und wieder gestartet werden, ohne dass die Maschine die letzte Position verliert.
- Die Programme werden im Hause Wiap schon programmiert und getestet, dass bei der Inbetriebnahme wenig Zeit für diese Tests benötigt wird.
- Es gibt unterschiedliche Programm Abläufe mit und ohne Bürsten
Pos. 7 Komponenten Beschreibung
- Sinumerik CNC Steuerung 10,4 TFT Farbdisplay, vollwertige QWERTY Tastatur,
- Kurzhubtasten, mit 16 Softkey schnell zu allen Bedienmasken
- Einfache Datenübertragung durch IP65 geschützte Frontschnittstelle
- USB 2.0,RJ45,Etnernet , CF_Card
- Näherungs Abstand Sensor für Displaysteuerung
- Panel aus Magnesiumdruckguss
- Bedienung mit Arbeitshandschuhen möglich
- NV-RAM Speichertechnologie ohne Pufferbatterie
- Lüfter und Festplattenloser Einbau
– Fernbedien Gerät mit Start, Stop und Notstopp – HMI anstelle Poti für Drehzahlen und Werkz. Amp. Anzeige. Bruch Kontrolle
Pos. 8 Zusatz Arbeiten
- Anschlag mit Zapfen verbessern ist ungenau
- Anbau einer Externen Steckdose am E Schrank 220 Volt
- Abdichten des E Schrankes von Spänen
- Lüfter aus dem e Schrank entfernen
- Speise Luft Abschaltung wenn stromlos
Pos. 9 Allgemeines
Liefertermin: Nach Absprache jedoch mind. 4 Monate Vorlauf nötig
- Für die Material Beschaffung und den Testlauf nach
- der Anlagen Aufnahme
Inbetriebnahme und Schulung: KW ….
Dank dem WIAP Alarm-System-Konzept werden Fehlbedienungen und Nichtwissen, wie was zu tun ist, mit Meldungen unterstützt. Damit ergibt sich ein sehr einfaches Bedienen für alle Mitarbeiter, die an einer von der WIAP umgerüsteten Maschine arbeiten. Dadurch hat man auch Freude, mit der Maschine zu arbeiten.
Umbau statt Neumaschine
Die WIAP AG baut eigene Werkzeugmaschinen und hat einen festen Stamm an Zulieferern. Bei Neumaschinen und Umbauten werden in der Regel dieselben Einbauteile verwendet, so ist auch die Ersatzteilgewährleistung gesichert. Das Schaben wird bei der WIAP intensiv geschult, es sind immer zwei Schabmaschinen griffbereit.
Ein Retrofit (Umbau mit Revision) kostet ca. 40 bis 60 % einer Neumaschine, weil das Grundgerüst vorhanden ist. Ein reiner Tausch der CNC kann nicht selten sogar unter 10 bis 20 % des Neubeschaffungswertes liegen. Auch dann ist die neueste CNC-Steuerung aufgebaut.
Hersteller und Vertrieb, Konstruktion, Elektrik und Mechanik: alles aus einer Hand. WIAP AG Ltd SA, Industriestrasse 48L, CH-4657 Dulliken, Telefon +41 62 752 42 60, www.wiap-ag.ch