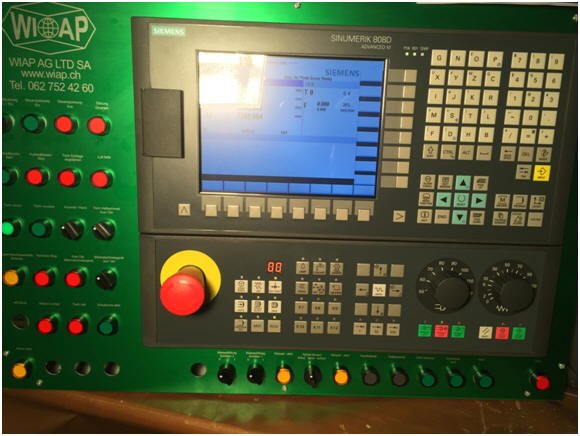
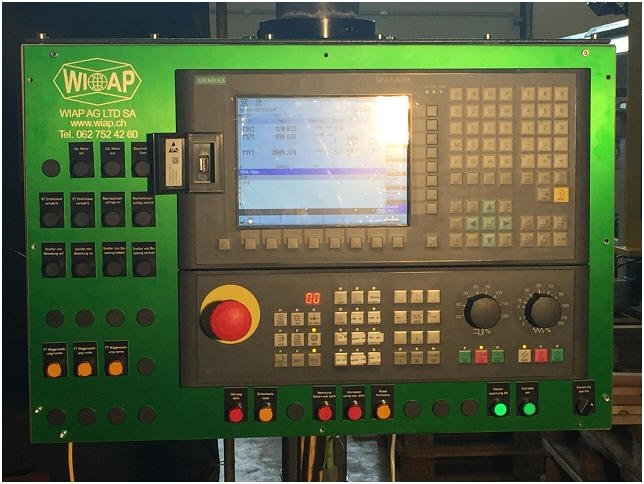
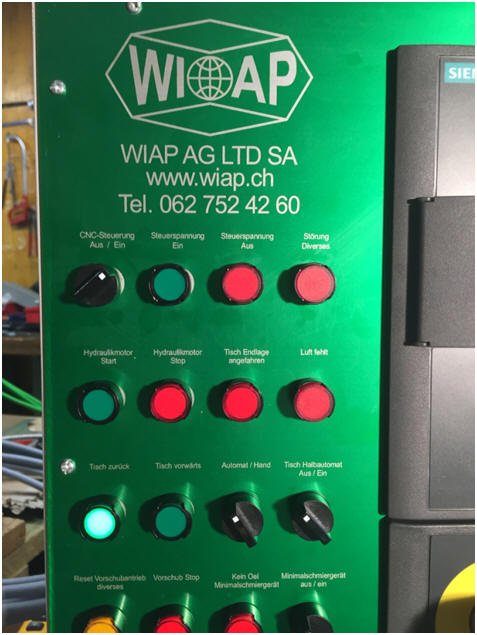
Panelbasierte kompakte CNC Steuerung. Technologie Drehen. CNC ausgelegt für 3 Achsen / Spindeln.
In unserem Fall: 2 CNC Drehachsen, 1 Hauptspindel welche PLC S7-200 PLC
Das Bearbeitungsprogramm wird parametrisiert programmiert.
Es gibt pro Werkstück ein CNC Programm, das Parameter für das jeweilige Werkstück enthält. Die Parameter enthalten Werkstücklänge, Gewinde Länge, Gewinde Steigung.
Die restlichen Werte sind immer identisch und sind in einem Hauptunterprogramm, das bei jedem Durchlauf abgearbeitet wird. Der ganze Programmablauf läuft über das WIAP parametrisierte System. D.h. wenn die Rohteillänge eingegeben wird, weiss die CNC Steuerung der Maschine, wie auch der Portallader, alle Positionen, wie sie angefahren werden müssen. Auch die Rohteil Durchbiegung wird automatisch berechnet auf die 4000 mm Länge, damit beim Einfahren in das Zentrierrohr nicht am Rohrstoss eine Störkontur den Prozess negativ beeinflusst. Jedes Werkstück hat ein eigenes CNC Programm, wo alle parametrisiert usw. richtig enthalten sind. D.h. der Kunde muss keine CNC Programmierung vornehmen.
Besonderheit: Maschine muss kein Referenzpunkt anfahren, Daten bleiben immer gespeichert.
Programmierung:
Fertiges programmiertes Ablaufsystem für alle Werkstücklängen. Parametrisiert auch neue Teile werden in Minuten auf neuen Abmessungen vom Operateur selber ohne besondere Kenntnisse hergestellt werden können. Bewährtes seit Jahrzehnten von Wiap erstelltes Parameter Programmsystem. Mit automatischem Position Anfahrtsystem Berechnungen integriert.
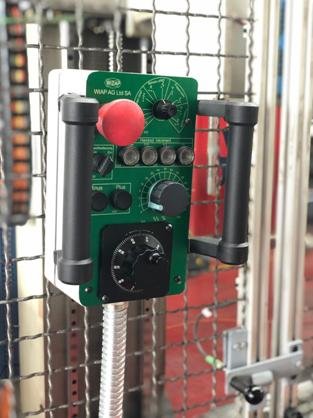
3. Beschreibung des Handrades
Bild 4:
• Alle Schrittmasse einzeln oder mit Handrad fahren