
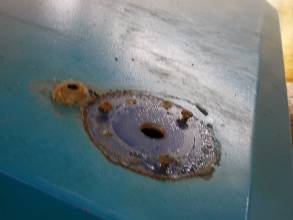
Bild 1: Hier war eine Lampe. Oben, wo die Schraube ist, war ein Loch, über welches beim undichten Dach durch einen Sturm, die CNC Steuerung Fanuc 18 i zerstört wurde.
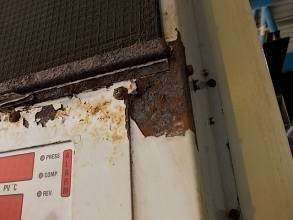
Bild 2: Bedingt durch das Klima in Angola sehen die billig gebauten Geräte in 2 Jahren so aus. Gut zu erkennen, aus welchen Ländern bessere und aus welchen Ländern schlechtere Qualität kommt.
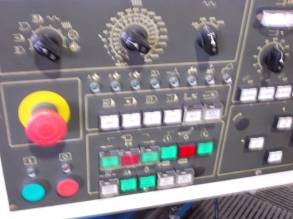
Bild 3: Das alte Panel von Fanuc, welches wir ersetzten.
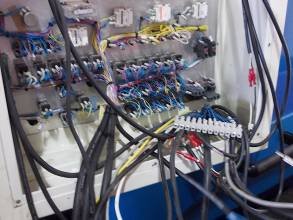
Bild 4: Hier ist die Innenansicht vom alten Panel. Auffallend ist, dass mit einem 50-poligen Kabel die CNC verbunden wird. Wir ersetzen dies mit einem 2-poligem Profibus Kabel.
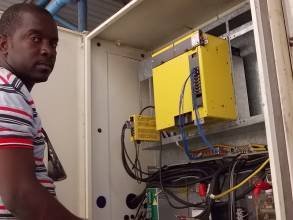
Bild 5: Unser, in der Ausbildung befindlicher, Unterhaltsmann Alberto bei der Vorbereitung des Ausbaus.
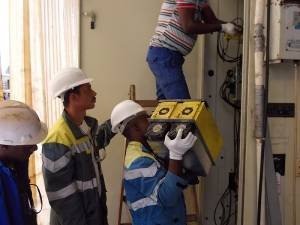
Bild 6: Ausbau des alten Fanuc Materials und das in Afrika.
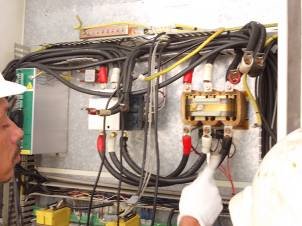
Bild 7: Dicke Kabel sind hier im Einsatz. Das dickste ist 80 mm/2. Da Japan, wie die USA, mit tieferer Spannung arbeitet, sind alle Kabel Querschnitte mehr als doppelt so dick wie bei uns.
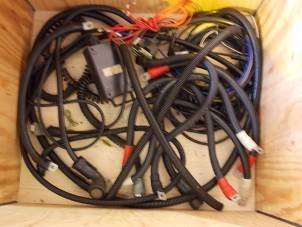
Bild 8: Ausgebaute alte Fanuc Kabel.
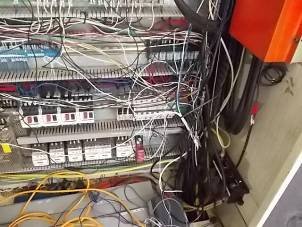
Bild 9: Gemischte Kabelvernetzung. Auffallend ist, der Maschinenhersteller hat für die 220 Volt den 0 Leiter und die Speisung mit diversen Farben verdrahtet. Kabel, die zu kurz waren, wurden im Elektroschrank mit Kabeln mit verschiedenen Kabel Farben verlängert. Erkennbar, die Qualitätssicherung für Maschinen nach Afrika ist nicht sehr gut.
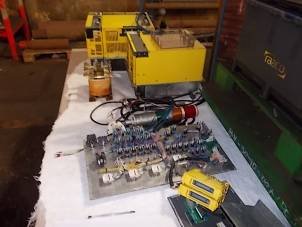
Bild 10: Ausgebautes Steuerungsmaterial der Fanuc 18i.
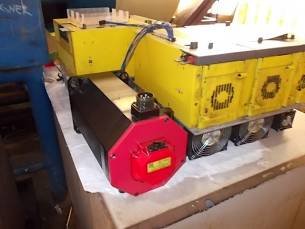
Bild 11: Der Z-Motor. Der X-Motor hat noch eine Bremse.
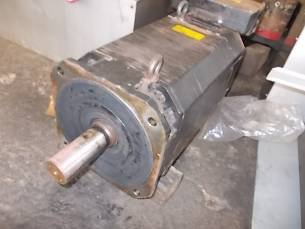
Bild 12: Der Fanuc Hauptspindelmotor sieht hier in Angola nach kurzer Einsatzzeit sehr mitgenommen aus. Das Klima ist hier sehr angriffig, es verfrisst fast alle Produkte.
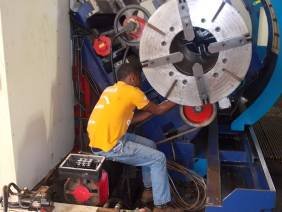
Bild 13: Der von uns ausgebildete Unterhaltschef Yoba Casimiro beim Hauptmotor Ausbau. Er entfernt die V- Riemen vom alten Fanuc Motor.
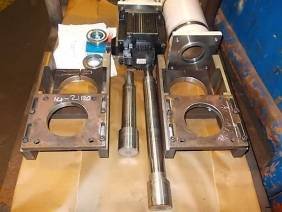
Bild 14: Das Material, welches wir für die X und Z Achse einbauen.
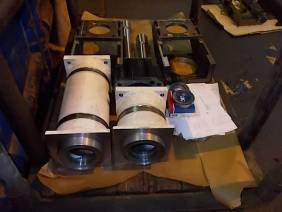
Bild 15: Der Vorschubmotor wurde mit einer Verlängerung und einer Untersetzung hergestellt.
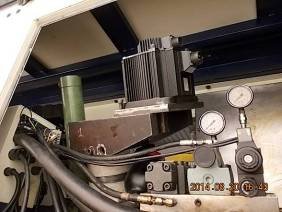
Bild 16: X Motor Anbau. Eine sehr komplizierte Konstruktion, weil wir wenig Platz haben.
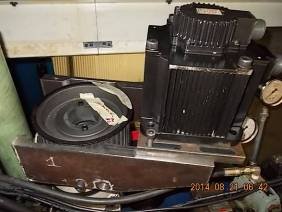
Bild 17: Der X Motor 1/3 untersetzt mit 3 KW. Der alte Motor hatte 7 kW und war 1:1. Jedoch nur 10 M Eilgang mit einer 10-er Kugelrollspindel.
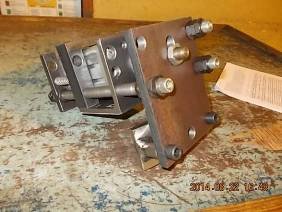
Bild 18: Das ist die Bremskonstruktion. Diese war ursprünglich im Motor. Wir haben jetzt an allen CNC Maschinen denselben Motor, darum wollten wir keinen Motor mit Bremse bestellen.
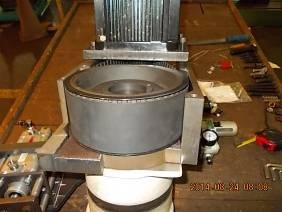
Bild 19: An der Motor Verlängerung haben wir den Motor mit einem Drehflansch gemacht, damit wir den Motor in jede Position drehen können.
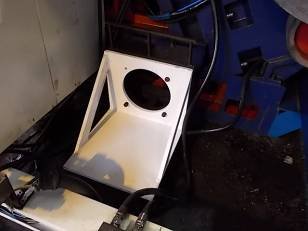
Bild 20: Der neue Motor ist ein Fussmotor. Wir mussten ein Stehloch machen. Aufgrund der Ersatzteilhaltung verwenden wir an allen Maschinen denselben Motortyp. Der ist bei einigen überdimensioniert, doch es gibt dadurch praktisch nie ein Maschinenstillstand aufgrund fehlender Ersatzteile.
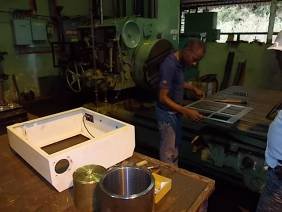
Bild 21: Panelumbau in Vorbereitung. Die alte Fanuc wurde hier demontiert und wir bauen hier die neue Sinumerik 802 DSL rein.
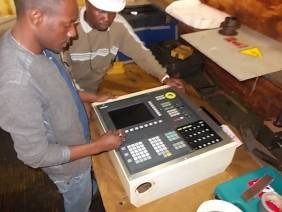
Bild 22: Yoba baut die Sinumerik 802 ein. Das Blech vorne wurde aus rostfreiem Stahl gemacht. Das Gewindeschneiden bei rostfreiem Stahl ist schwieriger als in normalem Baustahl.
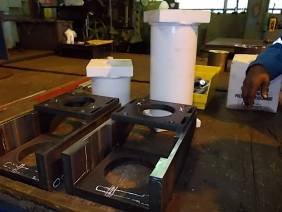
Bild 23: Material, das der neue Motor benötigt. Da wir an allen Maschinen dieselben Motoren haben, müssen wir eine Reduktion 1:3 machen.
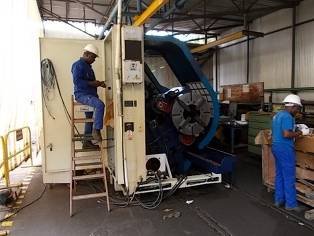
Bild 24: Alberto bereitet den Einbau vor.
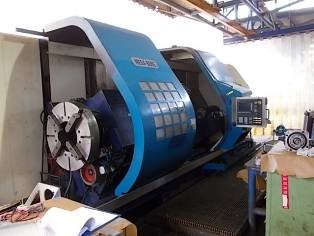
Bild 25: Maschinengewicht der Mega Bore: über 20 Tonnen.
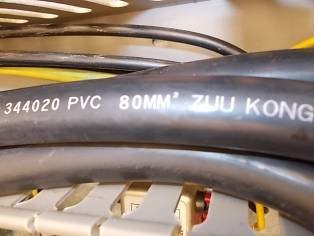
Bild 26: Kabel mit 80 mm/2. Da die Maschine im Herkunftsland mit 115/220 Volt betrieben wird, sind diese dicken Kabel erforderlich.
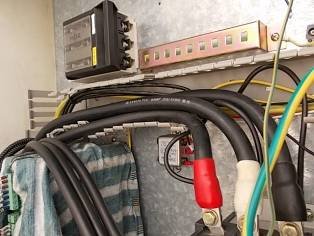
Bild 27: Das Absicherungssystem wird verbessert. Keine Drähte ohne Absicherung.
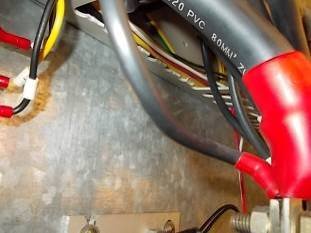
Bild 28: Vorne 80 mm/2; hinten 10 mm/2. Unsicher schliessen wir den 10 mm/2 direkt an einer Sicherung an.
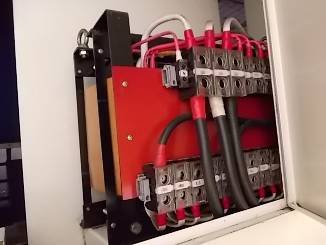
Bild 29: Ein grosser Transformer, der die 230/400 Volt auf 115/220 Volt reduziert.
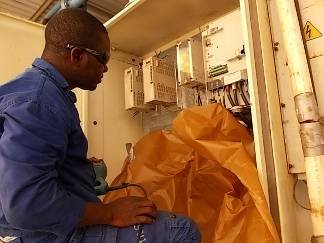
Bild 30: Wir mussten den Jungen erklären, wenn sie beim Bohren nicht abdecken, kann es beim Einschalten einen Knall geben. Darum muss immer alles abgedeckt sein, wenn gebohrt wird.
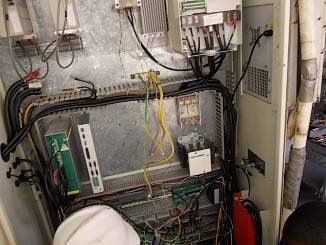
Bild 31: Bald ist alles schön eingebaut und es hat noch ein wenig Reserve Platz.
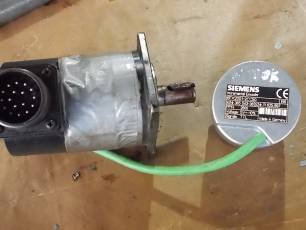
Bild 32: Der alte Fanuc Geber kommt weg. Ein neuer wird montiert.
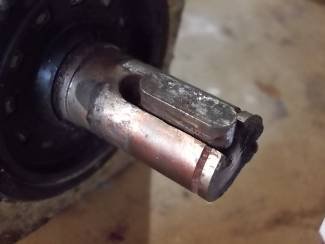
Bild 33: Der Fanuc Spindel Geber hat viel Passrost, weil dieser ohne Achsfluchtfehler Kupplung montiert wurde. Die Welle und das Pully sahen nicht gut aus. Wir haben den Geber mit einen Fluchtfehler Ausgleich eingebaut.
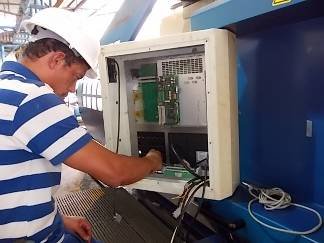
Bild 34: Carlo bereitet die neue CNC Steuerung vor. Man ist froh, weil sie diese in- und auswendig kennen.
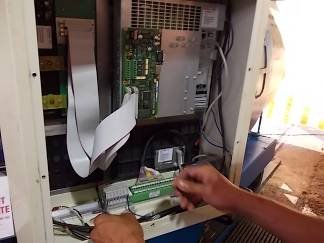
Bild 35: Bedeutend weniger Kabel, die da herum hängen. Sicher nur noch etwa 30%.
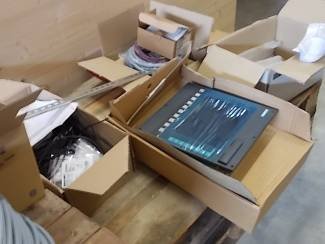
Bild 36: Das Material wurde in der Schweiz bereit gemacht und kommt zu uns per DHL. Es ist immer noch in Dulliken.
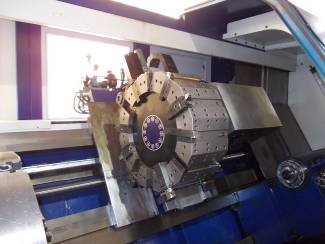
Bild 37: Ein Foto des Werkzeugrevolvers der Maschine ohne Abdeckung.
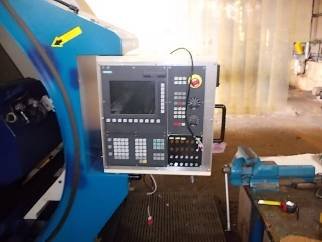
Bild 38: Wir werden bald die ersten Test‘s mit externen 24 Volt machen.
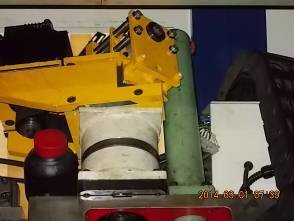
Bild 39: Der X-Motor mit der neuen Bremse. Die Bremse wurde gemacht, damit alles dieselben Vorschubmotoren verwendet werden können.
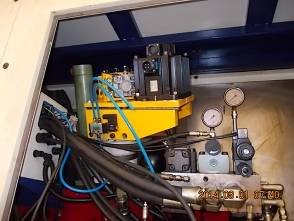
Bild 40: Die ganze Motorkonstruktion 1:3 untersetzt. Ein Riemen, H300, 70 mm breit, damit auch sicher kein Riemenbruch erfolgt.
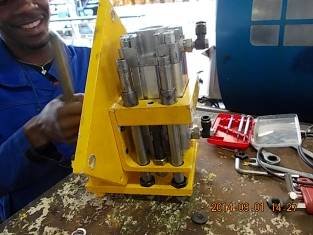
Bild 41: Bremszylinder. Der Zylinder wird als Norm verwendet.
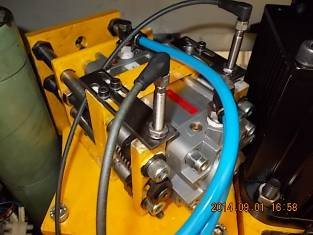
Bild 42: Robuste, eigenentwickelte Bremskonstruktion. Mit Schalter gebremst und ungebremst. So eingestellt, dass auch ein Druck unter 3 Bar erkannt wird.
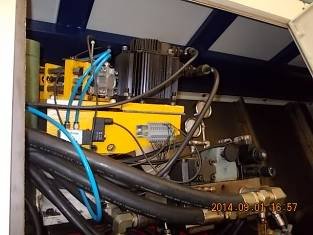
Bild 43: Wenig Platz für die Anordnung bei der 60° Schrägbett CNC Drehmaschine.
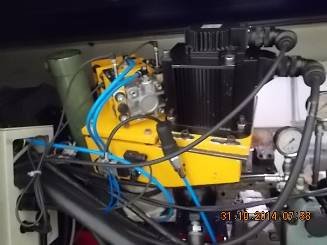
Bild 44: Neues X Bremssystem
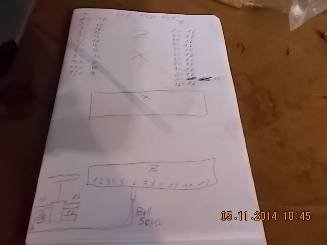
Bild 45: Neuer Schmierplan. Die in Ausbildung befindlichen Unterhaltsleute haben alles zeichnen müssen. Untergriffe mit 0.06 Mengen. Grossflächen mit Dossiereinheiten von 0.16 und die Kugelrollspindeln mit der Doppelmenge von 0.32.
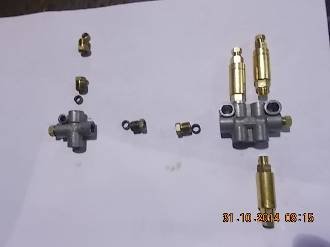
Bild 46: Schmierungsumbau. Die Kugelrollspindel bekommt eine Doppelmenge Öl.
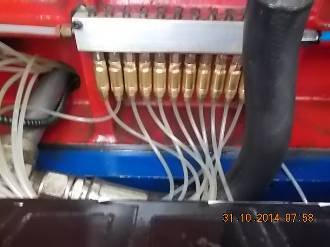
Bild 47: Neue Dossiereinheit für kontrolliertes Schmieren. Die CNC Drehmaschine Mega Bore hat einfach Öl gepumpt, ohne Mengenkontrolle. Die X-Achse bekam zuviel Öl, die Z Achse viel zu wenig. Darum ist jetzt die 2. Kugelrollspindel auch schon wieder defekt. Sie tönt wie ein Traktoren Getriebe.
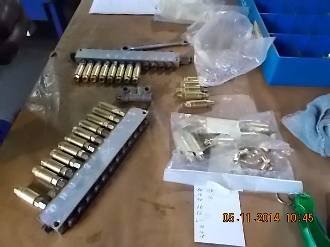
Bild 48: Schmiermaterial, welches angebaut wird.
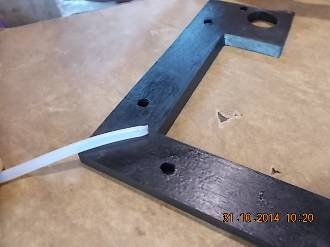
Bild 49: Zusätzliche Schmierstellen für die Z-Achse. Normal macht ein guter Maschinenbauer bei Kurzhub Maschinen mehr Schmierstellen in der Verfahrachse. Mega Bore machte nur eine in der Z Achse. Wenn nun immer Gewinde geschnitten wird mit einem Verfahrhub von weniger als 200 mm, wird der lange Schlitten mit nur einer Schmierstelle, ungenügend geschmiert. Wir machten jetzt 3 Schmierstellen pro Führungsbahn. Ideal wären für den langen Schlitten 5 Schmierstellen. Doch dann hätten wir den Schlitten demontieren müssen.
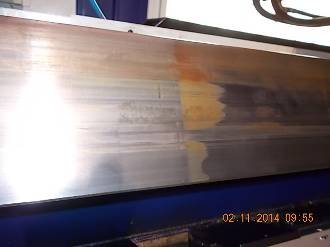
Bild 50: Die Maschine hat eine fehlerhafte Schmierung. Erst als Öl kam, kam der braune Gleitbelag Abrieb zum Vorschein.
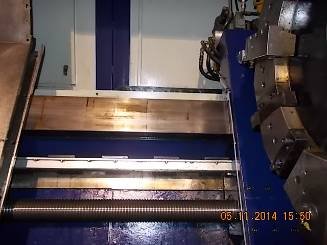
Bild 51: Je mehr Öl kam, je mehr Abrieb des Gleitbelags kam nach draussen, weil es lange trocken lief.
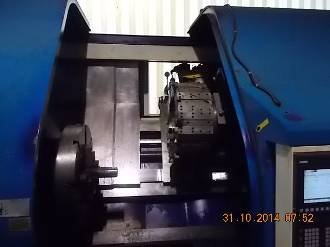
Bild 52:
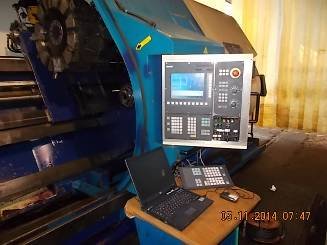
Bild 53:
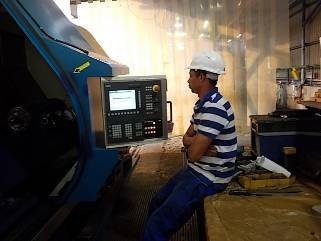
Bild 54: Und schon hat Carlo Aurujo die CNC eingeschaltet, PLC Programm rein gelassen und die Inbetriebnahme abgeschlossen. Wir haben alle 110 Volt Kabel vom Panel entfernt und nur 24 Volt DC. Das hat den Vorteil, dass die Personenschäden, wie auch bei Blitzeinschlag, die Schäden reduziert werden. An allen vorherigen Maschinen sind keine Steuerungen mehr durch Unwettereinflüsse ausgefallen. Auch keine Wärmeprobleme.
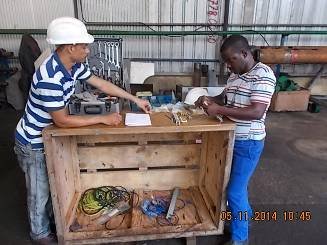
Bild 55: Carlo (links) und Alberto (rechts) bereiten die Schmierung vor.