

Bild 1: Ansicht der Richtmaschine während der Inbetriebnahme

Bild 3.1 Inbetriebnahme des neuen Steuerungssystems

Bild 3.2 Die Maschine ist hoch, die Werkstücke werden stehend bearbeitet

Bild 3.3 Die Werkstücke werde unten gerichtet und hier ist die Sicht von oben

Bild 3.4 Der Richtplatz oben mit einem Joystick und einem Steuerpanel

Bild 3.5 Jim Widmer links und Sven Widmer rechts, nach dem Umbau

Bild 4.1 Schmierpumpe mit Ölniveau Kontrolle und Alarm, wenn kein Öl vorhanden ist

Bild 4.2 Die fettgeschmierte Spindel wird künftig mit Öl geschmiert

Bild 4.3 Pro Spindelmutter ist eine Dosiereinheit angebracht, welche beim Erreichen von 15 Bar ein Tropfen Öl an die Spindel durchlässt
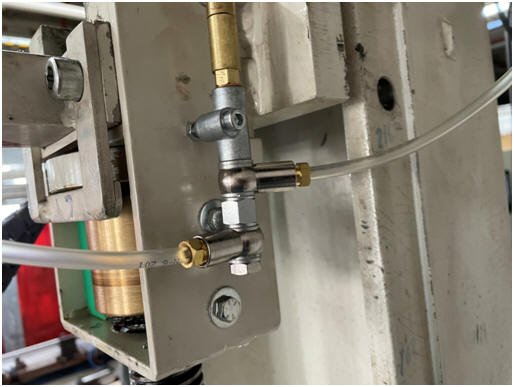
Bild 4.4 Die Verteilung von der Spindelmutter 1 zur Spindelmutter 2. Eine Dosiereinheit mit 0,16 Ölmenge
Bild 4.5 Für Trapezspindel ist eine Fettschmierung manchmal etwas schwergängiger. Vor allem, wenn Staub belastete Luft vorhanden ist. Es dauerte einige Zeit, bis das Fett, das auch hart wurde, mit dem Schmutz vermischt aus der Mutter rausgereinigt wurde. Anfangs war die Spindel heiss. Nach dem ein wenig Auf- und Abfahren, sowie Reinigen und Nachschmieren war es dann ok.

Bild 5.1 Absolut Geber Anbau mit dem zweiteiligen Zahnrad, das ohne Spindeldemontage angebaut werden kann. Ein zweiter Referenzring war nötig, dass das Zahnrad auch nach der Trennung im Hundertstel mm auf der richtigen Lage ist. So stimmt auch der Rundlauf.
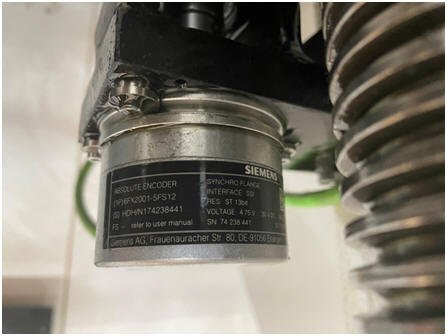
Bild 5.2 Der absolute Encoder behält die Position und so muss der Operateur nicht mehr an der Anlage für die diversen Werkstücke umstellen.
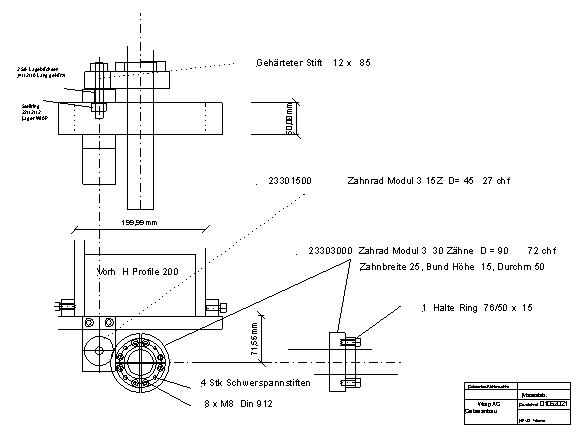
Skizze 5.3 Geberanbau
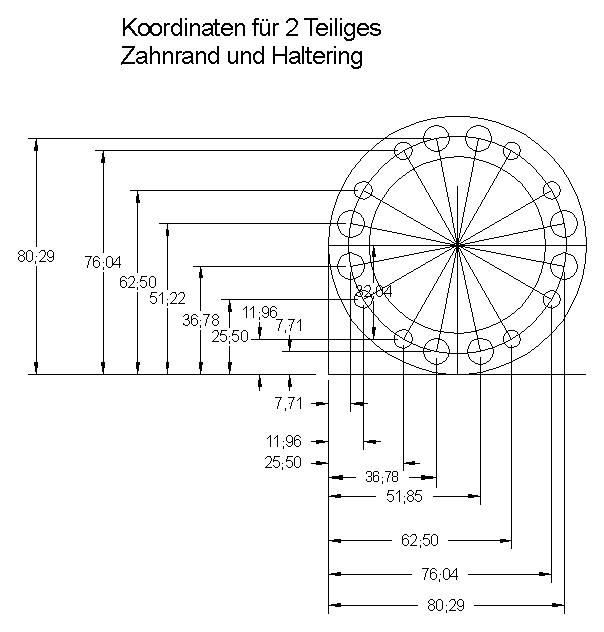
Skizze 5.4 Für die CNC Fräse war gut die Koordinaten zum Programmieren festzulegen
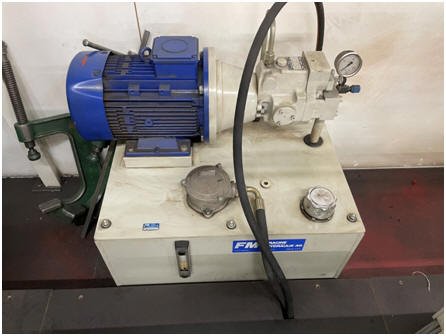
Bild 6.1 Hydraulik Aggregat wird warm, nach einiger Zeit ein Ölkühler könnte hilfreich sein
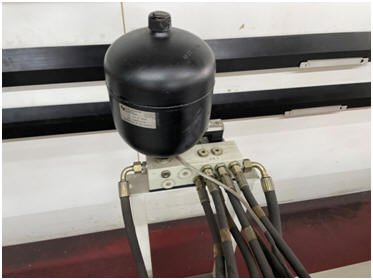
Bild 6.2 Alle Servoventile haben einen Druckspeicher, dass die Verfahrgeschwindigkeit nicht ungleich ist.

Bild 6.3 3 untere Solche Richtzylinder sind für die Geradheit der Werkstücke zuständig

Bild 6.4 3 obere solche Richtzylinder sind für die Geradheit der Werkstücke zuständig

Bild 6.5 Das ist die Ansteuerung für die Vertikal Richtvorrichtung

Bild 6.6 Da die Querstrebe dünner sind, muss diese sehr fein reguliert werden können.

Bild 7.1 Den alten Elektroschrank haben wir entfernt. Es war einfacher, den neuen im Hause WIAP vorzubereiten.

Bild 7.2. Einbau der neuen SPS und des ganzen elektrischen Teils. Die SPS Steuerung hat 10 Analoge Ein- und Ausgänge

Bild 7.3 Fertiger Elektroschrank

Bild 7.4 Obwohl die Bestellung einige Wochen Vorlauf hatte, hat Siemens durch die Lieferengpässe ev. jetzt in der Corona Krise ein paar Komponenten erst Lieferverfügbarkeiten, Wochen nachdem wir hätten liefern müssen. Dank der Flexiblitiät eines Siemens Mitarbeiters konnte die Lieferung mit vorhandener Ware zusammengestellt werden, dass kein Lieferverzug nötig war.
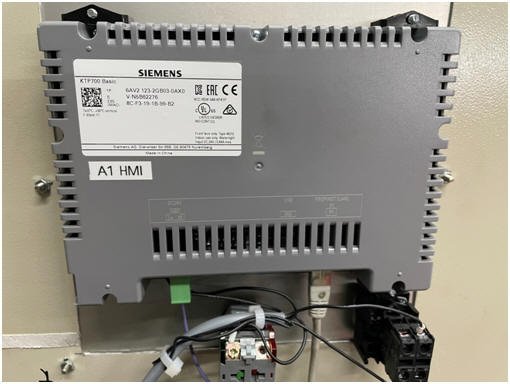
Bild 7.5 Ansicht des Bediengerätes HMI von Innen
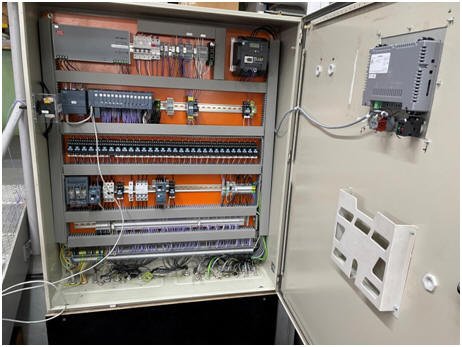
Bild 7.6 Ansicht des ganzen Elektroschrankes nach dem Umbau
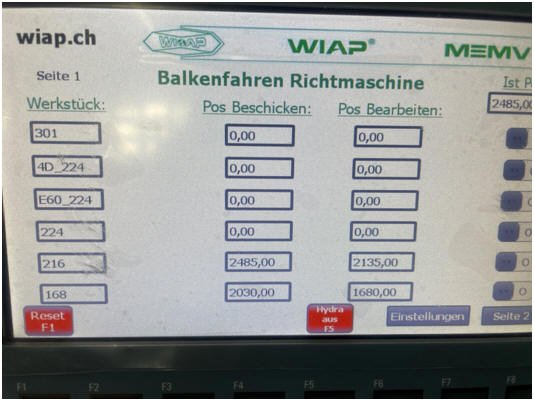
Bild 7.7 Das neue HMI ermöglicht für den Operateur beliebige Bauteil Arten anzutippen. Es gibt 2 Seiten für die Eingabe von diversen Bauteil Typen.
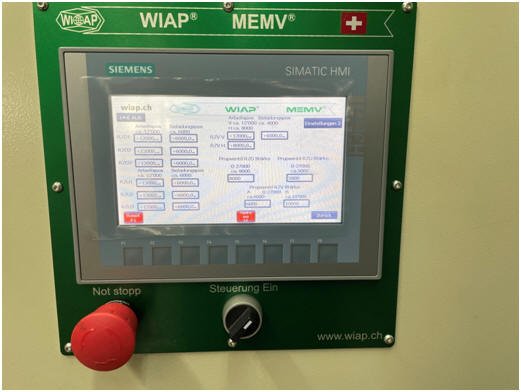
Bild 7.8 Auf einer Einricht Unterseite können die Geschwindigkeit diverser Regulierungen noch individuell eingestellt werden. Richtzylinder oben, Richtzylinder unten und Richtzylinder vertikal. Auch die Berechnungsformel des Proportional Ventils kann verstellt werden. Diese Seite ist nur bei der Inbetriebnahme hilfreich, sonst kann sie unverändert bleiben.
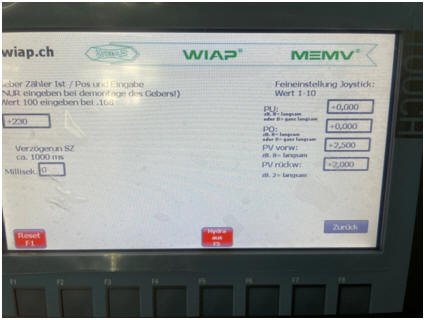
Bild 7.9 Noch eine weitere Unterseite für Einstellungen
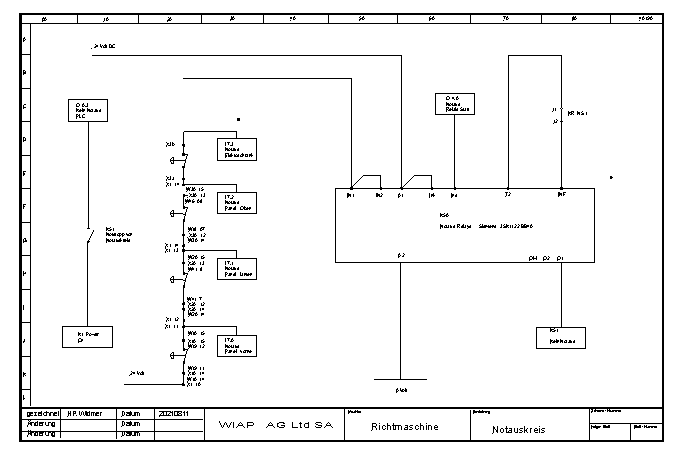
Skizze 7.10 Am neuen HMI kann auch angezeigt werden, welcher Notstopp von allen 4 gedrückt ist. Das ging beim alten System nicht
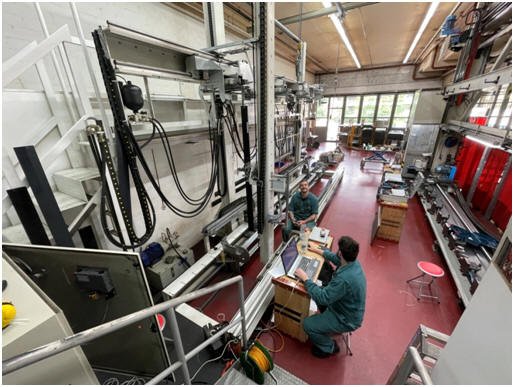
Bild 7.11 Die PLC Programmierung für die Detail
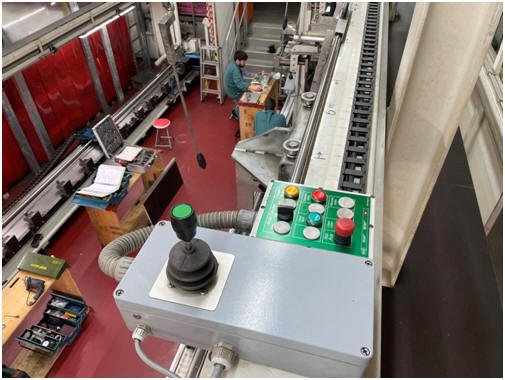
Bild 7.12 Ansicht der Maschine für den Operateur, wenn er die Werkstücke oben richtet
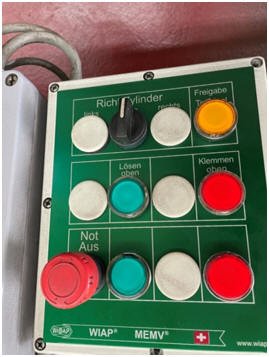
Bild 7.13 Das Bedienpanel für den Operateur
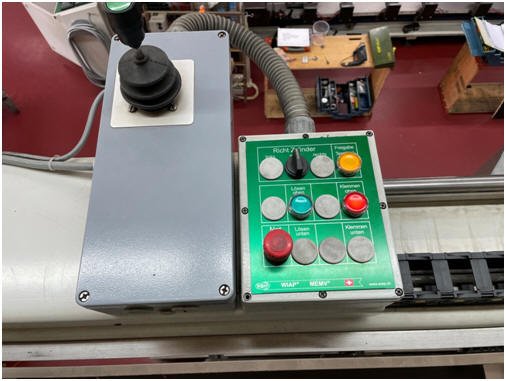
Bild 7.14 Bedienpanel noch mit dem Joystick, davon sind 3 St. vorhanden
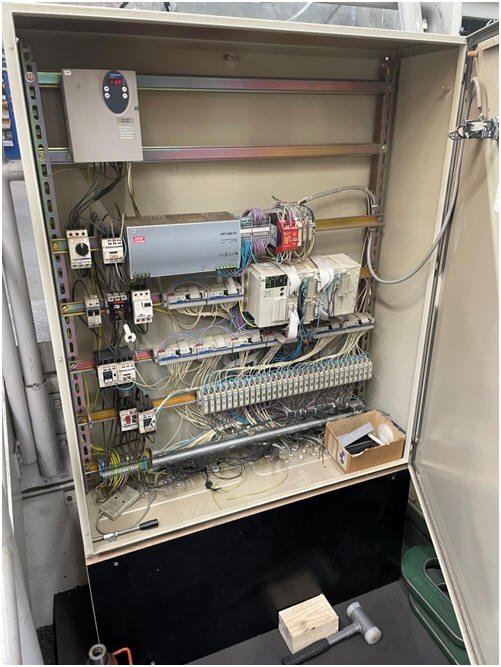
Bild 8.1 Alter Steuerschrank vor dem Umbau
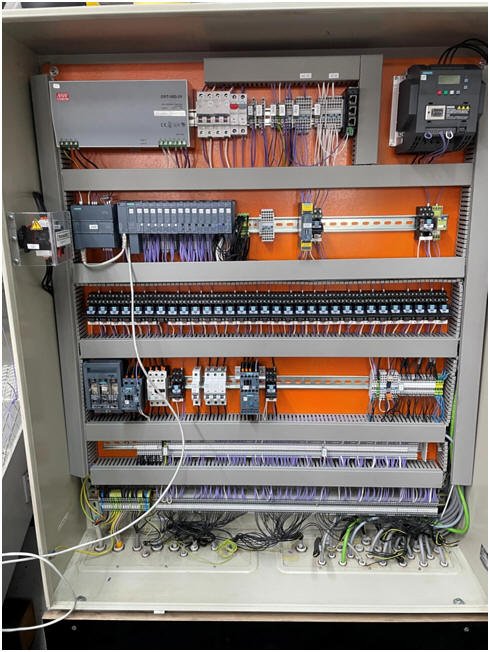
Bild 8.2 Neuer Steuerschrank nach dem Umbau
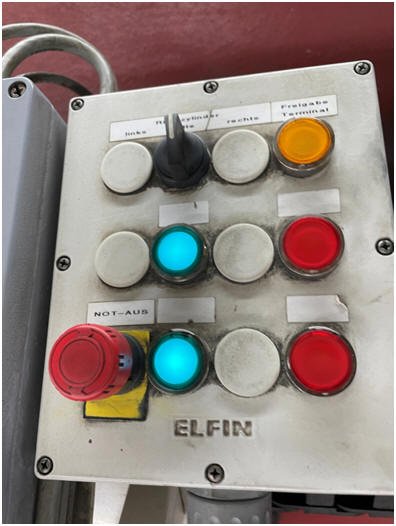
Bild 8.3 Altes Panel vor dem Umbau
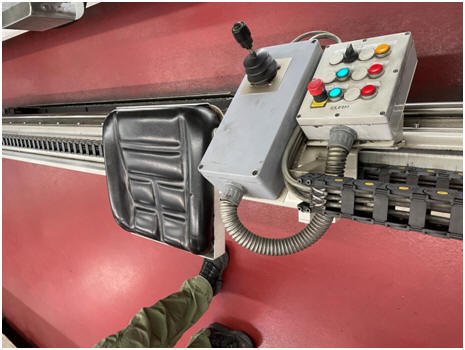
Bild 8.4 Altes unteres Panel vor dem Umbau
Bild 8.5 Vorher
Bild 8.6 Nachher
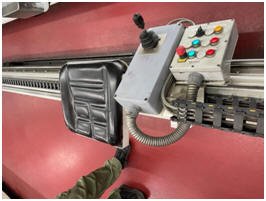
Bild 8.7 Vorher
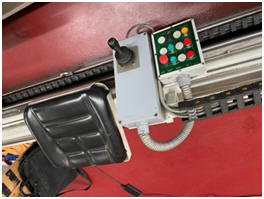
Bild 8.8 Nachher