
Bild 1:
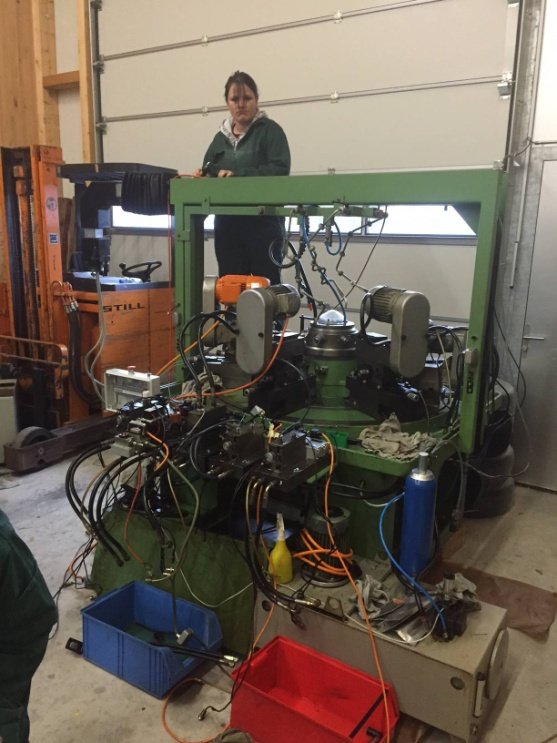
Bild 2:
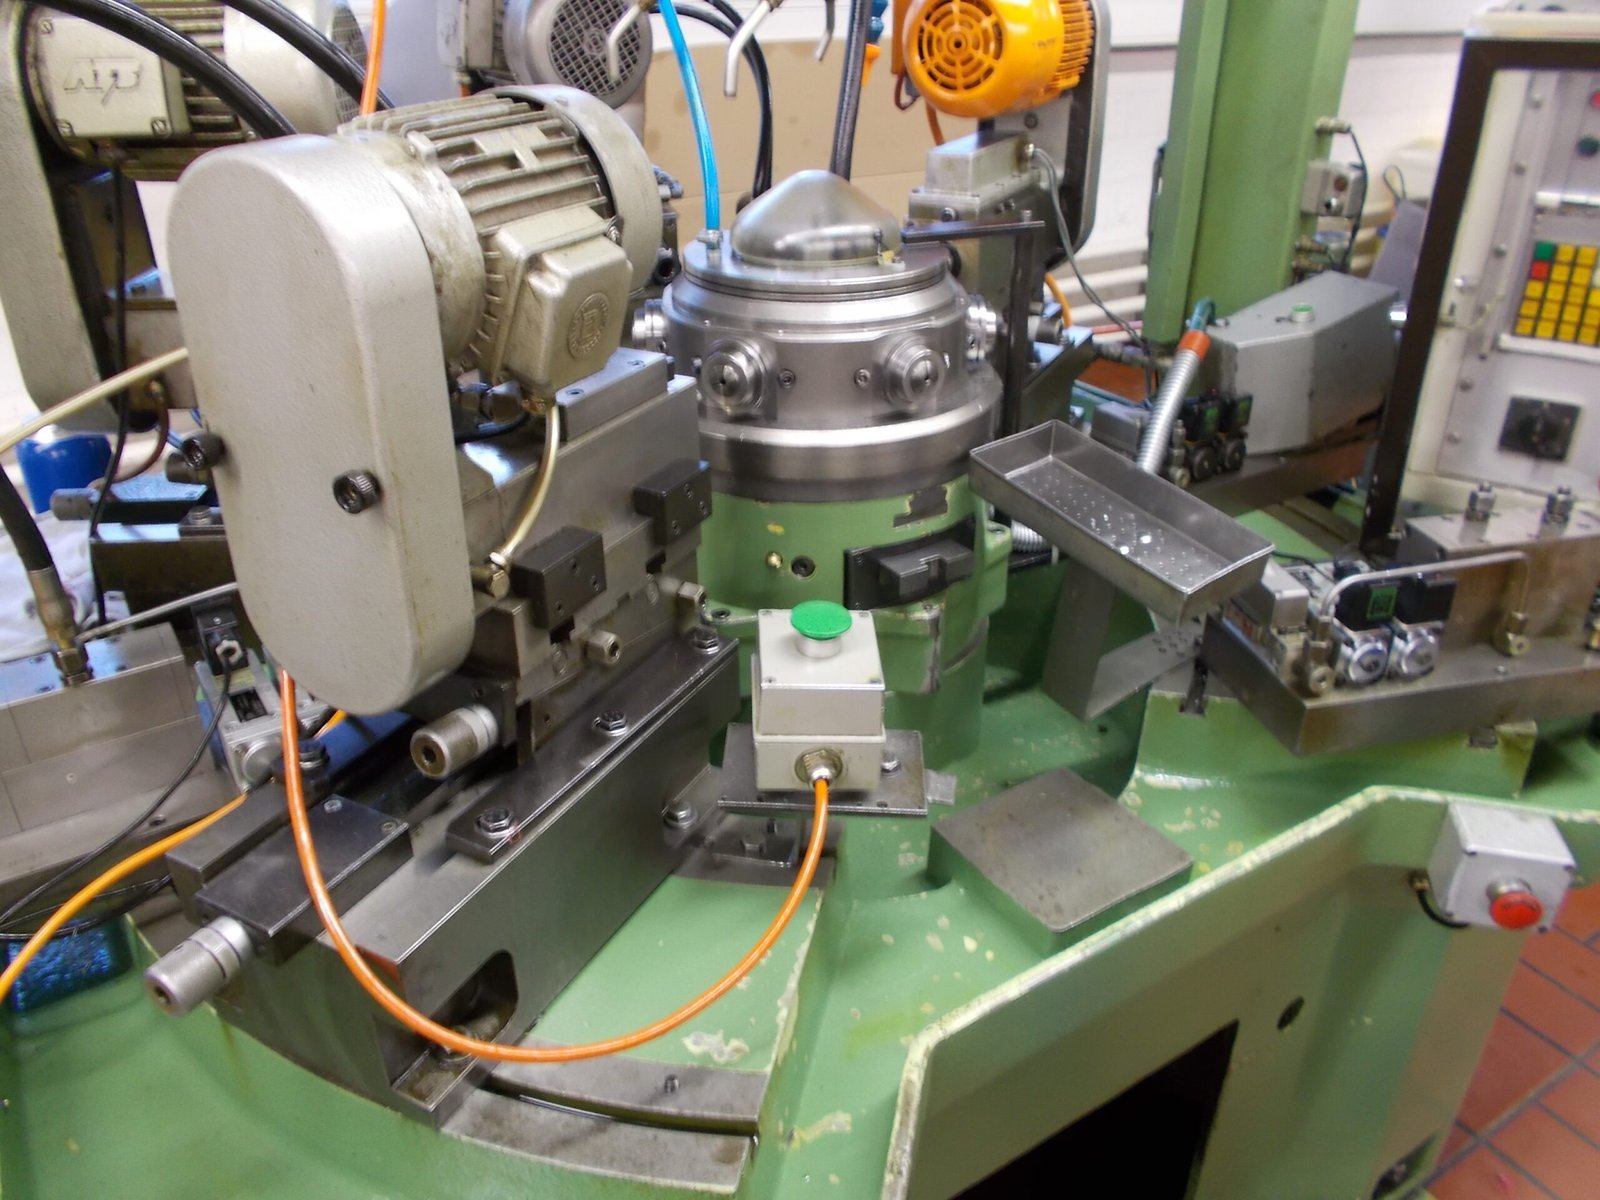
Bild 3.1 Hier ist die Maschine noch beim Kunden. Vor dem Umbau.
Bild 3.2 Die alte Anordnung der Hydraulik neben den Einheiten. Es war ziemlich eng in der Maschine.
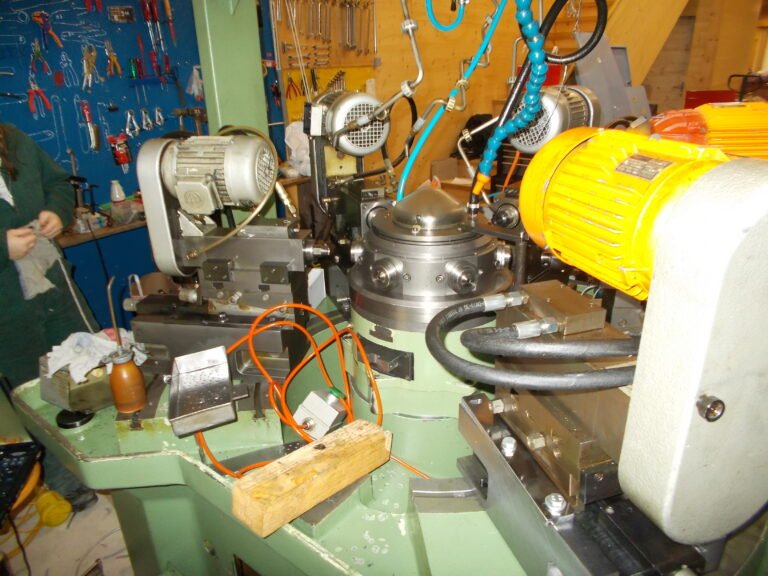
Bild 4.1 Demontage der Hydraulik und der Einheiten. Vorbereitung für einen Neuaufbau.
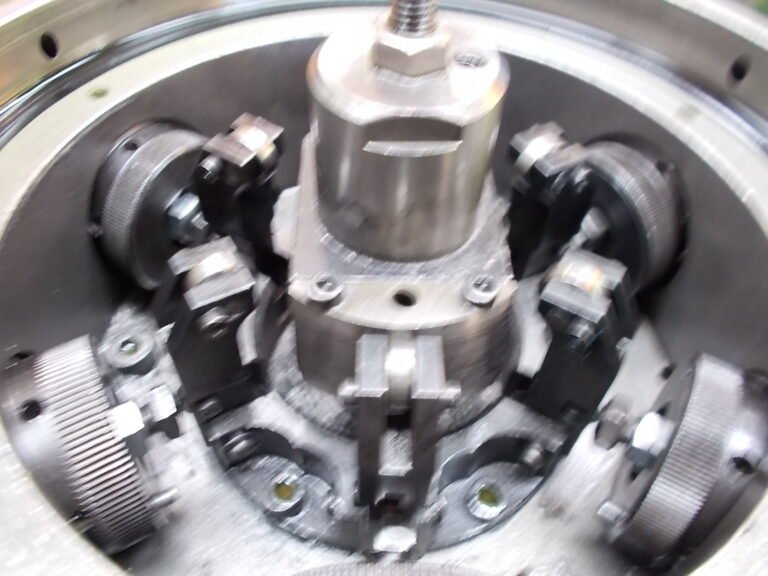
Bild 4.2 Der Drehtisch, pneumatisch, welcher sehr schnell ist. Er hebt nicht ab. Für den Kunden einer der Hauptgründe, warum er diese Maschine mit einer neueren langsameren Variante nicht ersetzen wollte.
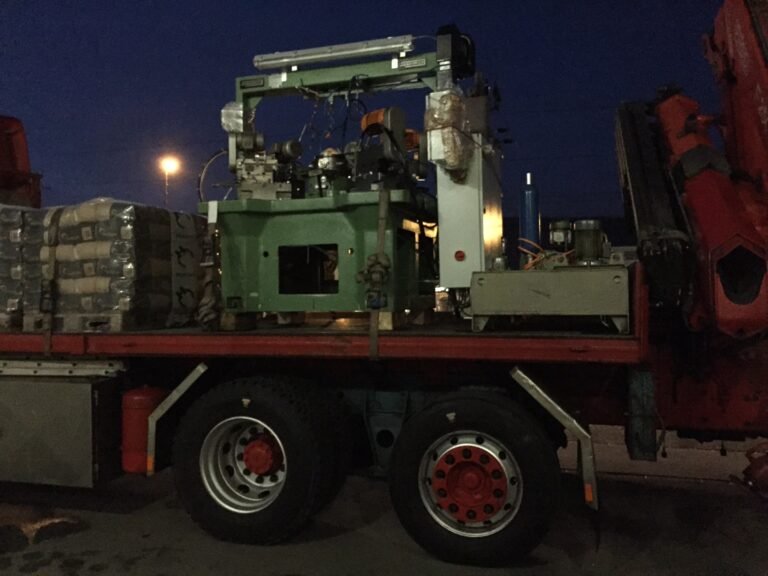
Bild 5.1 Die Maschine wurde in Dulliken verladen, fertig umgebaut.
Bild 5.2 Rücktransport zum Kunden.
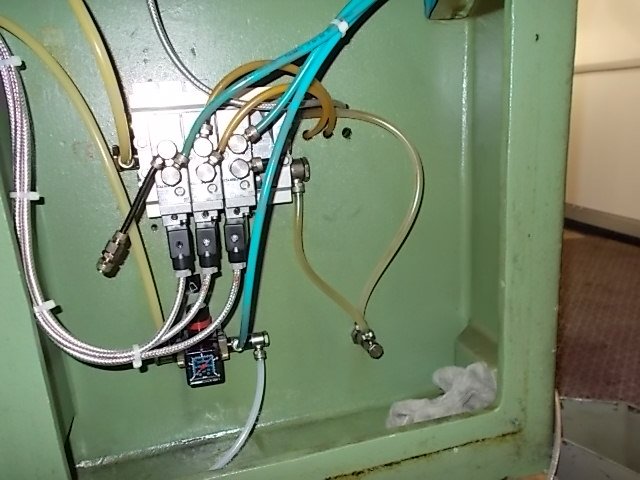
Bild 6a.1 Ventile zum pneumatischen Tisch klemmt Bewegung ein. Tisch Drehbewegung und Spann Zange lösen. Standort: Unten an der Säule, wo der Notstopp ist.
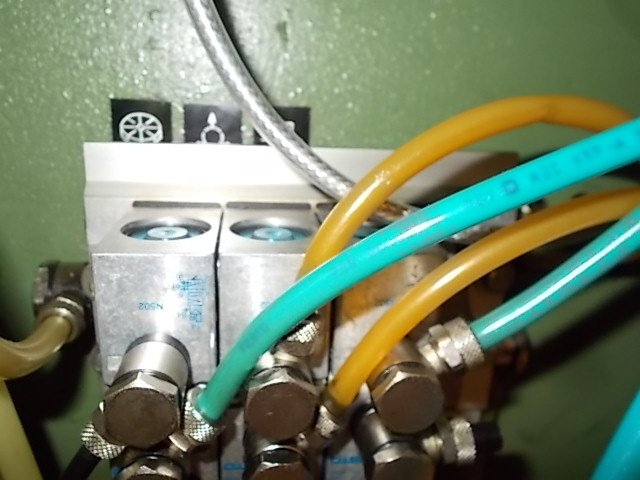
Bild 6a.2 Hinten an der Wanne hat es Schilder am Gehäuse, wo angezeigt wird, was für was ist. Links Tisch drehen, in der Mitte Tisch klemmen, rechts Spannzange lösen.
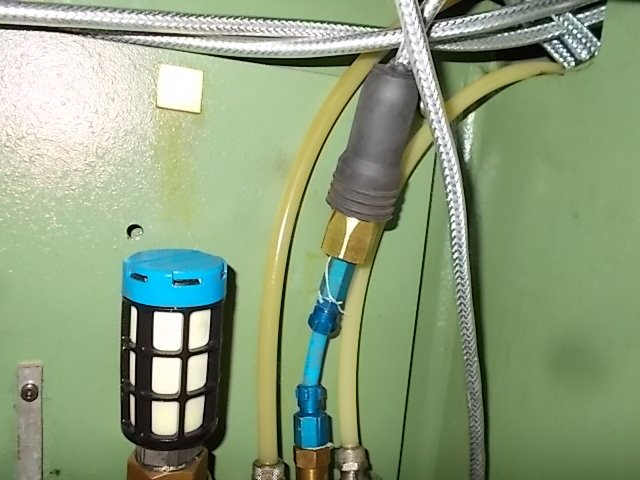
Bild 6a.3 Ein zusätzlich eingebauter, fest eingestellter Druckschalter. Er verhindert, dass die Maschine ohne Luft einfach arbeitet, bis der Druck zu tief ist. Die alte Lösung hatte keine Druck Überwachung.
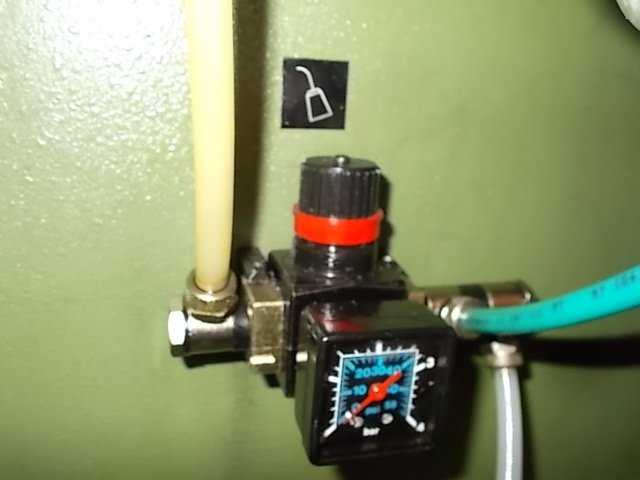
Bild 6a.4 Eine sogenannte Ölnebel Schmierung sorgt dafür, dass die Zylinder, der Drehtisch und die Bohreinheiten mit Ölnebel versorgt werden.
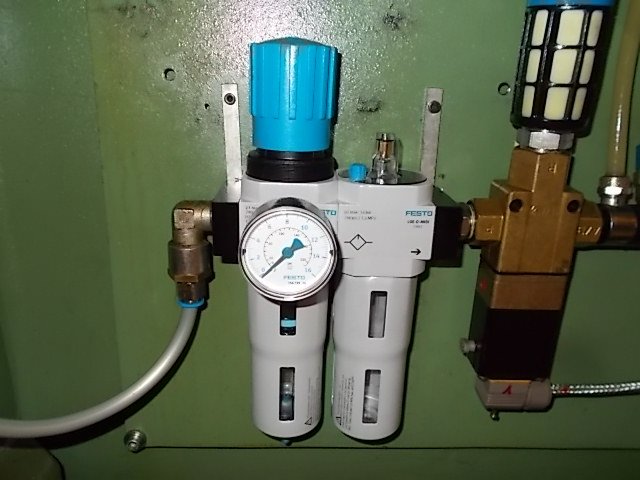
Bild 6a.5 Die Wartungseinheit bei der Speisung hat eine grosse Menge Luft durch Undichtheit verloren. Diese wurde ersetzt.
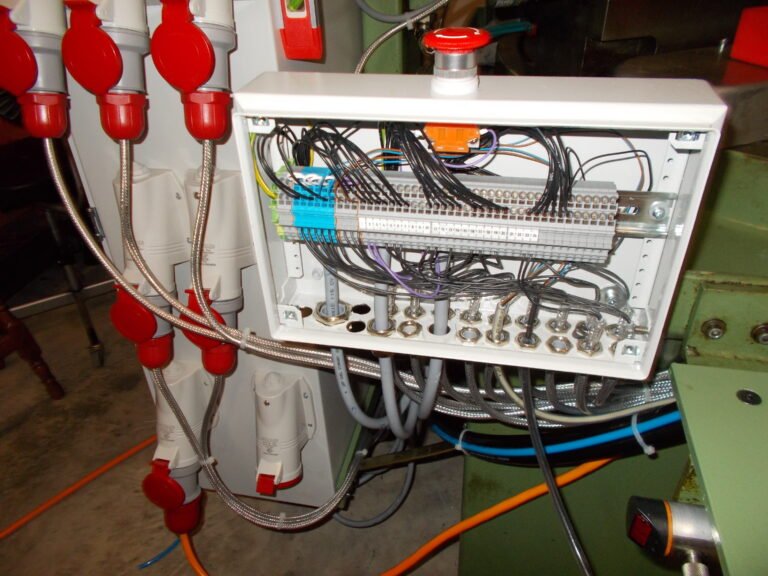
Bild 6a.6 Diese Sammel Kabel Box wurde angeordnet, um bei Störungen nicht immer den Elektroschrank öffnen zu müssen. Auch alle Kabeleintritte von unten, dass bei der stark mit Öl betätigten Funktionen der Öleintritt nicht möglich ist, welche nun unter die Einheiten versetzt ist.
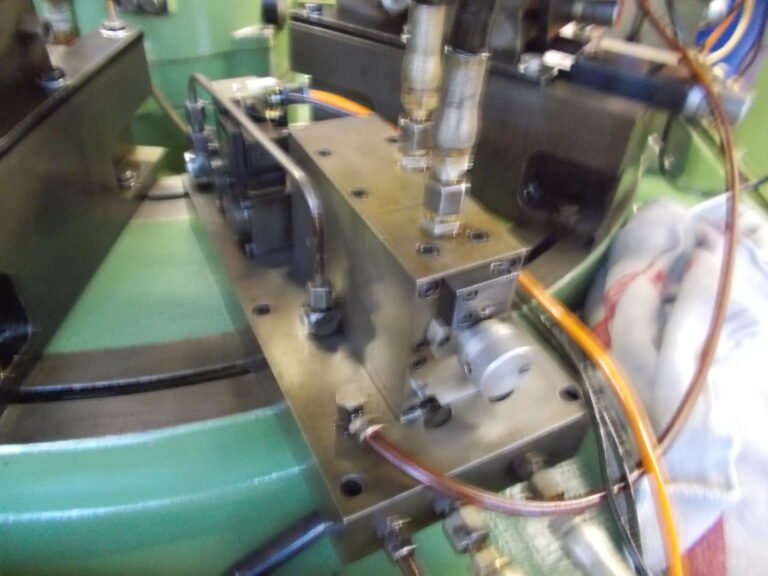
Bild 6b.1 Die Einheit noch am alten Standort. Diese ist neu hinten an einem Zentralpunkt angeordnet.
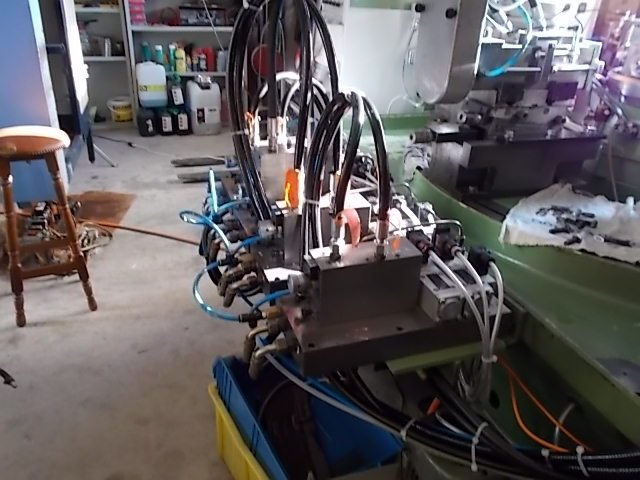
Bild 6b.2 Der neue Platz der Hydraulik, alle hinten zusammen auf einer Befestigungsplatte.
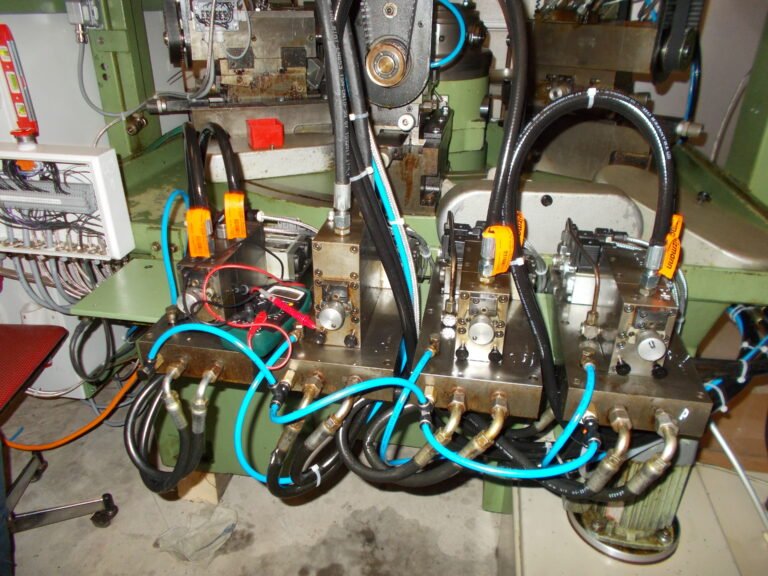
Bild 6b.3 Hier die Hydraulik Einheiten von hinten.
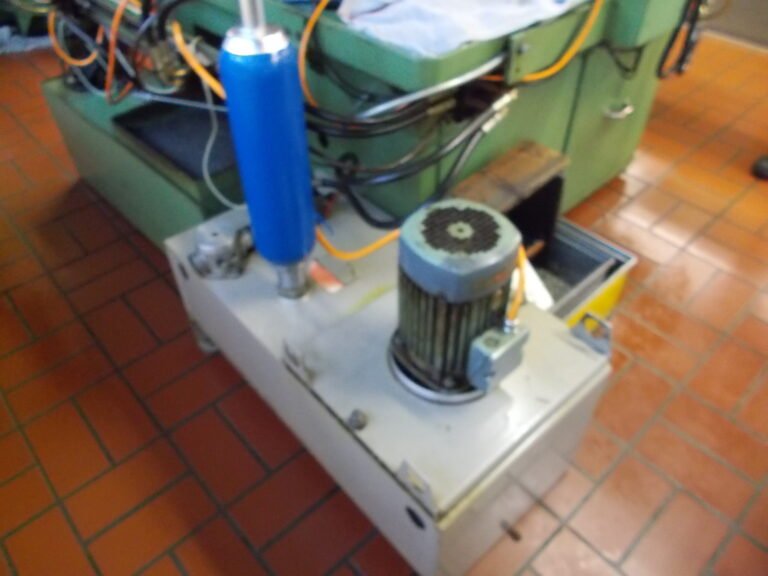
Bild 6b.4 Das Hydraulik Aggregat mit Druck Speicher ist gut demontierbar, auch für den Unterhalt und die Reinigung steckbar.
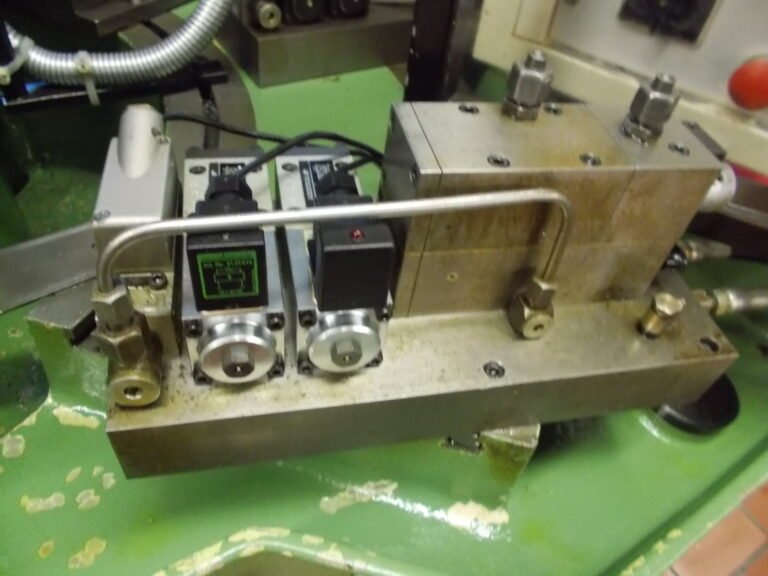
Bild 6b.5 Dieses Steuer Ventil ist für die Einheiten, um sie vor und zurück zu bewegen. Ganz links ist der Druckschalter. 2. von Links ist das Ventil für die Vorfahrt. Das dritte von links war, um den Druck bei der Nichtbetätigung, d.h. Stillstand zu entlasten.
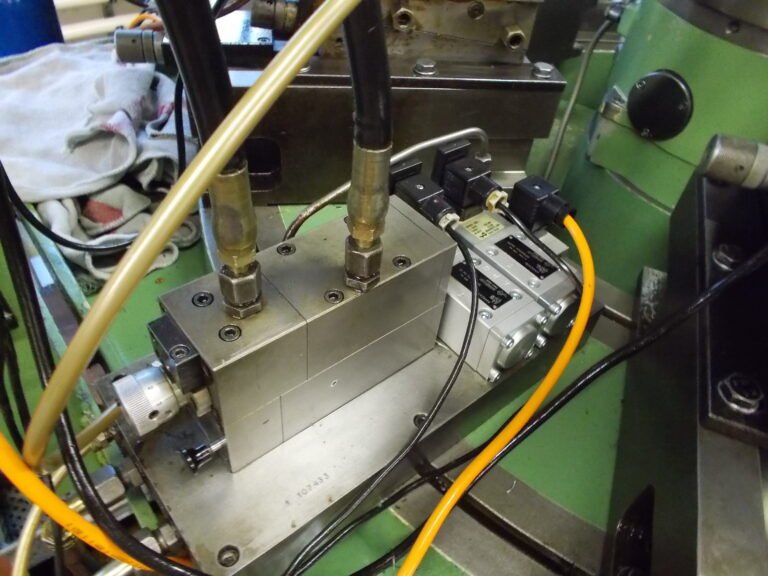
Bild 6b.6 Diese Steuerblock hat die Aufgaben den Weg wie viel Eilgang und wie viel Verfahrweg im Kriechgang zu regulieren. Einerseits der Weg, anderseits aber auch die Vorschubgeschwindigkeit für den Kriechgang.
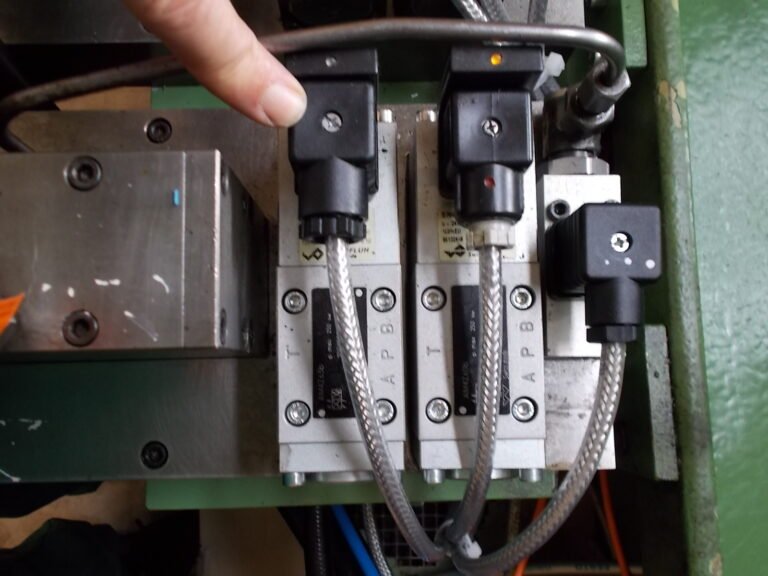
Bild 6b.7 Ventile, die für alle 5 Einheiten in der Anordnung der Einheit sind.
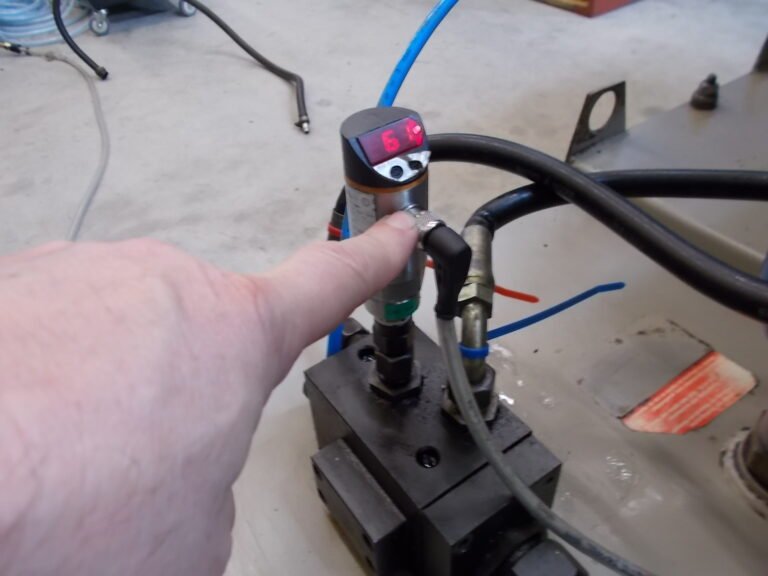
Bild 6b.8 Druck Schalter an der Hydraulik angeordnet, mit Anzeige.
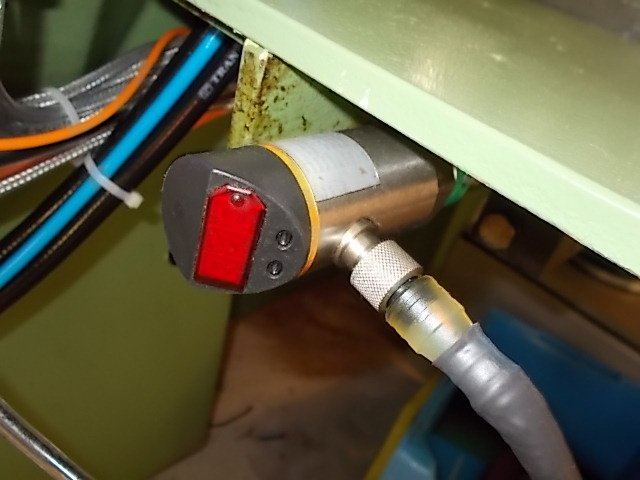
Bild 6b.9 Druckschalter, um alle Einheiten hinten zu melden. Das war uns zu unsicher. Wir haben an jede Einheit einen Annäherungsschalter vorne und einen berührungsloser Schalter hinten montiert, dass die 100% Betriebssicherheit gewährleistet ist. Mit dem Sammeldruckschalter war es nicht sicher genug.
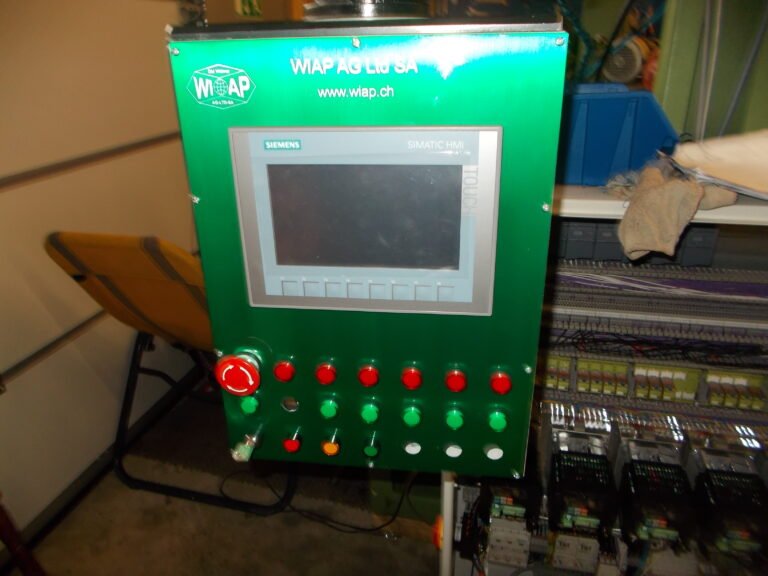
Bild 6c.1 Panel im Rohaufbau.
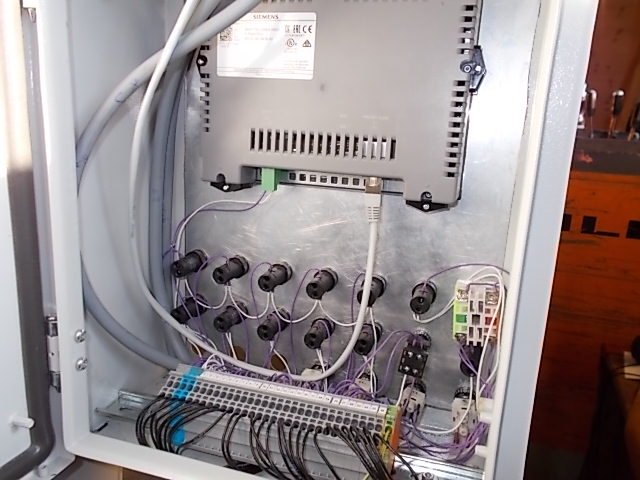
Bild 6c.2 Panel von hinten in der Vorbereitung.
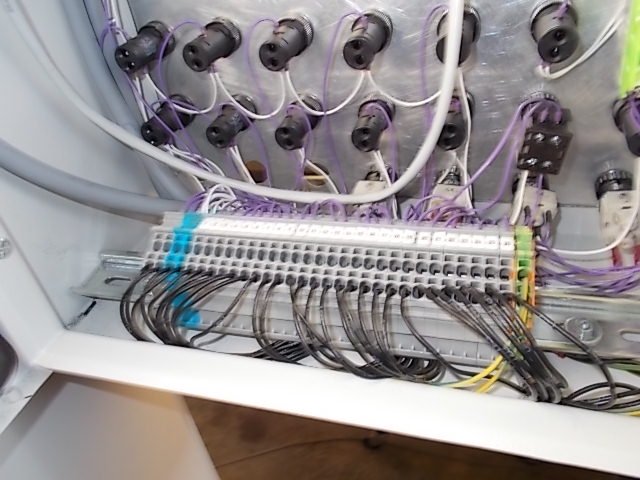
Bild 6c.3 Panel mit den Lampen. Obwohl das HMI ohne zusätzliche Lampen arbeiten könnte, haben wir ein paar eingebaut. Dadurch hat es der Operateur um einiges einfacher.
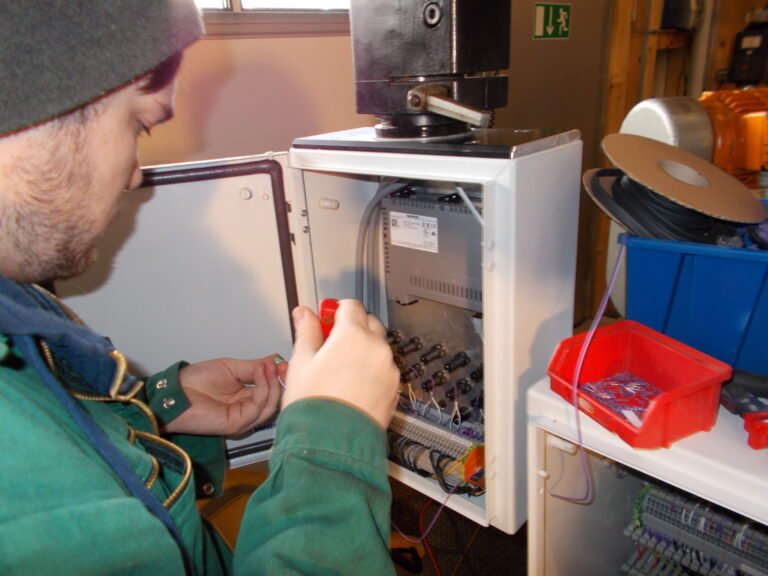
Bild 6c.4 Sven Widmer beim Verdrahten des HMI Panels.
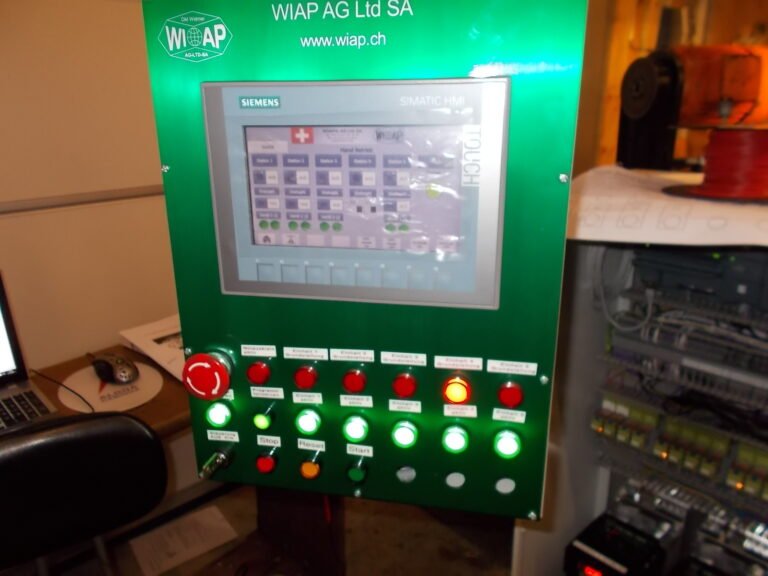
Bild 6c.5 Das Panel in der Endmontage Phase.
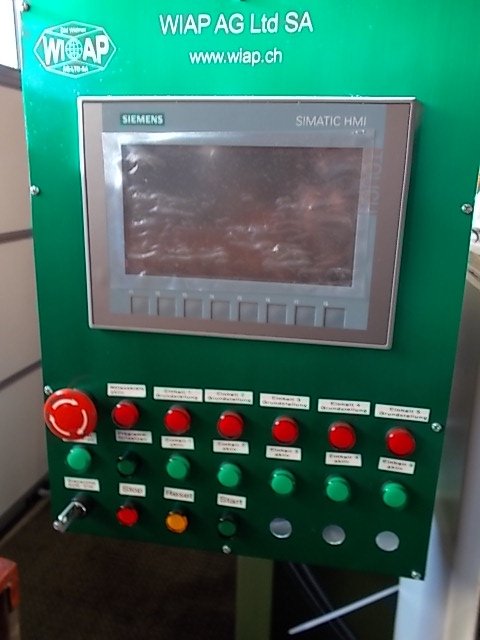
Bild 6c.6 Bald fertiges Panel der Maschine.
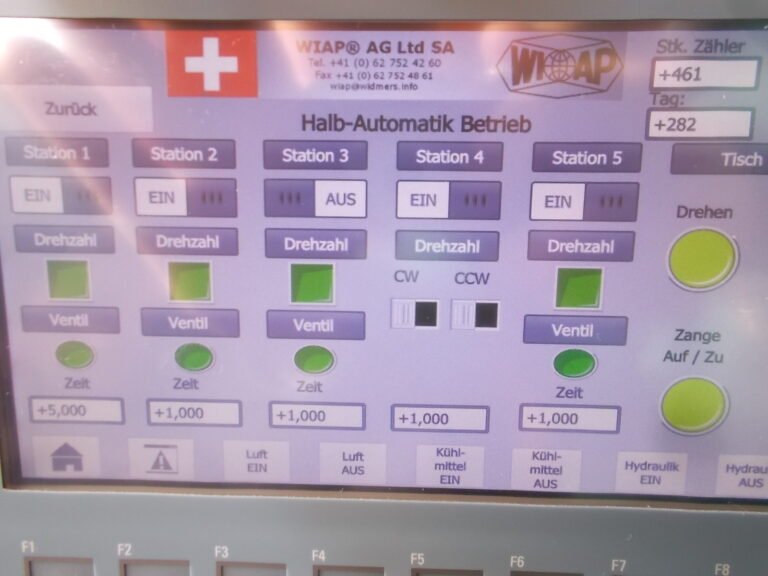
Bild 6c.7 3 Grundbilder der Maschine: Hand, Halbautomat und Automat, einfach für den Operateur, für eine sichere Handhabung.
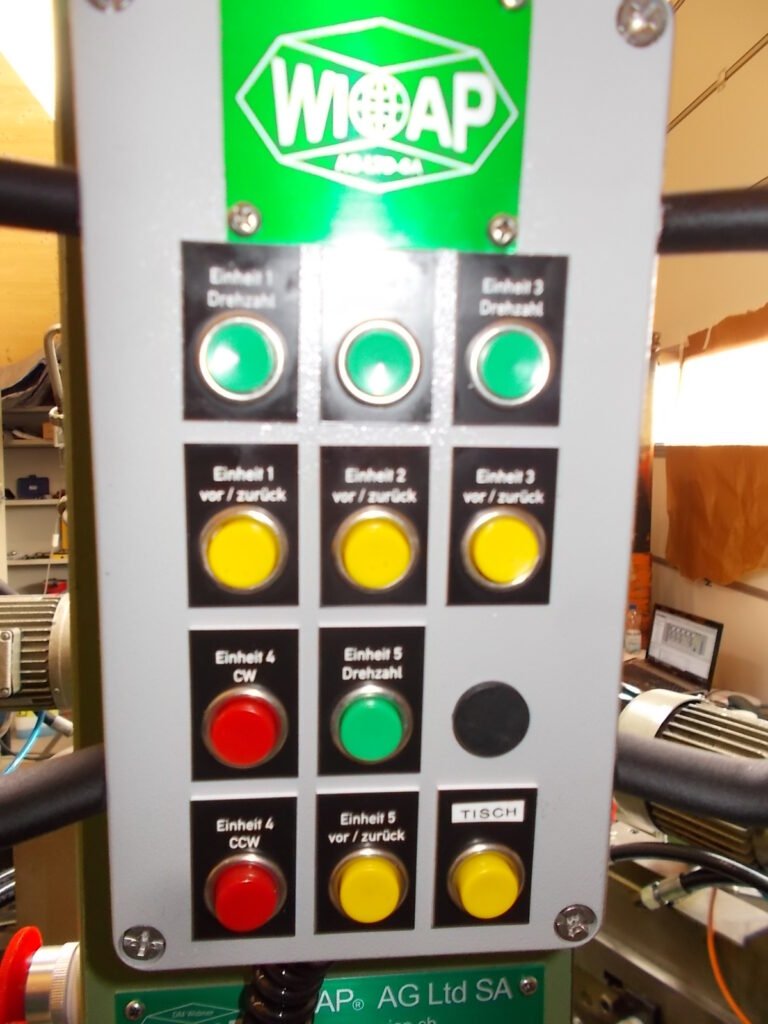
Bild 6d.1 Externes Bedienpanel mit vorstehenden Griffen, damit es beim Runterfallen nicht die Tasten beschädigen kann.
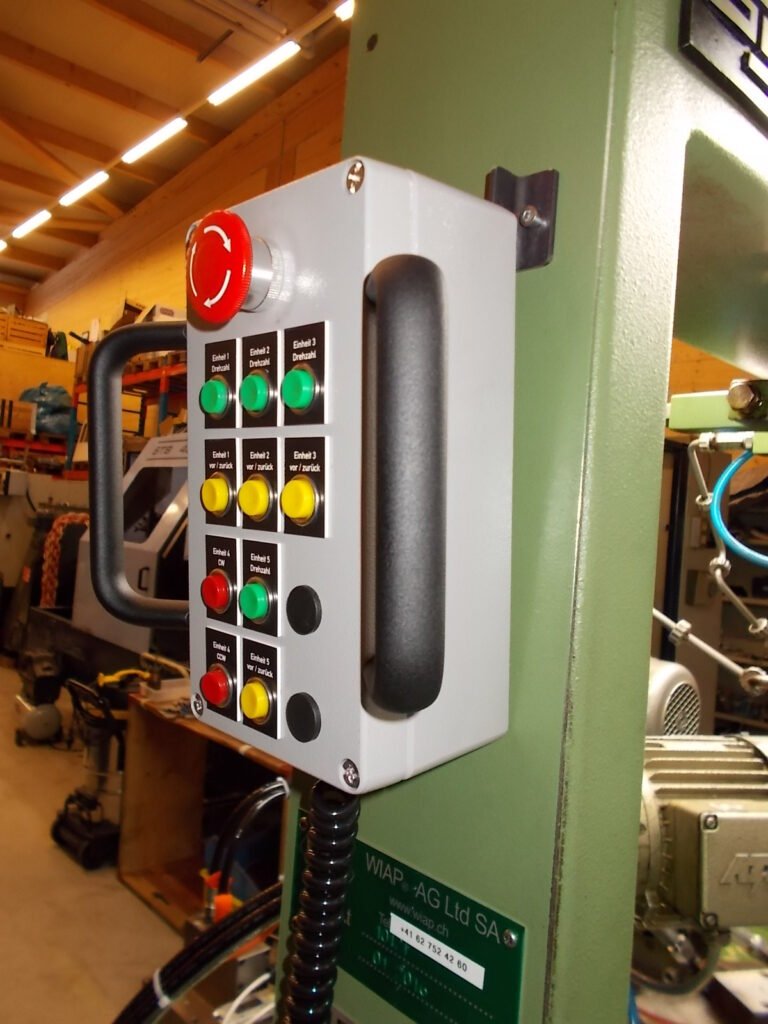
Bild 6d.2
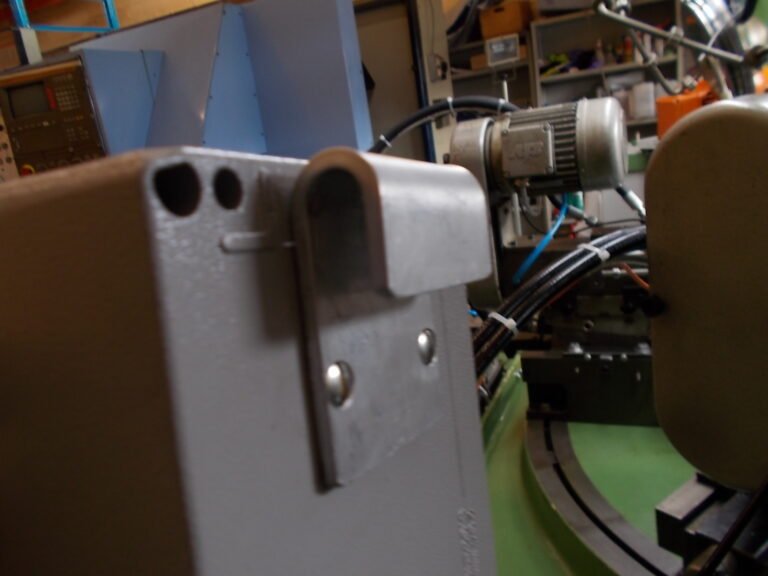
Bild 6d.3 Befestigungshacken des robusten Aluminium Panels.
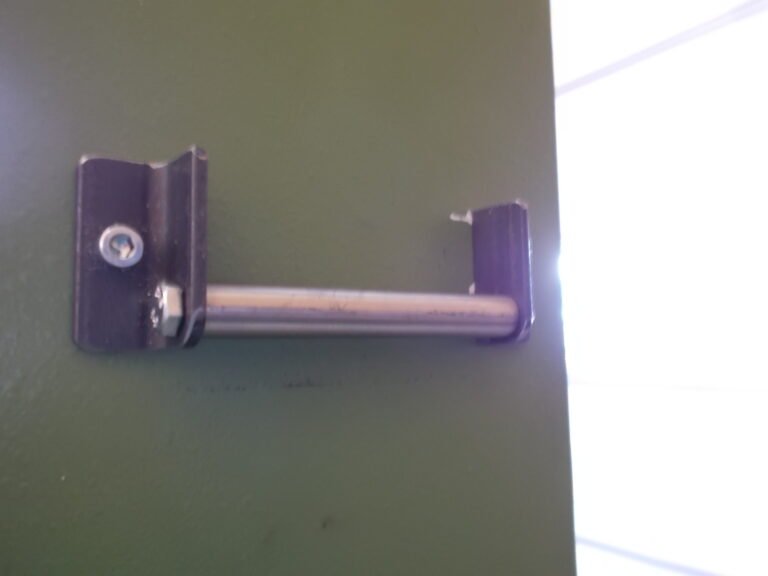
Bild 6d.4 Mehrere Befestigungsorte für das externe Panel, dass der Operateur eine Auswahl hat.
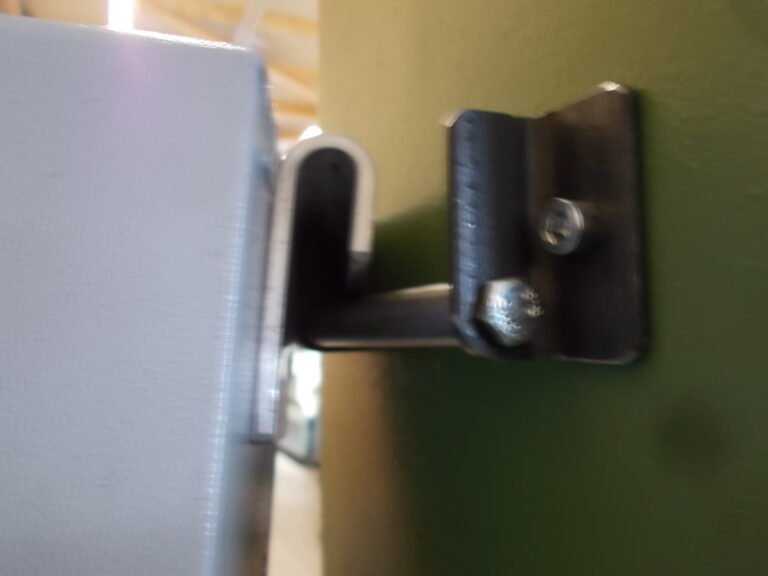
Bild 6d.5 Der Haken.
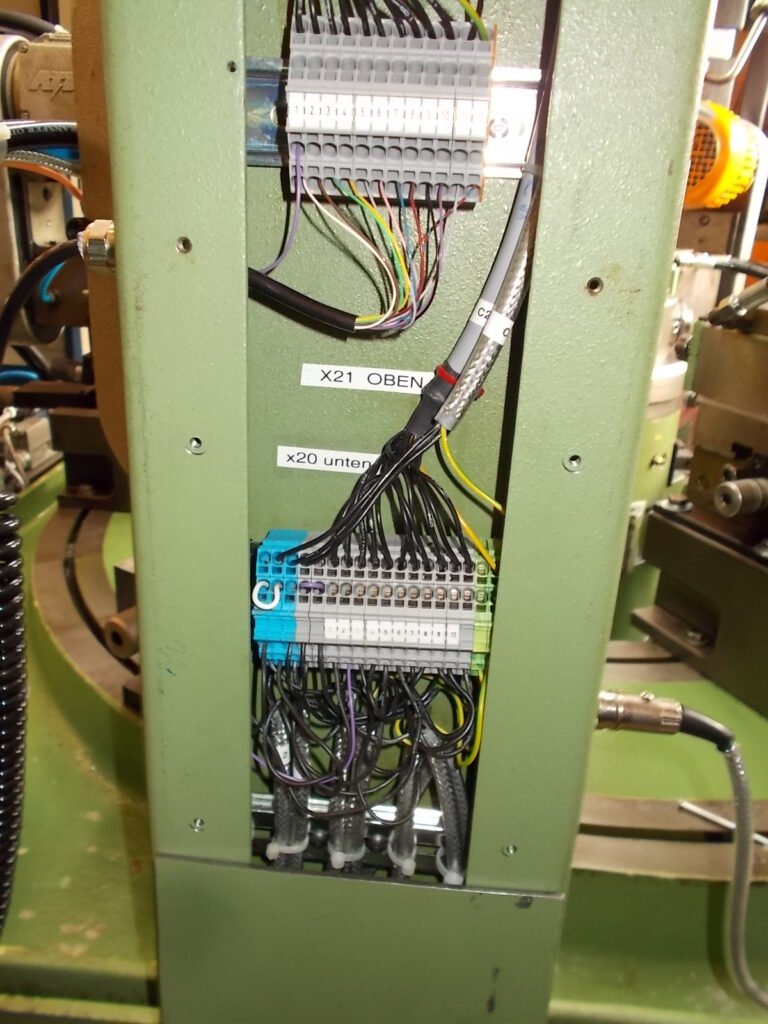
Bild 6d.6 Auf der Seite der Säule mit den Klemmen für das externe Panel. So, dass beim Kabelbruch, ohne löten zu müssen, das Kabel schnell ersetzt werden kann.
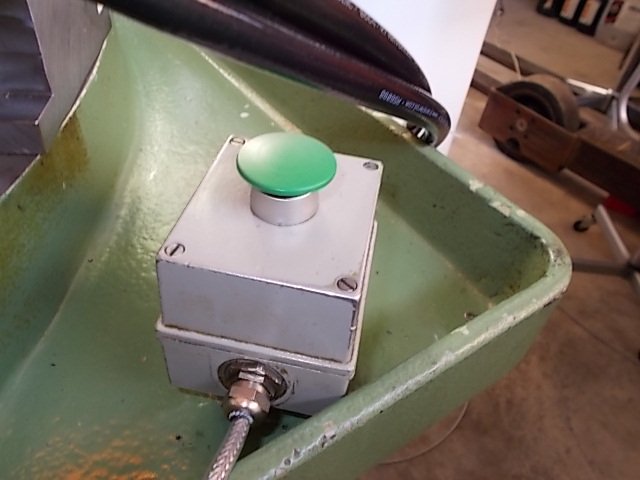
Bild 6d.7 Externe Start Taste für das neue Starten nach dem Werkstück entnehmen und neu einlegen, Takteinheit.
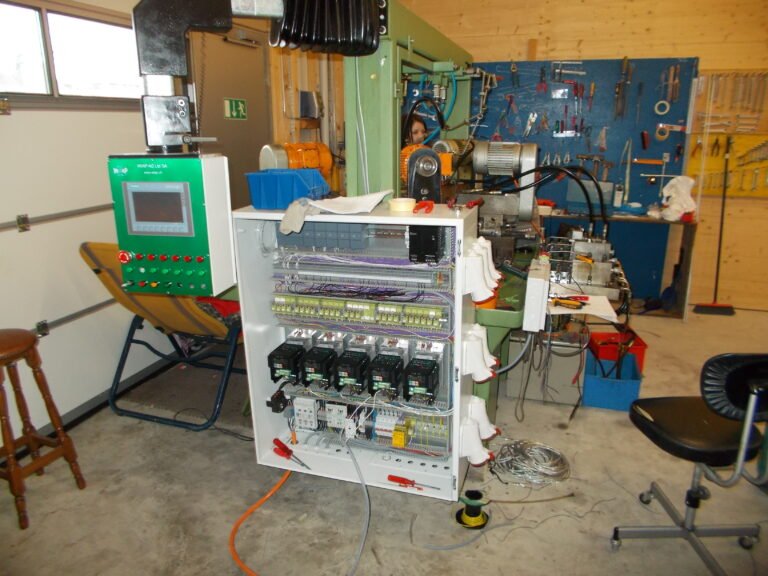
Bild 6e.1 Der alte Elektroschrank war unter der Maschine eingebaut. Der Schrank war jedoch voll Öl, sowie sehr schlecht zugänglich am Boden. Daher haben wir den Schrank extern platziert. Jedoch kompakt an der Maschine befestigt.
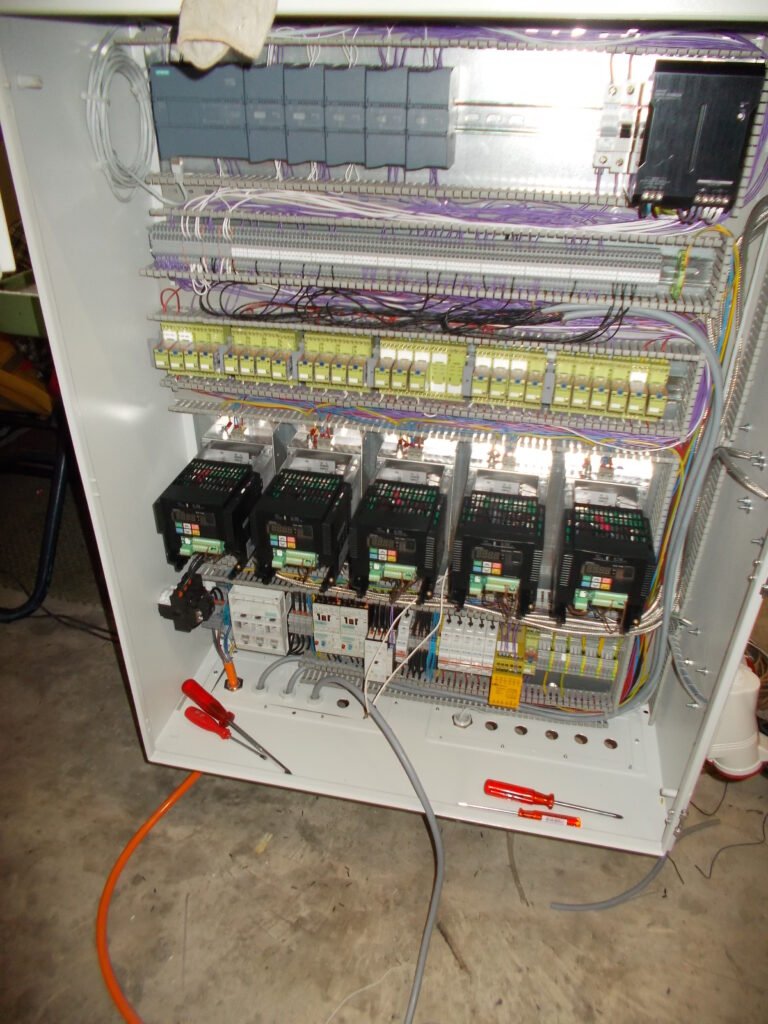
Bild 6e.2 Für alle Motoren der Einheiten haben wir anstelle mit Schützen gleich 5 St. Frequenzumformer a 0.75 KW eingebaut, welche stufenlos reguliert werden können. Von 0 bis 70 Hertz, nach Wunsch auch bis 100 Hz möglich. D.h. doppelte Drehzahl. Oben ist die S71200 angeordnet.
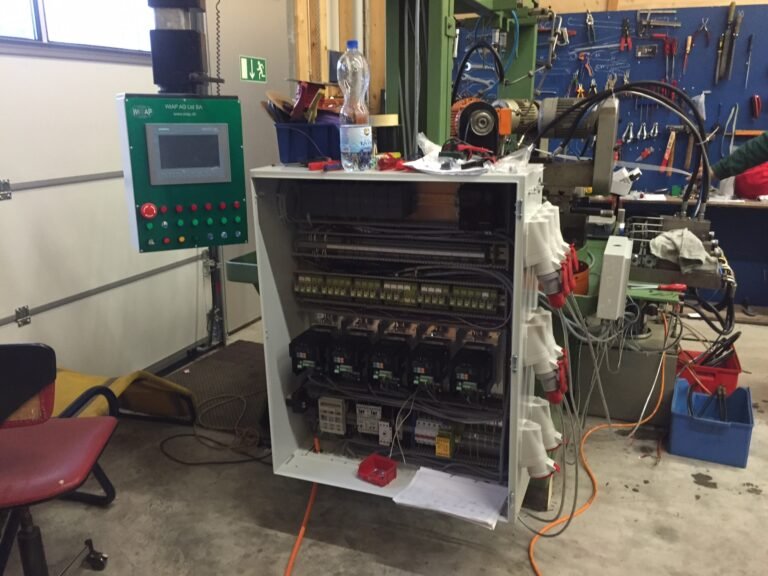
Bild 6e.3 Einspeisung unten links.
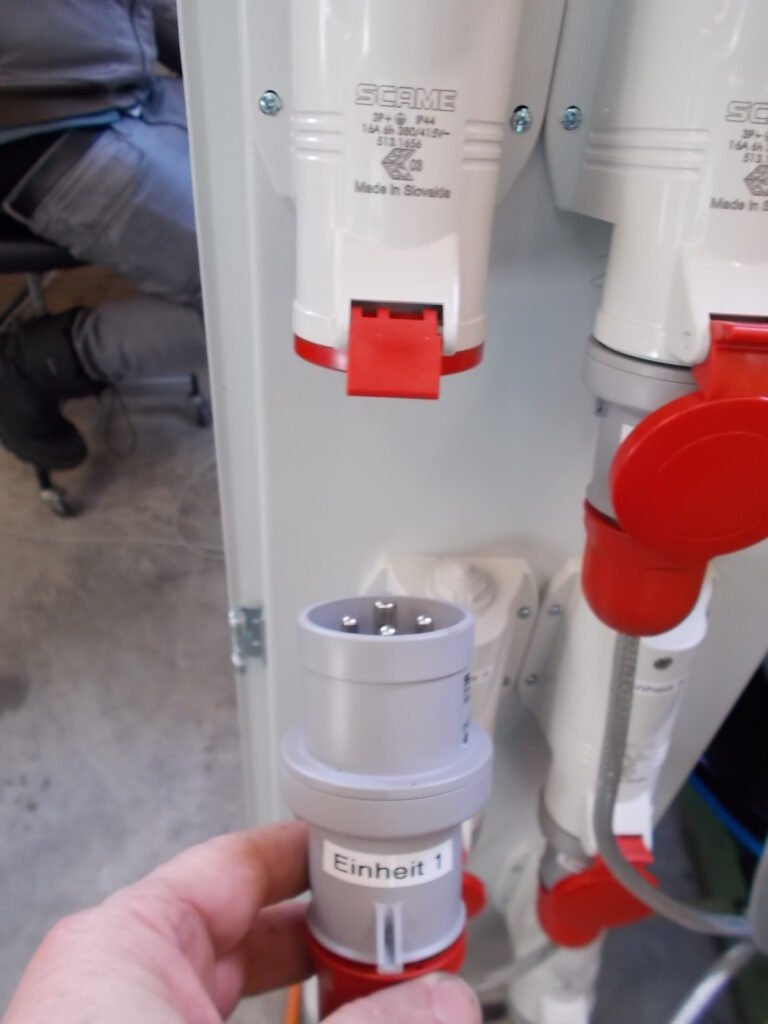
Bild 6e.4 Jede Einheit hat einen eigenen Stecker. Damit jede Einheit einzeln demontiert werden kann. Dadurch besteht keine Gefahr für den Operateur, da die Einheit durch das Ausstecken des Steckers sicher vom Netz getrennt ist.
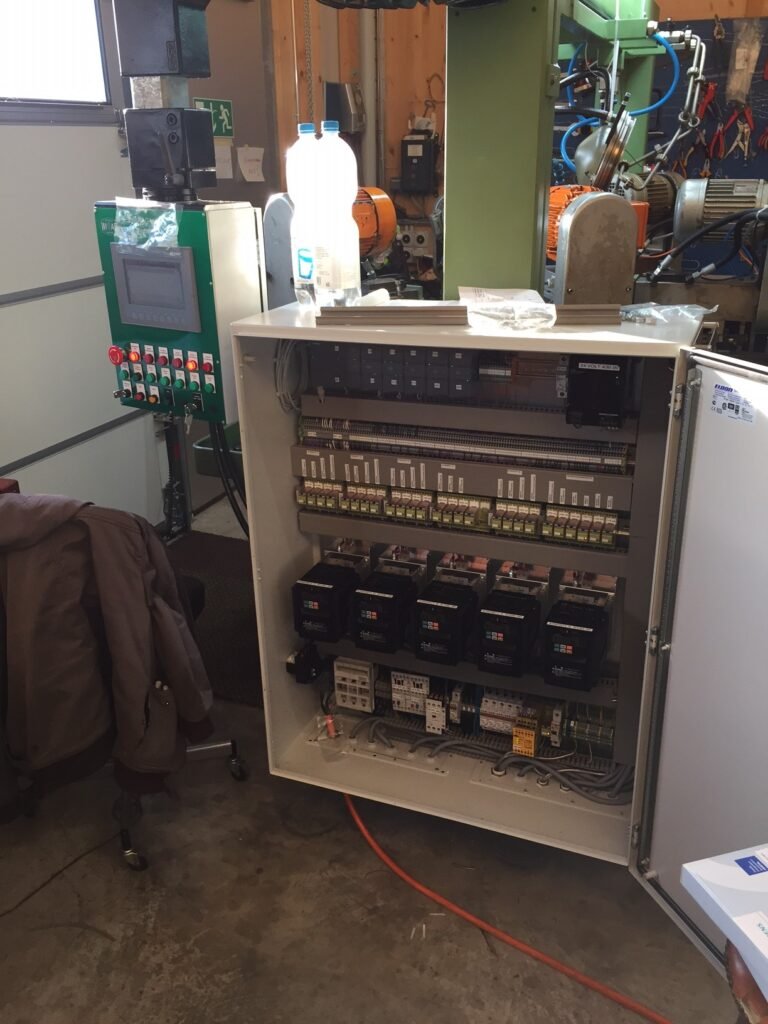
Bild 6e.5 Alle Relais sind am Kabelkanal noch zusätzlich angeschrieben, dass bei der Fehlersuche auch ohne Elektroschema erkennbar ist, was für was ist. Alle Funktionen gehen über Relais, so dass alles auch von extern angewählt werden kann. Sollen Fehler in der PLC nicht sofort erkannt werden, kann auch vom Operateur schon eine Vordiagnose ohne Elektroniker gemacht werden. D.h. erkennen, ob die Fehlerquelle elektrisch oder mechanisch ist.
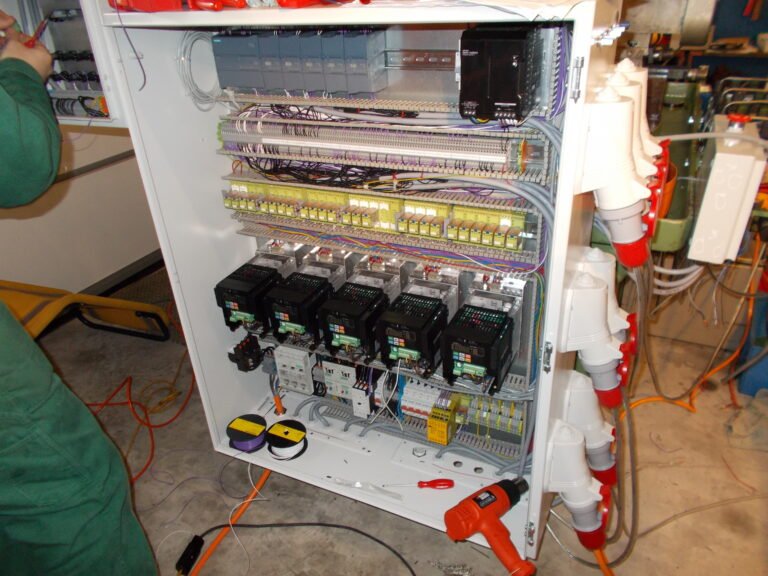
Bild 6e.6 Auch hier alle Kabeleintritte von unten, damit kein Öl in den Schrank kann.
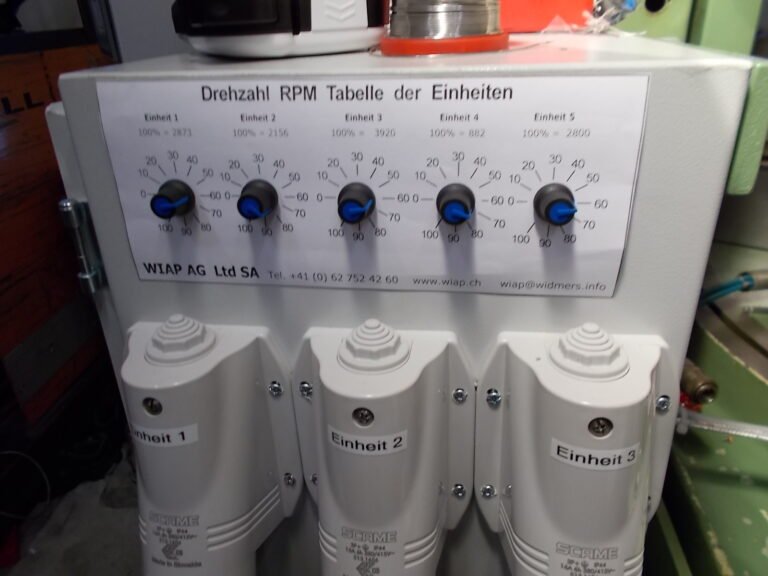
Bild 6e.7 Alle Einheiten können stufenlos, einzeln die Drehzahl reguliert werden. Damit ein einfaches Verstellen durch Dritte nicht unbeabsichtigt möglich ist, haben wir ein Plexiglas über die Drehknöpfe montiert.
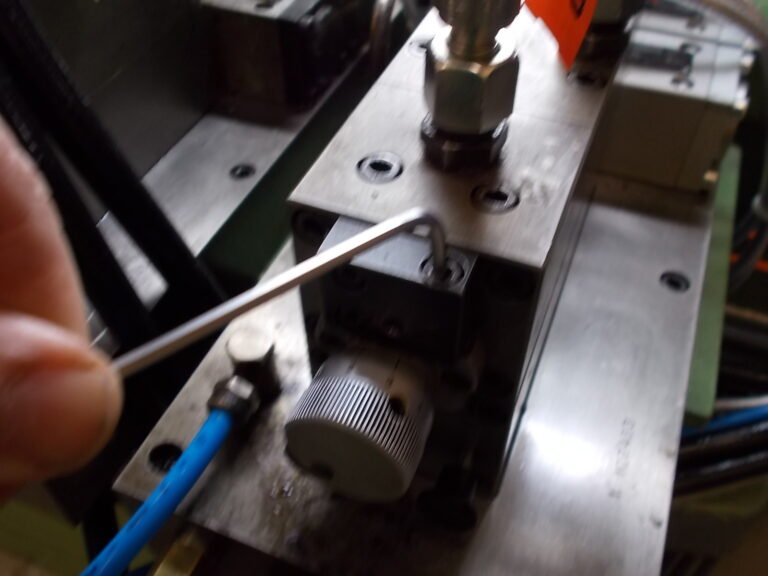
Bild 6f.1 Die Hubverstellung, wie weit eine Einheit im Eilgang fährt, kann mit der Regulierung verstellt werden. Vorgehen 1. Die Arretierschraube lösen.
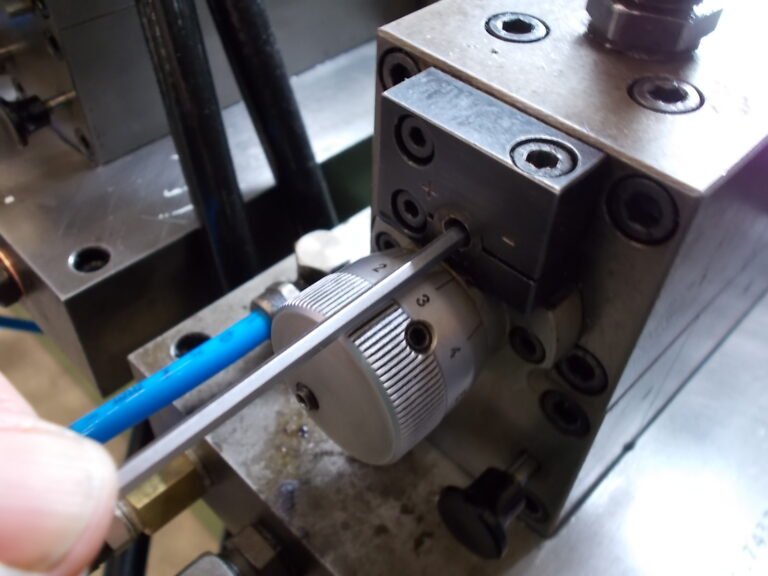
Bild 6f.2 Vorgehen 2. Mit dem Inbus die Verstelleschraube verdrehen. Eine Umdrehung ist ca. 1 mm. Mit der Schraube wird der Eilgang und Weg bestimmt. Die Einheiten 1, 2 und 5 haben 20 mm Hub. Die Einheit 3 hat 40 mm Verfahrweg. Die Einheit 4 schaltet mit verstellbaren Schaltern vorne und hinten ab ür die Gewinde Einheit.
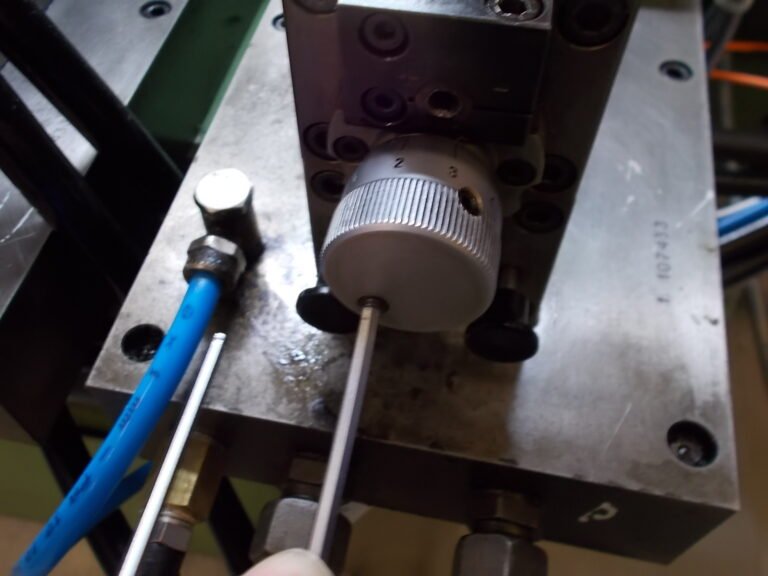
Bild 6f.3 Für die Geschwindigkeit des Bearbeitung Vorschubes werden diese Schrauben verdreht. Auch diese Schraube hat eine Arretierschraube gegen unbeabsichtigtes Verdrehen. Diese muss immer vor der Verdrehung gelöst werden.
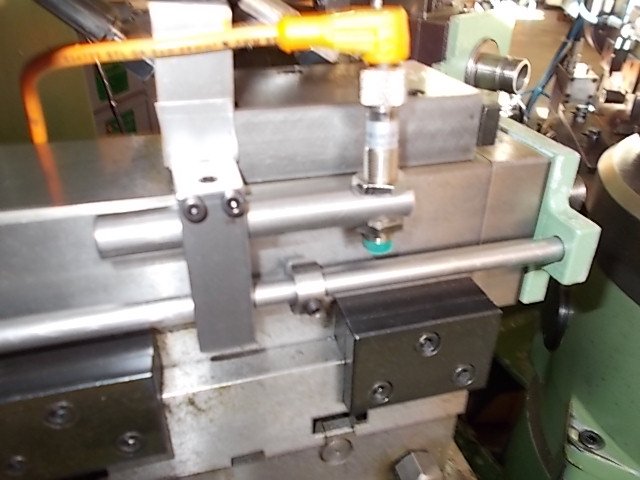
Bild 6f.4 Die Einheit 1, 2, 3 und 5 hatten vorne keinen Positionsschalter. Dass diese mit einer Ausschneide Zeit arbeiten können, haben wir dieses Schalgestänge konstruiert, hergestellt und installiert, dass wenn der Schalter vorne die Eingabezeit am Panel meldet, warten, um ein Ausschneiden zu ermöglichen. D.h. diese Schalter müssen nie eingestellt werden, weil der Hub konstant, 20 oder 40 mm ist und nur der Umschaltpunkt von Eilgang auf Vorschub mit einer Schraube gemäss Bild 6.36 verstellen werden kann.
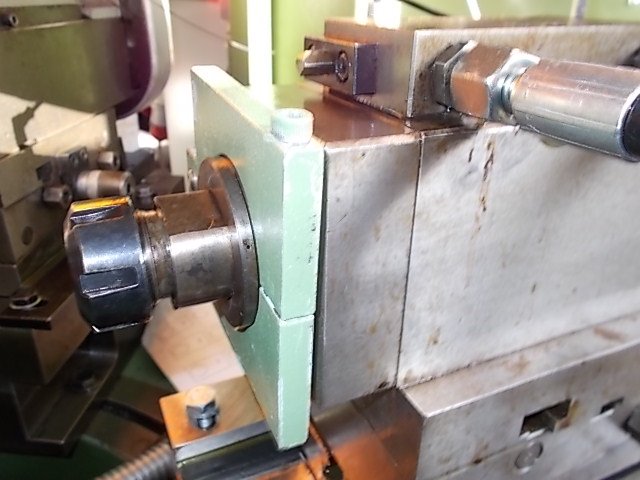
Bild 6f.5 Dieses Schaltgestänge Konstruktion haben klemmbar konstruiert, dass bei der Hubeinheit Reparatur auch die herkömmliche Zugänglichkeit gewähreistet ist.
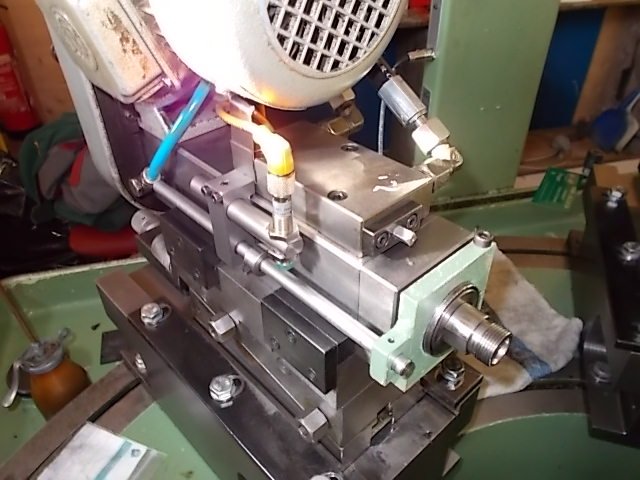
Bild 6f.6 Ansicht der Hubeinheit von oben. Dass die Einheit hinten ist, konnten wir das alte Signal verwenden und mussten kein zusätzlicher Schalter montieren. Was aber auch kein Problem gewesen wäre. Die Vorbereitungen sind vorhanden.
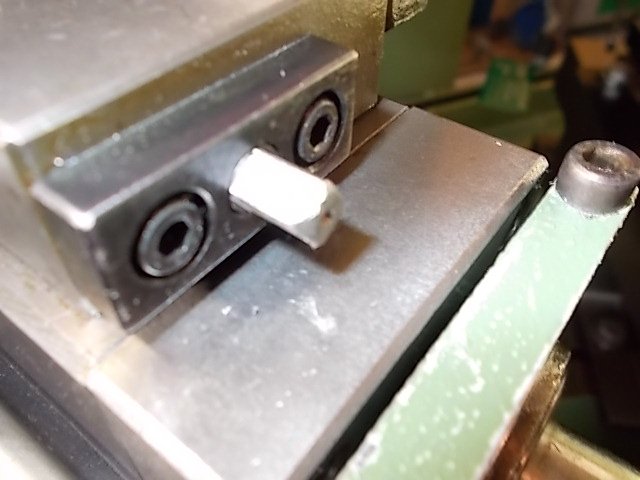
Bild 6f.7 Mit dieser 4 Kant Verstellungsmöglichkeit kann die Einheit durch den Operateur vor und zurück verfahren werden, ohne elektrischen Manipulationen.
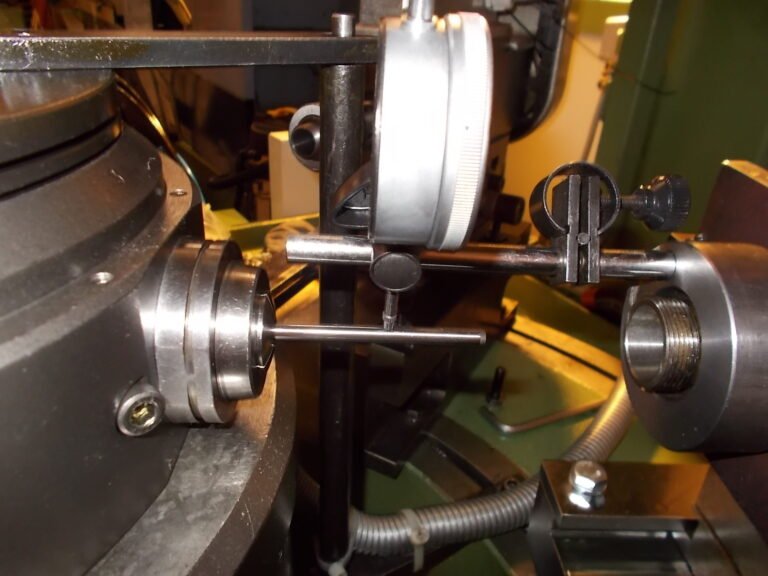
Bild 6f.8 Die Einheiten müssen in der Höhe wie der seitliche Flucht genau zu Mitte stehen, damit kleine Durchmesser von den Bearbeitungswerkzeugen nicht neben der Mitte ihre Arbeit verrichten.
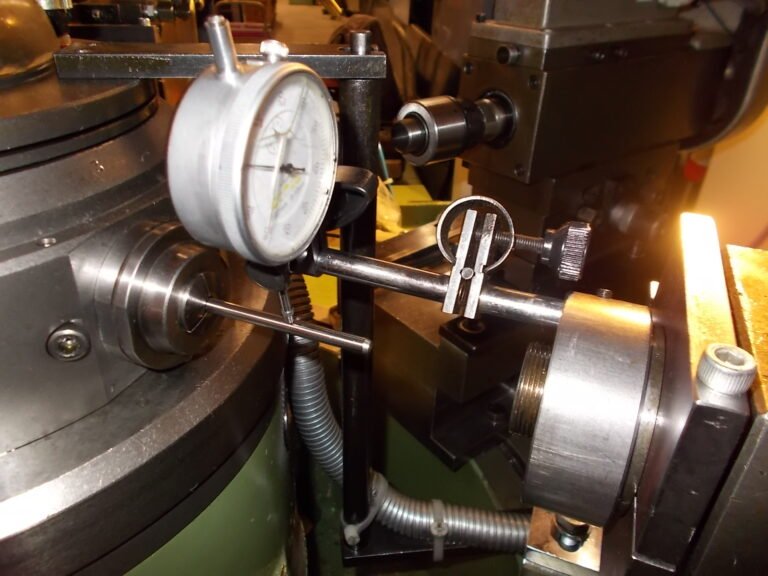
Bild 6f.9 Besondere Hilfsmittel mussten wir herstellen, um genau vermessen zu können.
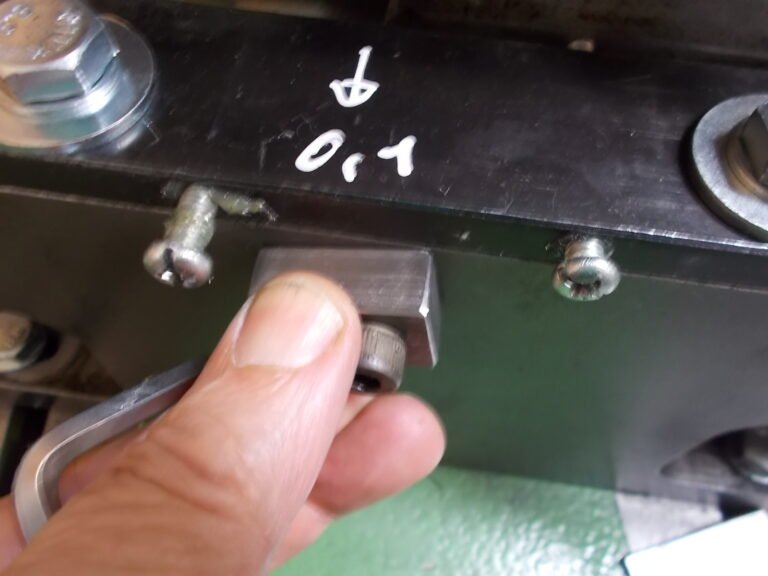
Bild 6f.10 Beim Ausrichten der Einheiten waren Mass Unterschiede von über 0.2 mm erkennbar durch das Seitenspiel. Vor allem beim Klemmen der Schrauben von oberen war ein ungleiches seitliches Abwandern störend.
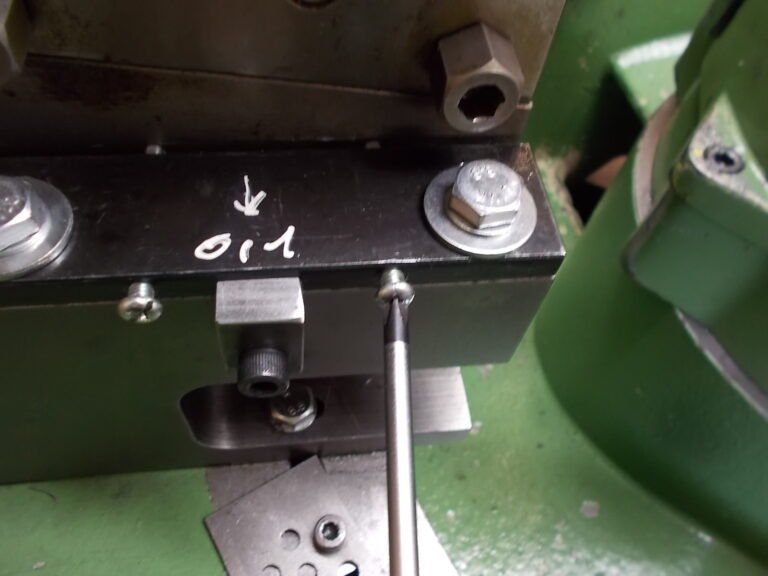
Bild 6f.11 Mit diesen Querschrauben in der oben angebrachten Klemmplatte konnten wir verhindern, dass der Schlitten macht, was er in dem Spiel von 0,2 mm wollte.
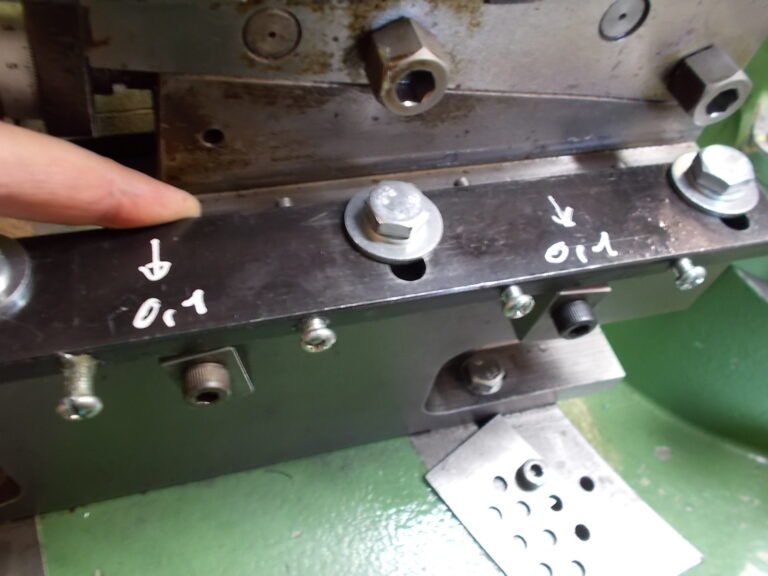
Bild 6f.12 Trotzdem kann die Bohreinheit einfach aus der Nute gehoben werden, um Einstellungen vorzunehmen.
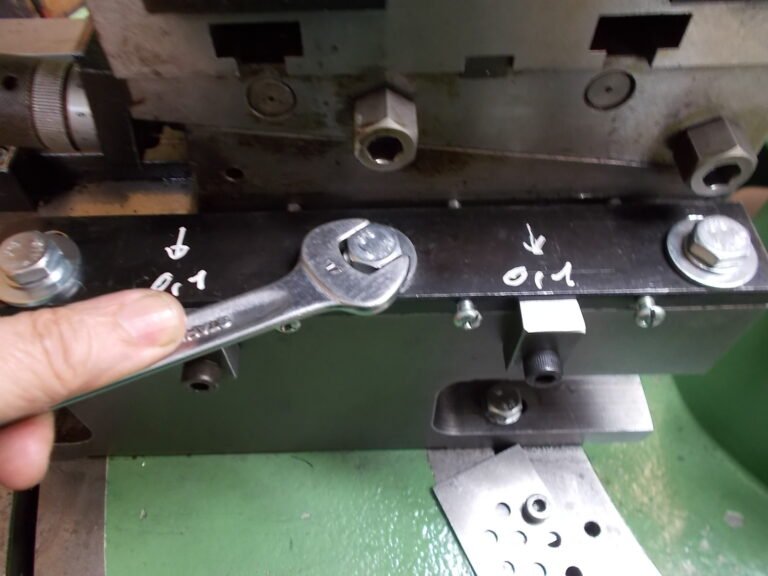
Bild 6f.13 Alle Schrauben wurden erneuert, weil diese verschlissen waren. Der Druckleisten Anschlag wurde aussermittig angeordnet, dass er einfach nach unten abgeschwenkt werden kann.
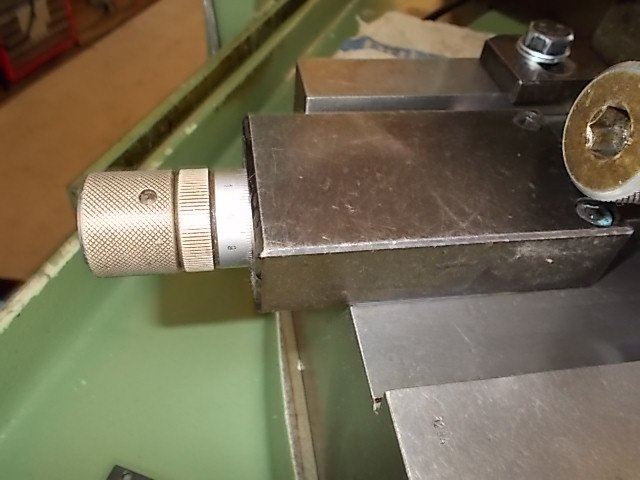
Bild 6f.14 Mit dieser Verstellschraube wird der mechanische Anschlag vorne bestimmt.
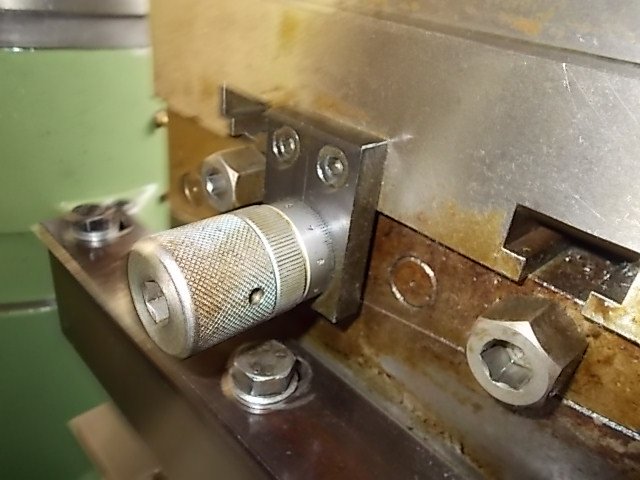
Bild 6f.15 Mit dieser Verstellschraube kann die Einheit seitlich genau im Hundertste eingestellt werden. Voraussetzung ist natürlich, dass auch die Flucht gut ist.