
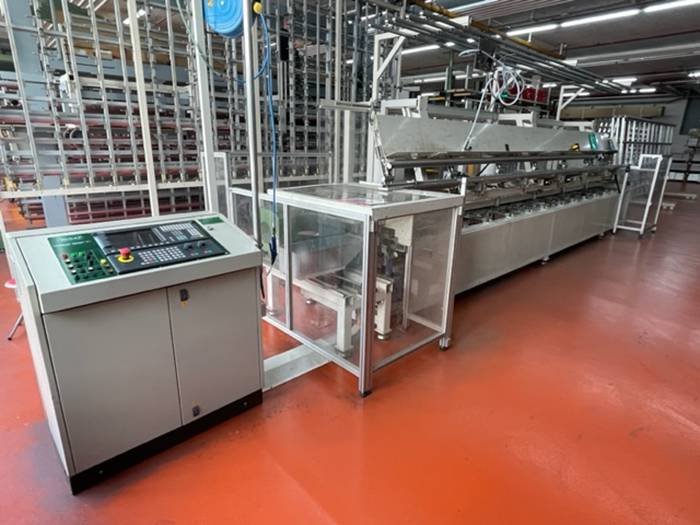
Foto 1. Fertig montierte Maschine
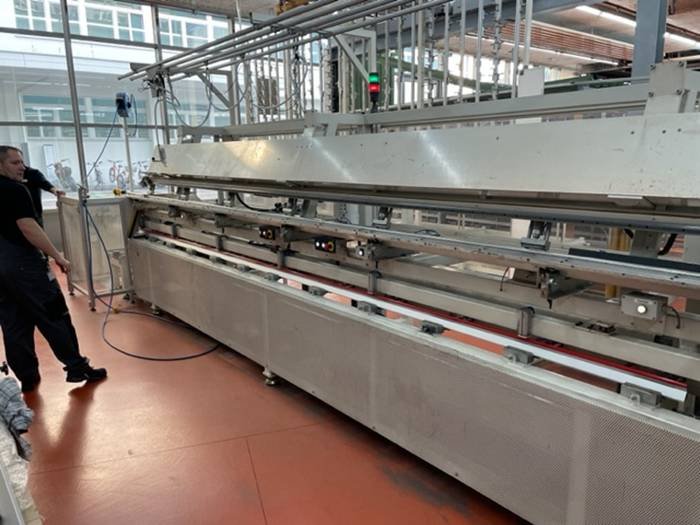
Foto 2. Maschine im Arbeitsprozess
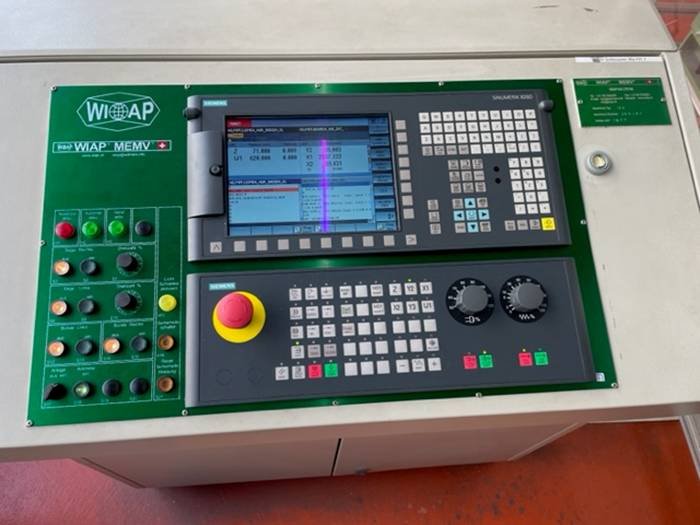
Foto 3. CNC Steuerung vor der Fertigstellung
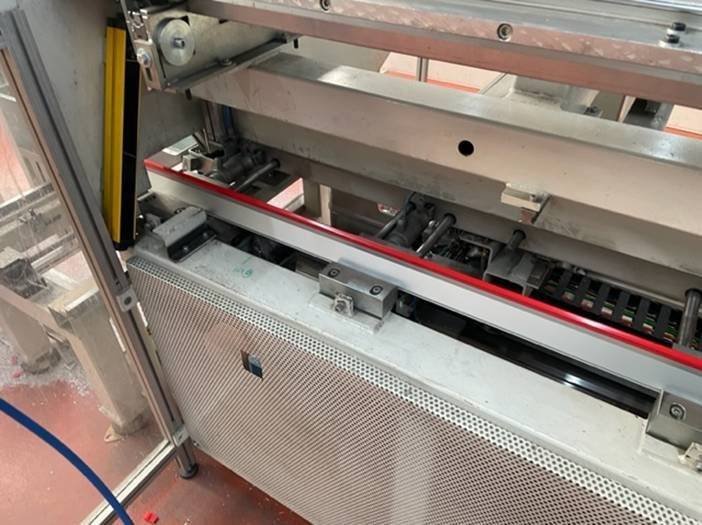
Foto 4. Maschine sägt und klebt
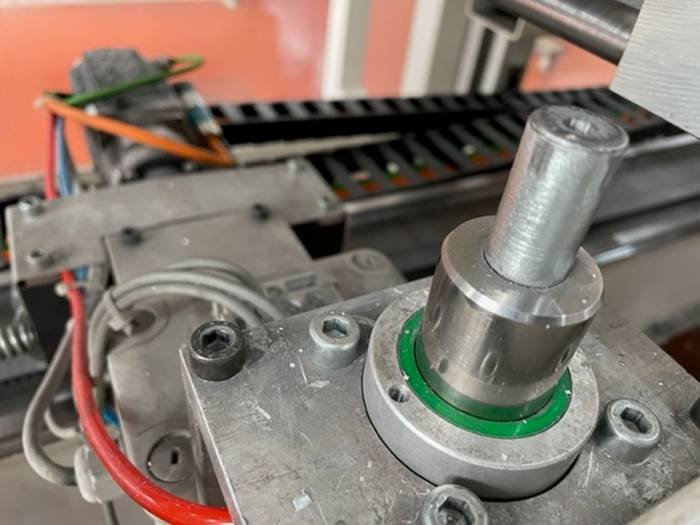
Foto 5. Schleppschlitten mit Andocke Zylinder
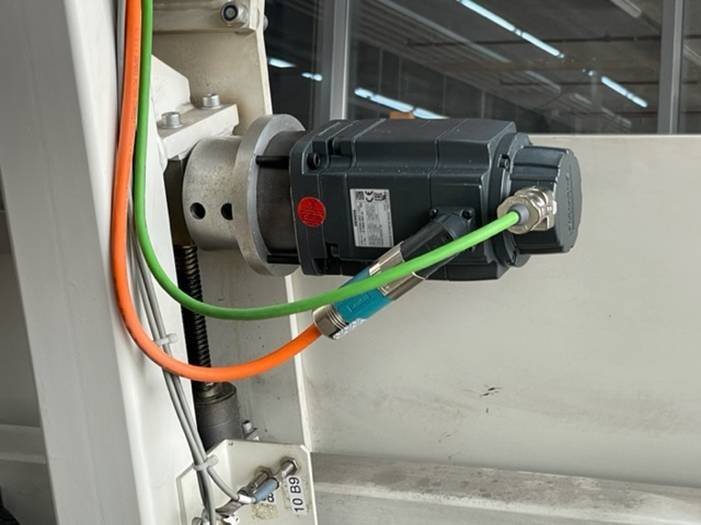
Foto 6. 7 solche Motoren wurden zur Achsbewegung der 7 Achsen angebaut.
Pos. 1 Demontage des alten Materials
– Alter Schrank ausräumen
– Alte Steuerung, Schützen, die nicht mehr benötigt werden, Vorschubmotoren mit Kabel ausbauen
– Defekte Ware demontieren, was während der Umbauvorbereitung noch ermittelt wurde
– Reinigen der Stellen, wo die Motoren waren
– Kontrolle des Umkehrspieles und Axiallager Überprüfung
Pos. 2 Montage des neuen Materials
– Einbau / Anbau von:
– Frequenzumformer
– Neue CNC Steuerung
– Kabelklemmen
– Neue Vorschubmotoren 7 Stk.
– Kabel verlegen und montieren
– Inbetriebnahme der Anlage
– Säge und Bürstversuche
– Schulung des Personals
– Dokumentation fertig stellen
– PLC Programmen mit Alarme prüfen und testen
– Probe Produktion
– Übergabe der Anlage
– Diverse Schalter für Überwachung Sicherheit
Pos. 3 Sicherheit / CE Prüfung
– Vorhandene Lichtschranken Lösung mit Horn und Stoppzone erweitern
Pos. 4 CE Prüfung
– Die von der WIAP AG gelieferten Komponenten und Ausführungen werden CE- Konformität erklärt
Pos. 5 Funktionsbeschreibung:
– Die Maschine wird mit einer mehr Achsen CNC Steuerung Sinumerik 828 ausgerüstet, ähnlich wie die RBM Maschine. 2 Kanalig
Pos 5.1
– Kanal 1: Ablängen und Bohren
– Klemmbalken Achse Z
– Klemmbalken Achse Y
– Anschlagschlitten Achse X1
– Bohrschlitten Achse X2
– Bohrschlitten Achse Y3
Pos 5.2
– Kanal 2: Sägeaggregat rechts und links
– Sägeschlitten rechts Achse W1
– Sägeschlitten links Achse W2
– Säge linke Seite mit FU umschaltbar mit Schütz für Sägemotor 1 oder 2 regulierbar machen. Mit Potentiometer für Sägen und Potentiometer für Sägen und Bürsten
– Ausgelegt für das gesteuerte Sägen mit unterschiedlichen Positionen
– mit genauem Anfahren auf eine Position mit einem Einfahr Vorschub und einem schnelleren Vorschub, wenn eingetaucht ist.
– Anfahrweg wird automatisch berechnet. Eintauch Vorschub wird automatisch berechnet und Verfahrweg im Eilgang auf Parkposition wird auch automatisch berechnet. Und muss nur bei der Erstinbetriebnahme eingegeben werden. Es kann je nach Profilart und Material mit unterschiedlichem Vorschub und Sägeblatt Geschwindigkeit gesägt und gebürstet werden.
– Wichtiger Hinweis: Ideal beide Sägen hintereinander, dass die Programmierung einfacher und prozesssicherer ist.
Pos. 6 Programm Beschreibung:
– Die CNC Steuerung hat alle Programme fix gespeichert.
– Der Programmaufbau ist parametrisiert, so dass die Operateure praktisch keine CNC Programme machen müssen. Alle wichtigen Referenzdaten können als Parameter eingegeben werden, dass der Operateur nicht ins CNC Programm eingreifen muss.
– Es kann praktisch in jeder Position Notstopp gedrückt werden und wieder gestartet werden, ohne dass die Maschine die letzte Position verliert.
– Die Programme werden im Hause Wiap schon programmiert und getestet, dass bei der Inbetriebnahme wenig Zeit für diese Tests benötigt wird.
– Es gibt unterschiedliche Programm Abläufe mit und ohne Bürsten
Pos. 7 Komponenten Beschreibung:
– Sinumerik CNC Steuerung 10,4 TFT Farbdisplay, vollwertige QWERTY Tastatur
– Kurzhubtasten, mit 16 Softkeys schnell zu allen Bedienmasken
– Einfache Datenübertragung durch IP65 geschützte Frontschnittstelle USB 2.0,RJ45,Etnernet, CF_Card
– Näherungsabstand Sensor für Displaysteuerung
– Panel aus Magnesiumdruckguss
– Bedienung mit Arbeitshandschuhen möglich
– NV-RAM Speichertechnologie ohne Pufferbatterie
– Lüfter und Festplattenloser Einbau
– Fernbediengerät mit Start, Stopp und Notstopp
– HMI anstelle Poti für Drehzahlen und Werkz. Amp. Anzeige
– Bruch Kontrolle
Pos. 8 Zusatz Arbeiten
– Anschlag mit Zapfen verbessern ist ungenau
– Anbau einer externen Steckdose am E-Schrank 220 Volt
– Abdichten des E-Schrankes von Spänen
– Lüfter aus dem E-Schrank entfernen
– Speise Luft Abschaltung, wenn stromlos
Pos. 9 Allgemeines
Liefertermin: nach Absprache, jedoch mind. 4 Monate Vorlauf nötig für die Material Beschaffung und den Testlauf nach der Anlagen Aufnahme
Anbau: KW …..
Inbetriebnahme und Schulung: KW ….